Um contêiner de bandejas de ovos PET transparente chega, o lacre é cortado, um comprador abre duas caixas no topo da pilha, vê um plástico transparente que parece a amostra e assina. Semanas depois a linha de embalagem trava porque as bandejas se encaixam umas nas outras, ou um comprador varejista rejeita um lote porque os cantos racham sob o empilhamento. A distância entre uma boa amostra e um bom carregamento é fechada por um plano de amostragem, uma lista de defeitos escrita e uma forma acordada de lidar com um lote reprovado; o setor de embalagens tem um vocabulário padrão para os três.
Por que um plano de amostragem supera uma caixa aberta
Verificar um punhado de bandejas parece diligente, mas prova pouco: em 30.000 bandejas, um defeito presente em 3 por cento das unidades pode se esconder de uma olhada não estruturada. A resposta do setor é a amostragem de aceitação, definida na ANSI/ASQ Z1.4, a edição americana da ISO 2859 parte 1. A norma responde a duas perguntas com tabelas em vez de opiniões: quantas bandejas retirar do lote e quantos defeitos são permitidos antes de o lote ser rejeitado. As inspeções normalmente são agendadas quando todos os produtos estão fabricados e pelo menos 80 por cento estão embalados.
Três classes de defeitos, traduzidas para uma bandeja de ovos
A norma classifica os defeitos em críticos, maiores e menores, e a classificação precisa ser acordada por escrito antes de a produção começar. Uma fábrica e um comprador não vão concordar naturalmente sobre se um risco em uma bandeja transparente é maior ou menor, e uma decisão tomada no dia da inspeção é tomada sob pressão. Para uma bandeja de ovos blister, as classes são assim:
- Defeitos críticos, aceitos em quantidade zero. Qualquer coisa que possa prejudicar um consumidor ou violar uma regra de contato com alimentos: mofo ou fragmentos de insetos dentro de uma bandeja, uma rebarba pontiaguda na linha de corte, um alvéolo perfurado de lado a lado, ou chapa que não seja o grau de contato com alimentos acordado. Um único defeito crítico reprova todo o lote.
- Defeitos maiores, as falhas funcionais. Bandejas trincadas ou rachadas, alvéolos deformados de modo que o ovo fique solto ou preso com força, membranas entre alvéolos que impedem as bandejas de se encaixar, pilhas que travam na linha de embalagem, dimensões fora de tolerância, ou uma alça que falha na primeira abertura.
- Defeitos menores, os cosméticos. Marcas de resfriamento leves, pequenas escoriações, leve névoa dentro de um limite acordado, uma rebarba de corte abaixo do tamanho definido. Um consumidor pode notá-las, mas a bandeja ainda cumpre sua função.
Cada classe tem seu próprio número de aceitação. O padrão para bens de consumo na maioria dos programas de inspeção é zero para críticos, 2,5 para maiores e 4,0 para menores, escrito como AQL 0 / 2.5 / 4.0. Uma ordem de compra que diga apenas AQL 2.5 é ambígua, portanto os três números devem constar no PO.
Lendo a tabela: um exemplo prático
Suponha que o lote seja de 30.000 bandejas. Sob o Nível de Inspeção Geral II, o padrão para a maioria das verificações pré-embarque, um lote de 10.001 a 35.000 unidades corresponde à letra-código M e a uma amostra de 315 bandejas. Com AQL 0 / 2.5 / 4.0, o lote passa sem defeitos críticos, com até 14 defeitos maiores e até 21 defeitos menores na amostra. O décimo quinto defeito maior, ou o primeiro crítico, o reprova.

A norma também contém regras de mudança de nível. Se dois de cinco lotes consecutivos forem reprovados, os próximos embarques passam para inspeção rigorosa, que reduz os números de aceitação; cinco aprovações consecutivas trazem o plano de volta ao normal. O comprador só precisa indicar o nível e os três valores de AQL.
Defeitos que acompanham o processo de termoformagem
A maioria dos defeitos de conformação remonta a cinco fontes: aquecimento desigual da chapa, vácuo fraco ou tardio, pressão de conformação insuficiente, umidade no material e estado do ferramental. Cada um deixa uma assinatura visível:
- Membranas e pontes: dobras de material excedente entre alvéolos ou nos cantos, normalmente onde a chapa correu quente demais. As membranas também fazem as bandejas empilhadas travarem, o que é uma parada de linha. A mecânica do encaixe é abordada em nosso artigo sobre design de desencaixe para linhas de embalagem.
- Cantos finos: as paredes dos cantos se formam por último e esfriam primeiro, de modo que um vácuo lento as deixa translúcidas e fracas. Elas passam por uma olhada e reprovam em um teste de empilhamento.
- Bolhas e borbulhas: bolhas elevadas na superfície, a assinatura clássica de umidade na chapa de PET que não foi seca antes da conformação.
- Marcas de resfriamento e esbranquiçamento por tensão: manchas brancas ou onduladas onde a chapa quente encontrou um molde frio, ou faixas turvas causadas por estiramento abaixo da janela de conformação.
- Falta de detalhe e furos de alfinete: nervuras suaves, relevo apagado ou pequenas perfurações nos pontos de maior profundidade, indicando respiros obstruídos ou linhas de vácuo com vazamento.
As verificações visuais são apoiadas por testes instrumentais em um subconjunto medido: espessura de parede em pontos definidos, passo dos alvéolos e envelope contra o desenho, e um teste de empilhamento ou de carga. Como esses testes são projetados está descrito em nosso guia de testes de uma bandeja antes de você comprar, e as causas de processo por trás da maioria desses defeitos são explicadas em nosso passo a passo de como uma bandeja de ovos PET transparente é fabricada.
Congele a referência antes da produção
Um plano de aceitação mede o embarque contra algo, e esse algo precisa existir no papel antes de a primeira peça ser conformada: uma amostra padrão assinada e mantida por ambas as partes, um desenho com tolerâncias e uma lista de defeitos com fotografias que fixe cada caso limítrofe a uma classe. As tabelas dizem ao inspetor quantas bandejas verificar; só a lista de defeitos diz ao inspetor o que conta como defeito para esta bandeja. Um comprador que pula a lista está comprando uma discussão no portão da fábrica.
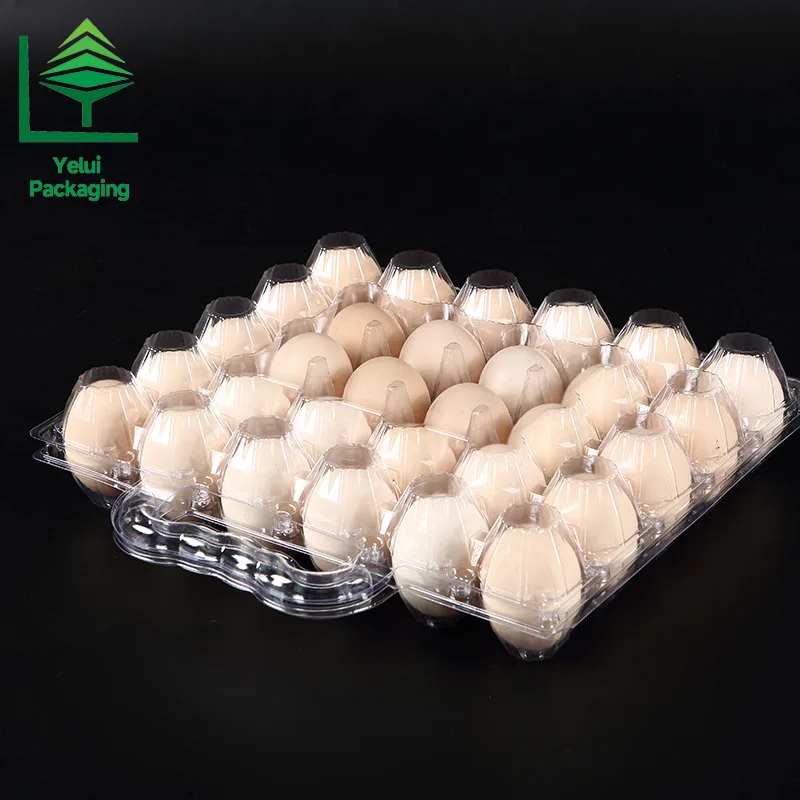
É igualmente importante saber o que o plano não promete. Passar por uma inspeção de AQL significa que a amostra atendeu aos limites acordados; não significa que o lote esteja livre de defeitos nem que o próximo lote vá passar. A amostragem é um filtro, não um sistema de qualidade, e é por isso que o mesmo defeito tende a voltar, a menos que as constatações retornem à linha de conformação.
O que fazer quando um lote é reprovado
Um lote rejeitado deixa três saídas. A rejeição é a mais limpa e a mais cara. A separação significa que a fábrica triage 100 por cento do lote, remove as unidades defeituosas e o embarque é reinspecionado com o mesmo plano. Uma concessão, aceitar o lote com um desconto documentado, só faz sentido para defeitos menores e nunca para críticos.
Quem paga é decidido pelo contrato, não pelo relatório de inspeção. A prática do setor é que um fornecedor cujo lote seja reprovado por seus próprios defeitos arque com a separação, o retrabalho e a reinspecção, mas essa convenção só protege o comprador se estiver escrita na ordem de compra ao lado dos valores de AQL, do nível de inspeção e da norma indicada. A cláusula também deve dizer de que provas uma reclamação precisa: o relatório com fotografias, amostras retidas e a contagem de defeitos por classe.
Respostas rápidas
Qual AQL devo definir para bandejas de ovos PET transparente?
O padrão comum é AQL 0 / 2.5 / 4.0 para defeitos críticos, maiores e menores no Nível de Inspeção Geral II. Compradores com linhas de embalagem automatizadas ou prateleiras de varejo premium costumam apertar a classe maior para 1,5, porque uma bandeja que trava um desencaixador custa mais do que qualquer inspeção. Os defeitos críticos ficam em zero em todas as configurações.
Posso inspecionar 100 por cento das bandejas em vez de amostrar?
A triagem completa de um lote de 30.000 peças raramente é econômica e sofre com a fadiga, de modo que os inspetores ainda deixam passar defeitos no fim de um turno. A amostragem com um plano definido dá confiança estatística conhecida a um custo conhecido. Reserve as verificações de 100 por cento para a separação de um lote reprovado ou para uma característica sem tolerância, como material estranho.
Quem paga quando um embarque é reprovado na inspeção?
O que disser a ordem de compra, e é por isso que os valores de AQL, o nível de inspeção e a cláusula de custos precisam estar por escrito antes da produção. A convenção usual é que um fornecedor cujo lote seja reprovado por seus próprios defeitos arque com a separação, o retrabalho e a reinspecção. Se a lista de defeitos nunca foi acordada, espere uma negociação em vez de uma regra. Os fundamentos comerciais estão resumidos em nossa FAQ de embalagens blister e para ovos.
A inspeção não é um teste de confiança entre um comprador e uma fábrica. É uma linguagem compartilhada: três classes de defeitos, uma tabela de amostragem e uma lista de defeitos assinada por ambas as partes. Um comprador que leva essa linguagem ao primeiro pedido tem menos disputas e menos linhas paradas. Veja a linha completa de bandejas de ovos PET transparente em nossa seção de produtos, ou envie-nos suas quantidades de alvéolos e seu mercado-alvo e faremos uma cotação com a amostra padrão, o desenho e a lista de defeitos incluídos.
Kevin Zhao escreve sobre controle de qualidade e operações de exportação para a equipe da Yelui Packaging.