تصل حاوية من صواني البيض الشفافة من مادة PET، ويُقطع الختم، ويفتح المشتري كرتونين من أعلى الكومة، فيرى بلاستيكاً شفافاً يشبه العينة، فيوقّع بالاستلام. وبعد أسابيع يتعطل خط التعبئة لأن الصواني تتقفل مع بعضها، أو يرفض مشترٍ في قطاع التجزئة دفعةً لأن الأركان تنشق تحت حمل التكديس. والفجوة بين عينة جيدة وشحنة جيدة تُغلق بخطة معاينة، وقائمة عيوب مكتوبة، وطريقة متفق عليها للتعامل مع الدفعة الفاشلة؛ ولدى قطاع التغليف مفردات قياسية لهذه الأمور الثلاثة.
لماذا تتفوق خطة المعاينة على فتح كرتونة واحدة
يبدو فحص حفنة من الصواني اجتهاداً، لكنه لا يثبت شيئاً يُذكر: ففي 30,000 صينية، يمكن لعيب موجود في 3 بالمئة من الوحدات أن يفلت من نظرة غير منظمة. وجواب القطاع هو المعاينة بالقبول، المعرّفة في المواصفة ANSI/ASQ Z1.4، النسخة الأمريكية من الجزء الأول من ISO 2859. وتجيب المواصفة عن سؤالين بجداول لا بآراء: كم صينية تُسحب من الدفعة، وكم عيباً يُسمح به قبل رفضها. وعادةً ما تُجدول عمليات الفحص عندما تكون البضاعة كلها قد أُنتجت وتمت تعبئة 80 بالمئة منها على الأقل.
ثلاث فئات للعيوب، مُترجمة إلى صينية بيض
تصنّف المواصفة العيوب إلى حرجة وكبرى وصغرى، ولا بد من الاتفاق على هذا التصنيف كتابةً قبل بدء الإنتاج. فالمصنع والمشتري لن يتفقا تلقائياً على ما إذا كان خدش على صينية شفافة عيباً كبيراً أم صغيراً، والقرار المتخذ في يوم الفحص هو قرار متخذ تحت ضغط. وبالنسبة لصينية البيض المشكَّلة حرارياً تبدو الفئات على النحو التالي:
- العيوب الحرجة، المقبولة بكمية صفر. أي شيء قد يؤذي المستهلك أو يخالف قاعدة من قواعد ملامسة الغذاء: عفن أو بقايا حشرات داخل الصينية، نتوء حاد من الزوائد على خط التشذيب، تجويف مثقوب بالكامل، أو صفيحة ليست من الدرجة الغذائية المتفق عليها للملامسة. وعيب حرج واحد يرفض الدفعة كلها.
- العيوب الكبرى، وهي الإخفاقات الوظيفية. صوانٍ متشققة أو منشقة، وتجاويف مشوهة بحيث ترتخي البيضة فيها أو تُحشر بإحكام، ونسيج زائد بين التجاويف يمنع تداخل الصواني، ورزم تتقفل على خط التعبئة، وأبعاد خارجة عن التفاوت المسموح، أو مقبض يفشل عند أول فتح له.
- العيوب الصغرى، وهي العيوب التجميلية. علامات تبريد خفيفة، وخدوش صغيرة، وعُتامة طفيفة في حد متفق عليه، وزائدة تشذيب دون الحجم المحدد. قد يلاحظها المتسوق، لكن الصينية تؤدي عملها مع ذلك.
ولكل فئة رقم قبول خاص بها. والقيمة الافتراضية للسلع الاستهلاكية في معظم برامج الفحص هي صفر للعيوب الحرجة، و2.5 للكبرى، و4.0 للصغرى، وتُكتب AQL 0 / 2.5 / 4.0. وأمر الشراء الذي يذكر AQL 2.5 وحده أمر مبهم، ولذلك تُنقل الأرقام الثلاثة جميعها إلى أمر الشراء.
قراءة الجدول: مثال محسوب
لنفترض أن الدفعة 30,000 صينية. وفي إطار مستوى الفحص العام II، وهو الافتراضي لمعظم فحوصات ما قبل الشحن، تقابل الدفعة المكونة من 10,001 إلى 35,000 وحدة رمز الحرف M وحجم عينة قدره 315 صينية. وعند AQL 0 / 2.5 / 4.0 تنجح الدفعة إذا خلت من العيوب الحرجة، وبحد أقصى 14 عيباً كبيراً و21 عيباً صغيراً في العينة. أما العيب الكبير الخامس عشر، أو العيب الحرج الأول، فيرفضها.

وتتضمن المواصفة أيضاً قواعد التبديل. فإذا فشلت دفعتان من خمس دفعات متتالية، انتقلت الشحنات التالية إلى الفحص المشدد، وهو ما يقلّص أرقام القبول؛ وخمس عمليات نجاح متتالية تعيد الخطة إلى الوضع الطبيعي. ولا يحتاج المشتري إلا إلى تحديد المستوى وقيم AQL الثلاث.
العيوب الملازمة لعملية التشكيل الحراري
تعود معظم عيوب التشكيل إلى خمسة مصادر: تسخين غير متجانس للصفيحة، وتفريغ ضعيف أو متأخر، وضغط تشكيل غير كافٍ، ورطوبة في المادة، وحالة القالب. ولكل مصدر أثر مرئي يميّزه:
- النسيج الزائد والجسور: طيات من مادة زائدة بين التجاويف أو عبر الأركان، وعادةً حيث سارت الصفيحة أسخن من اللازم. كما يدفع النسيج الزائد الصواني المكدسة إلى التقفل، وهو ما يوقف الخط. وتُغطى آليات التداخل في مقالنا عن تصميم الفصل لخطوط التعبئة.
- الأركان الرقيقة: تتشكل جدران الأركان آخر ما يتشكل وأول ما يبرد، ولذلك يتركها التفريغ البطيء شبه شفافة وضعيفة. تنجح في نظرة سريعة وتفشل في اختبار التكديس.
- البثور والفقاعات: فقاعات بارزة على السطح، وهي الأثر الكلاسيكي للرطوبة في صفيحة PET التي لم تُجفَّف قبل التشكيل.
- علامات التبريد وابيضاض الإجهاد: بقع بيضاء أو متموجة حيث لامست الصفيحة الساخنة قالباً بارداً، أو أشرطة ضبابية ناتجة عن التمدد دون نافذة التشكيل.
- ضعف التفاصيل والثقوب الدقيقة: أضلاع رخوة، أو نقش بارز باهت، أو ثقوب صغيرة عند أعمق نقاط السحب، مما يشير إلى فتحات تهوية مسدودة أو خطوط تفريغ تتسرب.
وتدعم الفحوصات البصرية اختبارات جهازية على مجموعة مقاسة: سماكة الجدار عند نقاط محددة، ومدى التجاويف والأبعاد الخارجية مقابل الرسم، واختبار تكديس أو تحميل. وتُبيَّن طريقة تصميم هذه الاختبارات في دليلنا إلى اختبار الصينية قبل الشراء، وتُشرح الأسباب العملية الكامنة خلف معظم هذه العيوب في جولتنا التفصيلية حول كيف تُصنع صينية البيض الشفافة من PET.
ثبّت المرجع قبل الإنتاج
تقيس خطة القبول الشحنة مقابل شيء ما، وهذا الشيء يجب أن يكون قائماً على الورق قبل تشكيل القطعة الأولى: عينة ذهبية موقّعة يحتفظ بها الطرفان، ورسم يتضمن التفاوتات، وقائمة عيوب بالصور تُثبّت كل حالة حدية في فئة. والجداول تخبر المفتش بعدد الصواني الواجب فحصها؛ أما قائمة العيوب وحدها فتخبره بما يُعد عيباً في هذه الصينية. والمشتري الذي يتجاوز القائمة يشتري جدالاً عند باب المصنع.
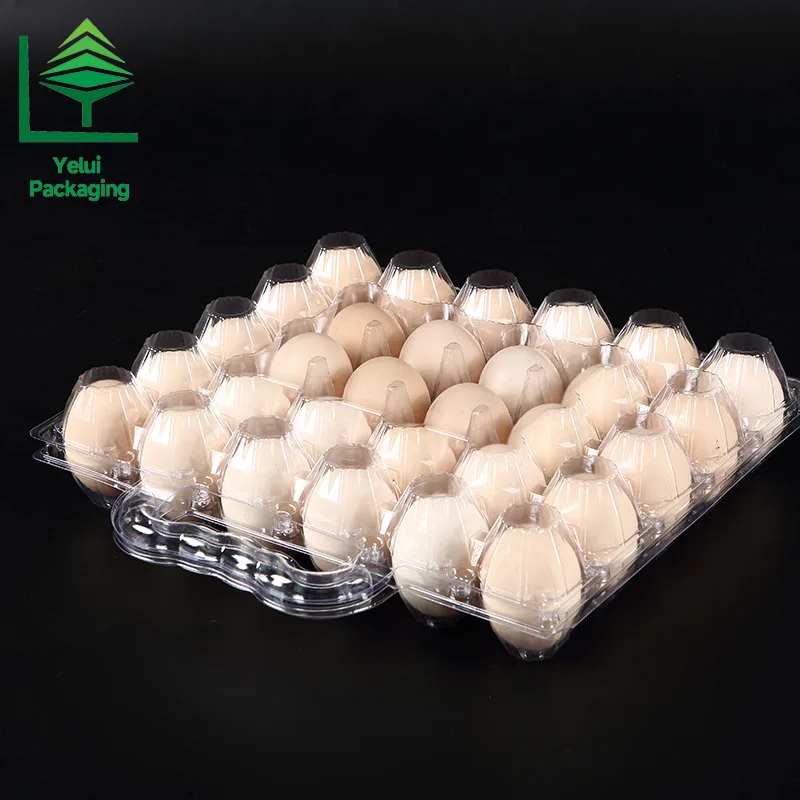
ومن المهم بالقدر نفسه أن تعرف ما لا تعد به الخطة. فاجتياز فحص AQL يعني أن العينة التزمت الحدود المتفق عليها؛ ولا يعني أن الدفعة خالية من العيوب ولا أن الدفعة التالية ستنجح. والمعاينة بوابة لا نظام جودة، ولهذا يميل العيب نفسه إلى العودة ما لم تُغذَّى نتائج الفحص عائداً إلى خط التشكيل.
ما العمل حين تفشل دفعة
أمام الدفعة المرفوضة ثلاثة مخارج. فالرفض هو الأنظف والأعلى تكلفة. والفرز يعني أن المصنع يفحص 100 بالمئة من الدفعة، ويزيل الوحدات المعيبة، ثم تُفحص الشحنة من جديد وفق الخطة نفسها. أما التنازل، أي قبول الدفعة بخصم موثق، فلا يصلح إلا للعيوب الصغرى ولا يصلح أبداً للعيوب الحرجة.
ومن يدفع يحدده العقد لا تقرير الفحص. وجاري العمل في القطاع أن المورّد الذي تفشل دفعته بسبب عيوبه الخاصة يتحمّل الفرز وإعادة العمل وإعادة الفحص، لكن هذا العرف لا يحمي المشتري إلا إذا كان مدوّناً في أمر الشراء إلى جانب قيم AQL ومستوى الفحص والمواصفة المحددة بالاسم. وينبغي أن ينص البند أيضاً على الأدلة التي تحتاجها المطالبة: التقرير بالصور، والعينات المحفوظة، وأعداد العيوب مصنفة حسب الفئة.
إجابات سريعة
ما قيمة AQL التي يجب أن أحددها لصواني البيض الشفافة من PET؟
القيمة الافتراضية الشائعة هي AQL 0 / 2.5 / 4.0 للعيوب الحرجة والكبرى والصغرى عند مستوى الفحص العام II. وكثيراً ما يشدّد المشترون الذين يشغّلون خطوط تعبئة آلية أو يوردون إلى رفوف تجزئة فاخرة فئة العيوب الكبرى إلى 1.5، لأن الصينية التي تعطل آلة الفصل تكلّف أكثر من أي فحص. وتبقى العيوب الحرجة عند الصفر في كل تشكيلة.
هل يمكنني فحص 100 بالمئة من الصواني بدلاً من المعاينة؟
نادراً ما يكون الفحص الكامل لدفعة من 30,000 قطعة اقتصادياً، كما أنه يعاني من الإرهاق، فيفوت المفتشون عيوباً في أواخر الوردية. أما المعاينة بخطة محددة فتوفّر ثقة إحصائية معلومة بتكلفة معلومة. ويُترك الفحص بنسبة 100 بالمئة لفرز دفعة فاشلة أو لخاصية لا تقبل أي تفاوت، مثل وجود أجسام غريبة.
من يدفع حين تفشل الشحنة في الفحص؟
ما يقوله أمر الشراء، وهذا هو سبب وجوب تدوين قيم AQL ومستوى الفحص وبند التكلفة كتابةً قبل الإنتاج. والعرف المعتاد أن المورّد الذي تفشل دفعته بسبب عيوبه الخاصة يتحمّل الفرز وإعادة العمل وإعادة الفحص. وإذا لم تُتفق على قائمة العيوب قط، فتوقّع مفاوضة بدلاً من قاعدة. وتُلخَّص الأسس التجارية في الأسئلة الشائعة حول تغليف البيض بالبليستر.
الفحص ليس اختبار ثقة بين مشترٍ ومصنع. إنه لغة مشتركة: ثلاث فئات للعيوب، وجدول معاينة واحد، وقائمة عيوب يوقّعها الطرفان. والمشتري الذي يحمل هذه اللغة إلى طلبه الأول يحصل على نزاعات أقل وخطوط متوقفة أقل. تصفّح التشكيلة الكاملة من صواني البيض الشفافة من PET في قسم المنتجات، أو أرسل إلينا أعداد التجاويف والسوق المستهدف، وسنقدّم لك عرض سعر يشمل العينة الذهبية والرسم وقائمة العيوب.
يكتب Kevin Zhao عن مراقبة الجودة وعمليات التصدير لدى فريق Yelui Packaging.