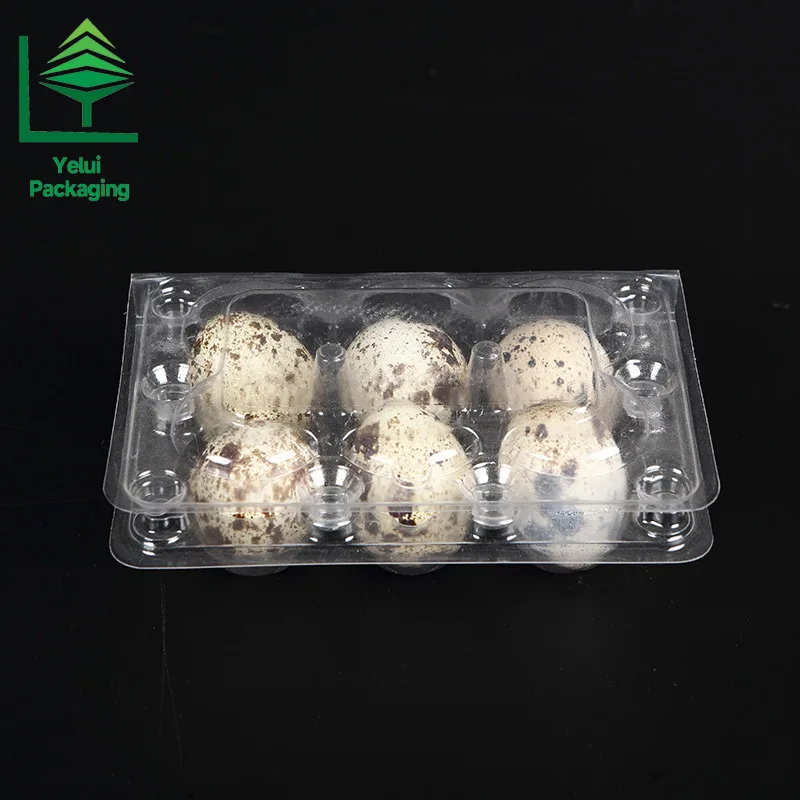
Todo comprador de bandejas de ovos em PET transparente aprende a ler um preço por milheiro. Muito poucos aprendem como a bandeja que têm na mão foi realmente fabricada, embora a linha de termoformagem decida quase tudo aquilo de que o comprador se queixa depois: como as bandejas se empilham após uma longa travessia marítima, se uma parede de cavidade aguenta sob um palete completo e por que um embarque parece rígido enquanto o seguinte parece mole. Uma bandeja não é moldada a partir de um líquido. Ela começa como uma chapa plana, e cada diferença de qualidade que os dedos percebem é o registro de como essa chapa foi aquecida, esticada e resfriada.
A bandeja começa como uma chapa plana, não como um líquido
A termoformagem é fácil de descrever e difícil de executar bem. Uma chapa plana de PET rígido é presa em um quadro, levada a um forno, aquecida até amolecer e então empurrada ou sugada contra um molde, onde permanece até ficar fria o bastante para conservar a forma dada pela ferramenta. Nada é injetado e nada se funde em um estado líquido fluido. O trabalho de embalagem usa quase sempre chapa fina, definida no setor como chapa abaixo de cerca de 1,5 mm.
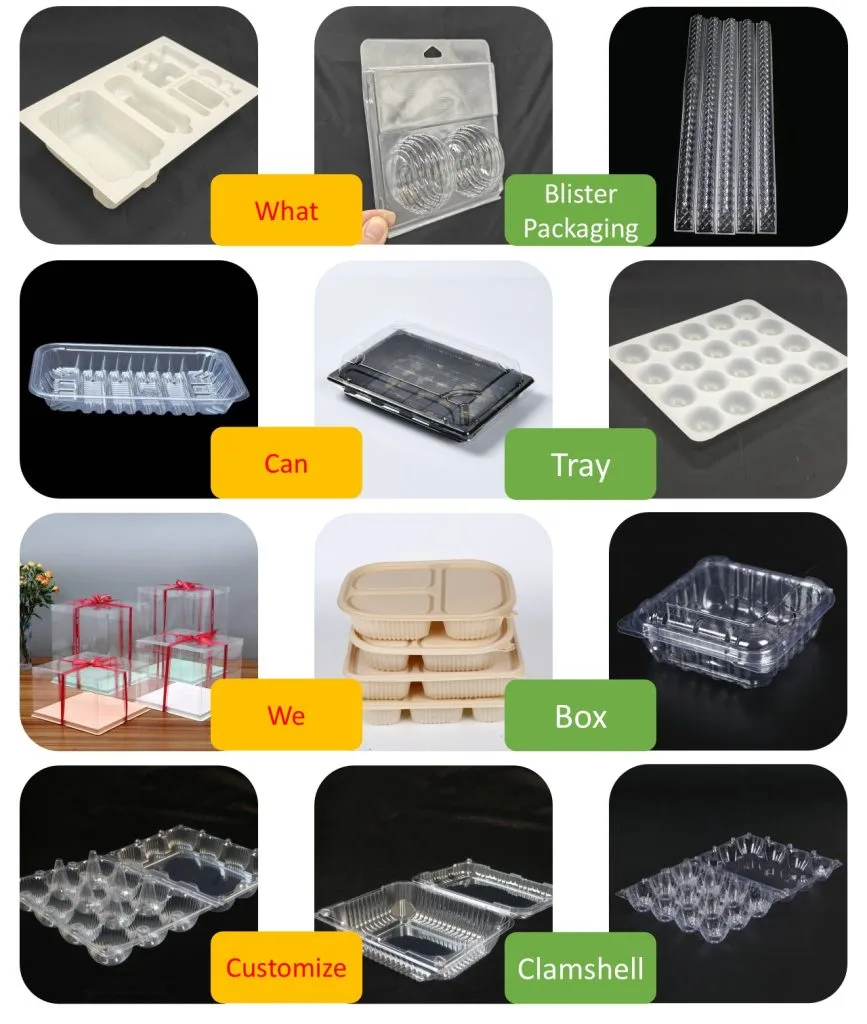
A chapa chega de uma linha de extrusão onde o polímero fundido é vertido sobre um cilindro resfriado e resfriado tão rápido que as cadeias poliméricas nunca se organizam em cristais, porque os cristais dispersam a luz. Para a família mais ampla de formas fabricadas do mesmo modo, consulte nossa introdução à embalagem blister.
A espessura da chapa é a primeira decisão e a última coisa que os compradores conferem
Os fornecedores de chapa costumam cotar cerca de 0,25 a 0,5 mm para bandejas alimentícias. A espessura que consta no pedido não é a espessura da bandeja pronta. A conformação estica a chapa, e as referências do setor situam a redução em uma peça formada entre 20 e 50 por cento, concentrada nos pontos mais profundos das cavidades e nos cantos onde a chapa gira mais bruscamente.
É por isso que duas bandejas formadas com a mesma espessura podem se comportar de maneira totalmente diferente. Uma suporta sua carga e a outra esconde um anel fino dentro da parede de uma cavidade, onde nenhum comprador jamais verá.

O calor é onde a tolerância se ganha ou se perde
Todo termoplástico tem uma janela de conformação em vez de uma temperatura única, e a chapa precisa atingir temperatura uniforme em toda a sua espessura. Uma chapa fria demais resiste ao estiramento, mostra branqueamento pálido ao longo das linhas de estiramento e pode rasgar em um canto. Uma chapa quente demais torna-se fluida, cede sob o próprio peso e se estica de forma imprevisível.
A flecha rouba material exatamente do lugar errado. Uma chapa que cede acumula polímero na parte mais baixa da cavidade antes que o molde faça qualquer trabalho, de modo que as paredes se formam com o que sobra acima. Fontes do setor situam a faixa útil de conformação do PET entre cerca de 120 e 160 graus Celsius, e manter uma janela tão estreita exige controlar as resistências zona por zona.
Por que as cavidades profundas afinam e o que um plugue faz a respeito
A razão de estiramento compara a profundidade de uma peça formada com a menor distância através de sua abertura. Os limites práticos para bandejas ficam próximos de 1 para 1, embora ferramental projetado com pré estiramento possa chegar perto de 2 para 1 com certos materiais. Uma bandeja de cavidades largas e rasas forma-se com facilidade. Uma bandeja alta de cavidades estreitas, não.
O remédio usual é um plugue, uma forma macho usinada que entra na chapa aquecida e empurra o material para o fundo da cavidade antes da aplicação do vácuo. O plugue não cria material, ele o desloca. Ao levar o polímero para as laterais em vez de deixar o vácuo puxar tudo reto para o fundo, produz uma parede mais uniforme. Referências do ofício descrevem plugues que descem a cerca de 50 a 70 por cento da profundidade da cavidade, e estudos atribuem ao projeto do plugue uma redução da variação de espessura de até cerca de 30 por cento em relação ao vácuo isolado. A temperatura do plugue importa tanto quanto a forma: um plugue frio deixa marcas de resfriamento, enquanto um plugue quente demais gruda e arrasta riscos.
Ângulo de saída, ventilação e as variáveis que se escondem
Dois detalhes do molde nunca aparecem na foto de uma bandeja. O primeiro é o ângulo de saída, a leve conicidade feita nas paredes para liberar a peça. Como o plástico encolhe ao esfriar, uma parede totalmente vertical agarra a ferramenta. Moldes macho costumam trazer 3 a 5 graus de saída e moldes fêmea precisam de menos, geralmente 1 a 3 graus. O segundo detalhe é a ventilação. O ar no fundo de uma cavidade profunda precisa escapar para algum lugar, e sem caminho de saída ele se comprime formando um domo exatamente onde a chapa deveria ficar mais apertada contra a ferramenta. Pequenos furos de ventilação nos pontos mais profundos, comumente 0,4 a 0,8 mm, permitem que a chapa reproduza todo o detalhe da cavidade.
Duas variáveis de material se escondem do mesmo modo. O PET absorve água do ar, e a água ainda presente na chapa na temperatura de conformação vira vapor dentro da parede, deixando uma bolha invisível até que alguém corte a bandeja. As recomendações de secagem do PET ficam em torno de 150 a 160 graus Celsius por quatro a seis horas, até cerca de 0,01 por cento de umidade. O conteúdo reciclado aumenta a exigência em vez de reduzi-la, porque o PET pós consumo costuma chegar com mais umidade e massa molecular um pouco menor. O re moído muda a forma como a chapa absorve calor, e uma variação em sua proporção é uma causa frequente de defeito entre dois lotes com documentação idêntica.
O que isso significa na hora de comprar
A espessura de parede no ponto mais profundo da cavidade é o dado que vale pedir, porque é o que o caminho de carga realmente encontra. A espessura da chapa é uma entrada e a espessura de parede após a conformação é o resultado, então um fornecedor que cota as duas está medindo o próprio processo. Pergunte como o plugue está ajustado para a geometria da sua cavidade, se a chapa é seca segundo um protocolo documentado, e peça uma tolerância de espessura de parede em vez de um único valor nominal.
Depois confira uma amostra. Pese uma bandeja, porque duas bandejas cuja massa difere visivelmente com a mesma espessura declarada normalmente saíram de ajustes diferentes. Corte uma por uma cavidade e olhe a parede. Uma parede uniforme da borda ao fundo, sem estrias pálidas ao longo do estiramento, é a assinatura visível de uma janela de conformação estável. Se a bandeja sobrevive depois à viagem é o assunto do nosso guia sobre quebra de ovos no transporte e ensaios de bandeja.

Respostas rápidas
Qual espessura de chapa é usada em bandejas de ovos de PET transparente?
A maioria das bandejas alimentícias é formada com chapa na faixa de 0,25 a 0,5 mm, e as bandejas de ovos ficam no meio dessa faixa. O valor correto depende da profundidade da cavidade, do número de cavidades e da carga de empilhamento que a bandeja precisa suportar. Um fornecedor deveria conseguir explicar por que uma espessura serve à geometria da sua cavidade. Outras perguntas estão reunidas nas nossas perguntas frequentes sobre embalagem blister e embalagens para ovos.
Uma chapa mais grossa dá sempre uma bandeja mais resistente?
Não. A resistência de uma bandeja já formada vem da espessura de parede nos pontos que suportam carga, e essa espessura é definida pela uniformidade com que o material foi distribuído durante a conformação. Uma chapa mais pesada formada com um plugue mal ajustado e aquecimento irregular pode terminar com paredes mais finas no fundo da cavidade do que uma chapa mais leve formada dentro de uma janela bem controlada.
PET reciclado pode ser usado em bandejas de ovos para contato alimentar?
Sim, desde que o material e o processo estejam qualificados para isso. Na União Europeia, o PET reciclado destinado ao contato alimentar deve vir de um processo autorizado nos termos do Regulamento (UE) 2022/1616. Nos Estados Unidos, o caminho habitual é uma carta de não objeção da FDA. O comprador deve exigir evidência documentada em vez de uma promessa por e-mail.
As bandejas de ovos em PET transparente parecem simples porque o processo foi projetado para esconder a própria dificuldade. A chapa, o calor, o plugue e o molde deixam suas marcas nas paredes, e essas marcas decidem se um palete chega intacto. Veja as quantidades de cavidades e os tamanhos na nossa seção de produtos, ou envie o seu formato de pack e o destino e diremos qual espessura e qual geometria de cavidade o trabalho exige.
Kevin Zhao escreve sobre fabricação, suprimentos e prática de exportação para a equipe da Yelui Packaging.