Numa linha de calibração o sintoma é igual em todo o lado. Uma pilha de bandejas de ovos transparentes em PET alimenta a máquina de desempilhar e, de vez em quando, duas bandejas sobem juntas. A máquina para, um operador separa o par à mão e a linha recomeça. Bandejas que se separam perfeitamente à mão também podem encravar uma máquina automática, porque uma máquina de desempilhar retira uma bandeja do topo da pilha a um ritmo fixo e parte do princípio de que a folga entre bandejas está sempre no mesmo lugar. A parte animadora é que o desempilhamento se decide na fase da ferramenta e não na linha, e as regras de desenho que o determinam estão bem documentadas.
O que o encaixe exige de uma bandeja
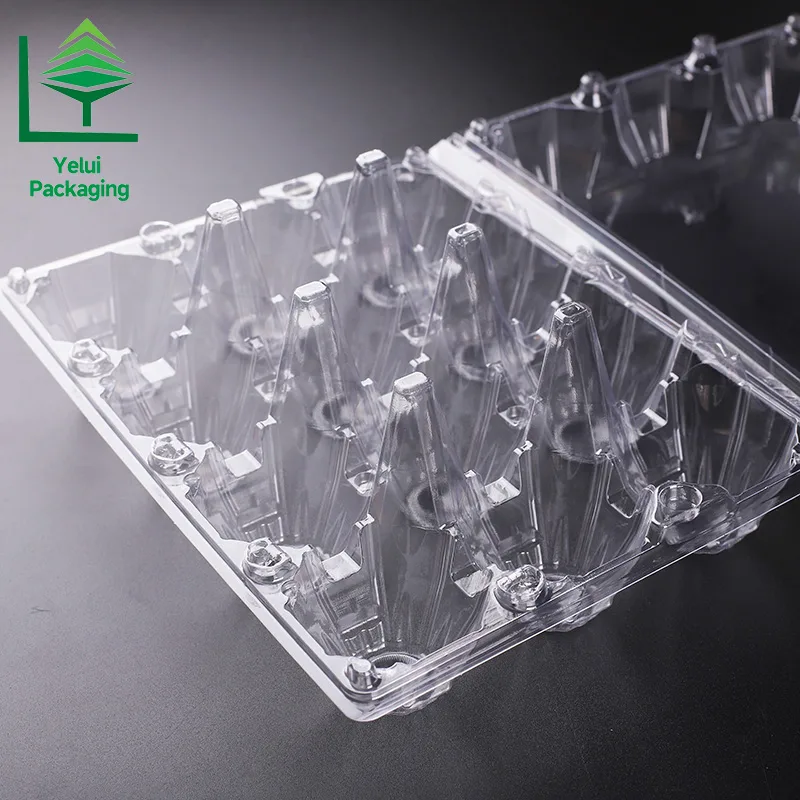
As bandejas de ovos expedem-se vazias e encaixadas, umas dentro das outras como copos, porque um contentor de bandejas soltas transportaria sobretudo ar. O encaixe coloca cada bandeja ligeiramente dentro da que está por baixo, e o desempilhamento é o ato de voltar a separar essa pilha, uma bandeja de cada vez, à velocidade da linha. O resultado depende em primeiro lugar da inclinação das paredes do alvéolo. As orientações do setor situam uma inclinação de 10 graus, sem bloqueio, em todas as paredes do alvéolo como o nível em que a maioria dos desenhos se separa sem qualquer recurso especial. Algumas bandejas conseguem com 7 graus, enquanto as bandejas rasas com menos de 16 mm de profundidade precisam habitualmente de cerca de 15 graus, porque uma parede rasa dá pouca inclinação à pilha para se apoiar.
Em torno da inclinação ficam as tolerâncias de apoio: cantos de alvéolo com um raio de pelo menos 3 mm, uma tolerância aba alvéolo de cerca de mais ou menos 0.9 mm, uma largura de aba próxima de 9.5 mm e espessura de parede consistente, sem abas enrugadas, porque um vinco numa bandeja encunha contra a parede da bandeja que está por baixo.
Bloqueio por vácuo, fricção e estática
Três forças bloqueiam uma pilha encaixada. A primeira é o bloqueio por vácuo. Quando duas bases planas ficam encostadas uma à outra, o ar não consegue entrar entre elas e separar as bandejas torna-se um trabalho de sucção, pelo que os bons desenhos deixam um canal de respiração entre o ar dentro da pilha e o ar de fora. A segunda é a fricção. O PET sobre PET desliza facilmente com pouca área de contacto e agarra à medida que o contacto cresce, pelo que os fabricantes de material usam aditivos de desempilhamento ou de deslizamento, tipicamente micropartículas de sílica ou de cera, que tornam a superfície mais rugosa e reduzem a área de contacto entre bandejas empilhadas. Um agente desmoldante em emulsão de silicone numa das superfícies atua no mesmo sentido, e qualquer aditivo numa bandeja destinada a contacto alimentar tem de cumprir os requisitos de contacto alimentar do mercado de destino, pelo que o pedido pertence à especificação e não a um telefonema. A terceira força é a estática. O ar seco, o armazenamento prolongado e os edifícios aquecidos no inverno deixam a carga acumular-se nas superfícies de PET, e a estática não respeita um bom ângulo de inclinação.
Ressaltos de desempilhamento e ferramenta escalonada
Quando a inclinação sozinha não consegue manter as bandejas separadas, os ressaltos de desempilhamento sustentam uma folga pequena e consistente entre as bandejas encaixadas, para que a máquina tenha sempre algo com que trabalhar. As orientações correntes pedem ressaltos semicirculares com um diâmetro de pelo menos 2.5 mm e uma profundidade de pelo menos 3 mm, um em cada um dos quatro cantos, mais ressaltos suplementares numa malha de cerca de 50 mm de passo para bandejas maiores, de 400 mm de lado e acima. Há um detalhe fácil de escapar: use pelo menos quatro cavidades de molde diferentes e escale as posições dos ressaltos entre elas em pelo menos 6 mm. Se todas as bandejas da pilha levarem os ressaltos no mesmo lugar, os ressaltos simplesmente encaixam uns nos outros e o recurso anula-se a si próprio. Nada disto é visível numa fotografia do produto, e é por isso que a disposição dos ressaltos pertence ao pacote de desenhos da ferramenta, ao lado das dimensões do alvéolo e da linha de corte.
O que a velocidade da linha exige
As falhas de desempilhamento aumentam com a velocidade. As máquinas de embalamento em granja têm capacidades que vão de cerca de 14,400 ovos por hora no extremo pequeno a 72,000 no extremo grande, e as maiores centrais de calibração chegam a 288,000 ovos por hora. A 30 ovos por bandeja, isso dá cerca de 480 a 2,400 bandejas por hora, ou uma bandeja separada a cada 1.5 a 7.5 segundos. A esse ritmo, uma máquina de desempilhar precisa de que a folga entre bandejas apareça sempre no mesmo lugar, razão pela qual os fabricantes de equipamento pedem tolerâncias apertadas na aba e no passo e acrescentam detetores de bandeja em falta para apanhar falhas de alimentação. Uma pilha que liberta 99 bandejas em 100 à mão ainda para a linha de poucos em poucos minutos à velocidade máxima, e um ano dessas paragens custa habitualmente mais do que a diferença de preço entre uma bandeja cuidada e uma bandeja descuidada.
O ensaio de bancada
Antes de qualquer máquina entrar na história, embaladores e fabricantes de equipamento usam um ensaio de pilha simples de que não precisa de mais do que uma bancada. Monte uma pilha com cerca de 600 mm de altura, separando e voltando a empilhar cada bandeja primeiro, para que nenhuma comece encaixada. Comprima a pilha cerca de 25 mm e depois retire as bandejas lentamente, uma de cada vez, a partir do topo, descendo até ao fim da pilha. Se as bandejas se separarem sem bloquear da primeira à última, o desenho é normalmente aceitável para linhas de embalamento de alto desempenho. Uma pilha que falha não significa sempre um redesenho, porque algumas bandejas correm de forma fiável com garras acionadas ou assistência pneumática, mas isso tem de ser provado na máquina real.
A mesma disciplina passa para a expedição: empilhe as bandejas em colunas, deixe cada coluna com menos cerca de 1 por cento de enchimento e deite as pilhas de lado no contentor, para que a geometria do encaixe nunca suporte uma carga para a qual não foi projetada.

O que colocar na especificação
- Inclinação. O ângulo por parede de alvéolo, indicado em graus e não descrito como desmoldagem fácil.
- Ressaltos. Posições, diâmetro, profundidade e o plano de escalonamento entre as cavidades do molde.
- Material. Tipo de resina, espessura e uma declaração escrita de qualquer aditivo de deslizamento ou de desempilhamento, com o seu estatuto de contacto alimentar.
- Tolerâncias. Aba a alvéolo, aba a aba e alvéolo a alvéolo, em milímetros.
- Aceitação. O ensaio de pilha de 600 mm registado em vídeo e um ensaio na sua máquina ou no banco de ensaio do fornecedor antes de o saldo da ferramenta ser pago.
- Acondicionamento. Altura da coluna, folga de enchimento e carga lateral para o contentor.
Cada um destes pontos é barato de escrever e caro de descobrir na linha, e os nossos artigos sobre orçamentos de ferramenta e a escolha do número de cavidades cobrem as decisões vizinhas.
Respostas rápidas
Que ângulo de inclinação impede que as bandejas de ovos fiquem presas umas às outras?
As orientações do setor situam uma inclinação de 10 graus, sem bloqueio, em todas as paredes do alvéolo no nível em que a maioria das bandejas termoformadas se separa sem recursos especiais. Algumas bandejas conseguem com 7 graus, e as bandejas rasas com menos de 16 mm de profundidade precisam habitualmente de cerca de 15 graus. Verifique primeiro a inclinação, antes de culpar os aditivos ou a máquina.
Por que razão as bandejas se separam à mão mas encravam na linha de embalamento?
Um puxão à mão é lento e tolerante, enquanto uma máquina de desempilhar retira a bandeja a uma velocidade fixa e espera que a folga entre bandejas esteja sempre no mesmo lugar. As causas habituais são ressaltos colocados de forma idêntica em todas as cavidades do molde, pelo que encaixam uns nos outros, carga estática nas superfícies de PET, bloqueio por vácuo entre bases planas e acumulação de tolerâncias ao longo da aba. O ensaio de pilha de 600 mm com compressão expõe a maioria destes problemas antes de a máquina alguma vez ver a bandeja.
As bandejas de rPET desempilham-se de forma diferente das bandejas de PET virgem?
Podem desempilhar-se. O conteúdo reciclado altera ligeiramente a fricção superficial e a rigidez, e a variação entre lotes é maior do que com resina virgem, pelo que uma bandeja provada em PET virgem não fica automaticamente provada em rPET. Peça ao fornecedor que declare por escrito qualquer aditivo de deslizamento ou de desempilhamento, com o seu estatuto de contacto alimentar, e repita o ensaio de pilha com material de produção em vez de uma amostra de laboratório.
O desempilhamento é invisível quando funciona e caro quando não funciona, e quase todas as correções são decisões de desenho tomadas semanas antes da primeira série de produção. A nossa secção de produtos lista os formatos de bandeja de ovos que formamos e ferramentamos hoje, as nossas perguntas frequentes sobre embalagem blister para ovos respondem às dúvidas que surgem antes de uma encomenda, e a nossa introdução à embalagem blister explica o processo que está por trás da própria bandeja.
Grace Lin escreve sobre automação de embalagem e aprovisionamento de exportação para a equipa Yelui Packaging.