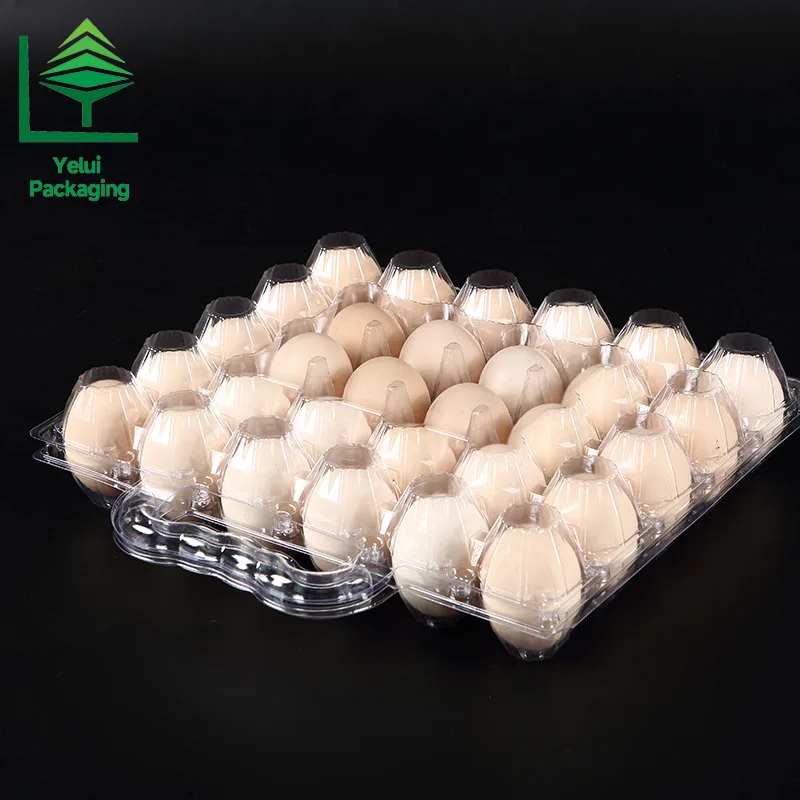
Un conteneur de plateaux à œufs en PET transparent arrive, le scellé est coupé, un acheteur ouvre deux cartons au sommet de la pile, voit un plastique transparent qui ressemble à l’échantillon, et signe. Quelques semaines plus tard, la ligne de conditionnement se bloque parce que les plateaux s’emboîtent, ou un distributeur refuse un lot parce que les coins se fendent sous la charge gerbée. L’écart entre un bon échantillon et une bonne livraison se comble avec un plan d’échantillonnage, une liste de défauts écrite et une manière convenue de traiter un lot refusé ; le secteur de l’emballage dispose d’un vocabulaire normalisé pour les trois.
Pourquoi un plan d’échantillonnage vaut mieux qu’un carton ouvert
Contrôler une poignée de plateaux paraît sérieux mais ne prouve pas grand-chose : dans un lot de 30 000 plateaux, un défaut présent dans 3 pour cent des unités peut échapper à un examen non structuré. La réponse de la profession est l’échantillonnage d’acceptation, défini dans la norme ANSI/ASQ Z1.4, l’édition américaine de la partie 1 de la norme ISO 2859. La norme répond à deux questions par des tables plutôt que par des opinions : combien de plateaux prélever dans le lot, et combien de défauts sont tolérés avant le rejet du lot. Les inspections sont généralement commandées lorsque tous les biens sont produits et qu’au moins 80 pour cent sont emballés.
Trois classes de défauts, déclinées pour un plateau à œufs
La norme répartit les défauts en critiques, majeurs et mineurs, et la classification doit être convenue par écrit avant le démarrage de la production. Une usine et un acheteur ne s’accorderont pas naturellement sur le fait qu’une rayure sur un plateau transparent soit majeure ou mineure, et une décision prise le jour de l’inspection est prise sous pression. Pour un plateau à œufs blister, les classes se présentent ainsi :
- Défauts critiques, acceptés en quantité nulle. Tout ce qui pourrait blesser un consommateur ou enfreindre une règle de contact alimentaire : moisissures ou fragments d’insectes à l’intérieur d’un plateau, une pointe de bavure tranchante sur la ligne de découpe, une alvéole perforée de part en part, ou une feuille qui n’est pas la qualité de contact alimentaire convenue. Un seul défaut critique fait rejeter tout le lot.
- Défauts majeurs, les défaillances fonctionnelles. Plateaux fêlés ou fendus, alvéoles déformées au point qu’un œuf y tienne mal ou s’y coince, voiles de matière entre les alvéoles qui empêchent les plateaux de s’emboîter, gerbes qui se bloquent sur la ligne de conditionnement, dimensions hors tolérance, ou poignée qui casse à sa première ouverture.
- Défauts mineurs, les défauts d’aspect. Légères marques de refroidissement, petites éraflures, léger voile dans une limite convenue, un grain de découpe inférieur à la taille définie. Un acheteur en magasin peut les remarquer, mais le plateau fait encore son travail.
Chaque classe porte son propre nombre d’acceptation. La valeur par défaut pour les biens de consommation dans la plupart des programmes d’inspection est zéro pour les critiques, 2,5 pour les majeurs et 4,0 pour les mineurs, ce qui s’écrit AQL 0 / 2.5 / 4.0. Un bon de commande qui n’indique que AQL 2.5 est ambigu ; les trois chiffres doivent donc figurer sur le bon de commande.
Lire la table : un exemple chiffré
Supposons un lot de 30 000 plateaux. Au niveau général d’inspection II, la valeur par défaut pour la plupart des contrôles avant expédition, un lot de 10 001 à 35 000 unités correspond à la lettre-code M et à un échantillon de 315 plateaux. À AQL 0 / 2.5 / 4.0, le lot passe sans défaut critique, avec jusqu’à 14 défauts majeurs et jusqu’à 21 défauts mineurs dans l’échantillon. Le quinzième défaut majeur, ou le premier défaut critique, le fait rejeter.

La norme contient également des règles de transfert. Si deux lots sur cinq lots consécutifs échouent, les expéditions suivantes passent en inspection renforcée, ce qui réduit les nombres d’acceptation ; cinq réussites consécutives ramènent le plan à la normale. L’acheteur n’a qu’à préciser le niveau et les trois valeurs d’AQL.
Les défauts liés au procédé de thermoformage
La plupart des défauts de formage remontent à cinq causes : chauffe inégale de la feuille, vide faible ou tardif, pression de formage insuffisante, humidité dans la matière et état de l’outillage. Chacune laisse une signature visible :
- Voiles et ponts : plis de matière excédentaire entre les alvéoles ou aux angles, généralement là où la feuille est passée trop chaude. Le voile favorise aussi le blocage des plateaux gerbés, ce qui arrête la ligne. La mécanique de l’emboîtement est traitée dans notre article sur la conception anti-imbrication pour les lignes de conditionnement.
- Coins amincis : les parois d’angle se forment en dernier et refroidissent en premier ; un vide trop lent les laisse translucides et fragiles. Elles passent un coup d’œil et échouent à un essai de gerbage.
- Cloques et bulles : bulles en relief à la surface, la signature classique de l’humidité dans une feuille de PET qui n’a pas été séchée avant le formage.
- Marques de refroidissement et blanchiment sous contrainte : taches blanches ou ondulées là où la feuille chaude a rencontré un moule froid, ou bandes troubles dues à un étirage en dessous de la fenêtre de formage.
- Manque de détail et piqûres : nervures molles, gaufrage à peine marqué ou minuscules perforations aux points d’emboutissage les plus profonds, signalant des évents bouchés ou des fuites sur les lignes de vide.
Les contrôles visuels sont complétés par des essais instrumentaux sur un sous-ensemble mesuré : épaisseur de paroi en des points définis, pas des alvéoles et encombrement par rapport au dessin, et essai de gerbage ou de charge. La conception de ces essais est détaillée dans notre guide sur les essais d’un plateau avant l’achat, et les causes process à l’origine de la plupart de ces défauts sont expliquées dans notre visite guidée du processus de fabrication d’un plateau à œufs en PET transparent.
Figer la référence avant la production
Un plan d’acceptation mesure la livraison par rapport à quelque chose, et ce quelque chose doit exister sur papier avant le formage de la première pièce : un échantillon étalon signé conservé par les deux parties, un dessin avec tolérances, et une liste de défauts photographiée qui rattache chaque cas limite à une classe. Les tables indiquent à l’inspecteur combien de plateaux contrôler ; seule la liste de défauts lui dit ce qui compte comme défaut pour ce plateau. Un acheteur qui néglige la liste achète une dispute à la porte de l’usine.
Il est tout aussi important de savoir ce que le plan ne promet pas. Réussir une inspection AQL signifie que l’échantillon a respecté les limites convenues ; cela ne signifie pas que le lot est exempt de défauts ni que le lot suivant réussira. L’échantillonnage est une barrière, pas un système qualité, et c’est pourquoi le même défaut a tendance à revenir tant que les constats ne sont pas renvoyés à la ligne de thermoformage.
Que faire lorsqu’un lot échoue
Un lot refusé laisse trois issues. Le rejet est la plus nette et la plus coûteuse. Le tri signifie que l’usine passe 100 pour cent du lot au crible, retire les unités défectueuses, et que la livraison est de nouveau inspectée selon le même plan. Une dérogation, accepter le lot avec une remise documentée, n’a de sens que pour les défauts mineurs et jamais pour les critiques.
Qui paie est décidé par le contrat, pas par le rapport d’inspection. La pratique du secteur veut qu’un fournisseur dont le lot échoue sur ses propres défauts prenne en charge le tri, la reprise et la contre-inspection, mais cette convention ne protège l’acheteur que si elle est inscrite dans le bon de commande à côté des valeurs d’AQL, du niveau d’inspection et de la norme nommée. La clause doit également préciser les preuves nécessaires à une réclamation : le rapport avec photographies, les échantillons conservés et les décomptes de défauts par classe.
Réponses rapides
Quel AQL dois-je fixer pour des plateaux à œufs en PET transparent ?
La valeur par défaut courante est AQL 0 / 2.5 / 4.0 pour les défauts critiques, majeurs et mineurs au niveau général d’inspection II. Les acheteurs équipés de lignes de conditionnement automatisées ou de linéaires de grande distribution resserrent souvent la classe majeure à 1,5, parce qu’un plateau qui bloque un dégerbeur coûte plus cher que n’importe quelle inspection. Les défauts critiques restent à zéro dans toutes les configurations.
Puis-je inspecter 100 pour cent des plateaux au lieu d’échantillonner ?
Le tri intégral d’un lot de 30 000 pièces est rarement rentable et souffre de la fatigue : les inspecteurs manquent encore des défauts en fin de poste. L’échantillonnage selon un plan défini offre une confiance statistique connue à un coût connu. Réservez les contrôles à 100 pour cent au tri d’un lot refusé ou à une caractéristique sans tolérance, comme les corps étrangers.
Qui paie lorsqu’une livraison échoue à l’inspection ?
Ce que dit le bon de commande, et c’est pourquoi les valeurs d’AQL, le niveau d’inspection et la clause de coût doivent être écrits avant la production. La convention habituelle veut qu’un fournisseur dont le lot échoue sur ses propres défauts prenne en charge le tri, la reprise et la contre-inspection. Si la liste de défauts n’a jamais été convenue, attendez-vous à une négociation plutôt qu’à une règle. Les bases commerciales sont résumées dans notre FAQ sur l’emballage blister et les œufs.
L’inspection n’est pas un test de confiance entre un acheteur et une usine. C’est un langage commun : trois classes de défauts, une table d’échantillonnage et une liste de défauts signée par les deux parties. Un acheteur qui apporte ce langage dès la première commande obtient moins de litiges et moins de lignes arrêtées. Découvrez toute la gamme de plateaux à œufs en PET transparent dans notre section produits, ou envoyez-nous vos nombres d’alvéoles et votre marché cible : nous chiffrons l’échantillon étalon, le dessin et la liste de défauts compris.
Kevin Zhao écrit sur le contrôle qualité et les opérations d’export pour l’équipe de Yelui Packaging.