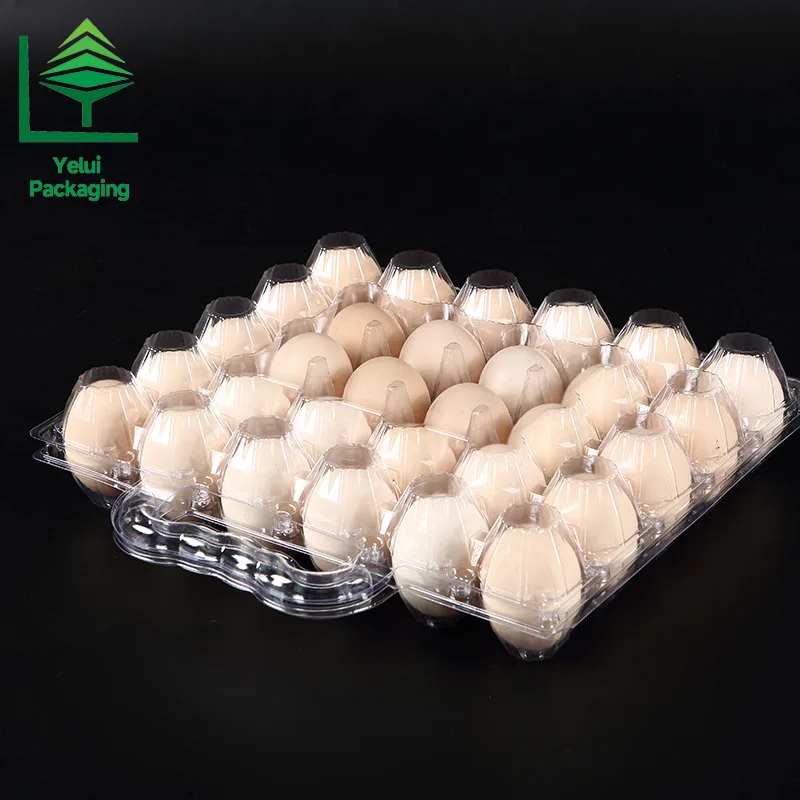
Llega un contenedor de bandejas de huevos de PET transparente, se corta el precinto, el comprador abre dos cajas en la parte superior de la pila, ve un plástico transparente que se parece a la muestra y firma. Semanas después la línea de envasado se atasca porque las bandejas se traban entre sí, o un comprador minorista rechaza un lote porque las esquinas se rajan bajo el apilado. La distancia entre una muestra buena y un envío bueno se cierra con un plan de muestreo, una lista de defectos por escrito y una forma acordada de gestionar un lote rechazado; el sector del embalaje tiene un vocabulario normalizado para las tres cosas.
Por qué un plan de muestreo supera a una caja abierta
Revisar un puñado de bandejas parece diligente, pero demuestra poco: en 30.000 bandejas, un defecto presente en el 3 por ciento de las unidades puede pasar desapercibido ante una mirada no estructurada. La respuesta del sector es el muestreo de aceptación, definido en ANSI/ASQ Z1.4, la edición estadounidense de la parte 1 de la norma ISO 2859. La norma responde a dos preguntas con tablas en lugar de opiniones: cuántas bandejas extraer del lote y cuántos defectos se permiten antes de rechazar el lote. Las inspecciones se suelen concertar cuando todos los productos están fabricados y al menos el 80 por ciento está embalado.
Tres clases de defectos, traducidas a una bandeja de huevos
La norma clasifica los defectos en críticos, mayores y menores, y la clasificación debe acordarse por escrito antes de que empiece la producción. Una fábrica y un comprador no coincidirán de forma natural en si un rayón en una bandeja transparente es mayor o menor, y una decisión tomada el día de la inspección se toma bajo presión. Para una bandeja de huevos blíster las clases son las siguientes:
- Defectos críticos, aceptados en cantidad cero. Cualquier cosa que pueda dañar al consumidor o incumplir una norma de contacto alimentario: moho o fragmentos de insectos dentro de una bandeja, una rebaba afilada en la línea de recorte, un alvéolo perforado de lado a lado, o una lámina que no es el grado de contacto alimentario acordado. Un solo defecto crítico rechaza todo el lote.
- Defectos mayores, los fallos funcionales. Bandejas agrietadas o rajadas, alvéolos deformados de modo que el huevo queda suelto o se encaja a presión, telillas entre alvéolos que impiden el anidamiento de las bandejas, pilas que se traban en la línea de envasado, dimensiones fuera de tolerancia, o un asa que falla en su primera apertura.
- Defectos menores, los cosméticos. Marcas de enfriamiento leves, rozaduras pequeñas, ligera turbidez dentro de un límite acordado, una muesca de recorte por debajo del tamaño definido. El comprador puede notarlos, pero la bandeja sigue cumpliendo su función.
Cada clase lleva su propio número de aceptación. El valor predeterminado para bienes de consumo en la mayoría de los programas de inspección es cero para críticos, 2.5 para mayores y 4.0 para menores, escrito como AQL 0 / 2.5 / 4.0. Una orden de compra que dice solo AQL 2.5 es ambigua, por lo que los tres números deben figurar en la orden de compra.
Leer la tabla: un ejemplo práctico
Supongamos que el lote es de 30.000 bandejas. Con el Nivel de Inspección General II, el predeterminado para la mayoría de las verificaciones previas al envío, un lote de 10.001 a 35.000 unidades corresponde a la letra de código M y a una muestra de 315 bandejas. Con AQL 0 / 2.5 / 4.0 el lote pasa sin defectos críticos, con hasta 14 defectos mayores y hasta 21 defectos menores en la muestra. El decimoquinto defecto mayor, o el primer crítico, lo rechaza.

La norma también contiene reglas de cambio. Si dos de cinco lotes consecutivos fallan, los siguientes envíos pasan a inspección estricta, que reduce los números de aceptación; cinco aprobaciones consecutivas devuelven el plan a la normalidad. El comprador solo tiene que indicar el nivel y los tres valores de AQL.
Defectos propios del proceso de termoformado
La mayoría de los defectos de conformado se remontan a cinco causas: calentamiento desigual de la lámina, vacío débil o tardío, presión de conformado insuficiente, humedad en el material y estado del utillaje. Cada una deja una huella visible:
- Telillas y puentes: pliegues de material sobrante entre alvéolos o en las esquinas, normalmente donde la lámina circuló demasiado caliente. Las telillas también favorecen que las bandejas apiladas se traben, lo que detiene la línea. Los mecanismos de anidamiento se tratan en nuestro artículo sobre diseño de desanidamiento para líneas de envasado.
- Esquinas finas: las paredes de las esquinas se conforman al final y se enfrían primero, por lo que un vacío lento las deja translúcidas y débiles. Pasan una mirada y fallan una prueba de apilado.
- Ampollas y burbujas: burbujas elevadas en la superficie, la huella clásica de la humedad en la lámina de PET que no se secó antes del conformado.
- Marcas de enfriamiento y blanqueamiento por tensión: manchas blancas u onduladas donde la lámina caliente encontró un molde frío, o bandas turbias por estiramiento por debajo de la ventana de conformado.
- Falta de detalle y microperforaciones: nervios blandos, relieve tenue o pequeñas perforaciones en los puntos de embutición más profundos, lo que apunta a respiraderos obstruidos o a fugas en las líneas de vacío.
Las verificaciones visuales se respaldan con pruebas instrumentales en un subconjunto medido: espesor de pared en puntos definidos, paso entre alvéolos y envolvente según el plano, y una prueba de apilado o de carga. El diseño de esas pruebas se detalla en nuestra guía sobre cómo probar una bandeja antes de comprar, y las causas de proceso de la mayoría de estos defectos se explican en nuestro recorrido por cómo se fabrica una bandeja de huevos de PET transparente.
Fijar la referencia antes de la producción
Un plan de aceptación mide el envío contra algo, y ese algo debe existir sobre el papel antes de conformar la primera pieza: una muestra patrón firmada y conservada por ambas partes, un plano con tolerancias y una lista de defectos con fotografías que asigne cada caso dudoso a una clase. Las tablas indican al inspector cuántas bandejas revisar; solo la lista de defectos le dice qué cuenta como defecto para esta bandeja. Un comprador que se salta la lista está comprando una discusión en la puerta de la fábrica.
Igualmente importante es saber lo que el plan no promete. Aprobar una inspección AQL significa que la muestra cumplió los límites acordados; no significa que el lote esté libre de defectos ni que el siguiente lote vaya a aprobar. El muestreo es una barrera, no un sistema de calidad, y por eso el mismo defecto tiende a repetirse salvo que los hallazgos se devuelvan a la línea de conformado.
Qué hacer cuando un lote falla
Un lote rechazado deja tres salidas. El rechazo es la más limpia y la más costosa. La selección significa que la fábrica revisa el 100 por ciento del lote, retira las unidades defectuosas y el envío se vuelve a inspeccionar con el mismo plan. Una concesión, aceptar el lote con un descuento documentado, solo tiene sentido para defectos menores y nunca para los críticos.
Quién paga lo decide el contrato, no el informe de inspección. La práctica del sector es que un proveedor cuyo lote falla por sus propios defectos asume la selección, el reproceso y la reinspección, pero esa convención solo protege al comprador si está escrita en la orden de compra junto con los valores de AQL, el nivel de inspección y la norma citada. La cláusula también debe indicar qué pruebas necesita una reclamación: el informe con fotografías, muestras retenidas y recuentos de defectos por clase.
Respuestas rápidas
¿Qué AQL debo fijar para las bandejas de huevos de PET transparente?
El valor predeterminado habitual es AQL 0 / 2.5 / 4.0 para defectos críticos, mayores y menores en el Nivel de Inspección General II. Los compradores con líneas de envasado automatizadas o estanterías minoristas premium suelen endurecer la clase mayor hasta 1,5, porque una bandeja que atasca un desanidador cuesta más que cualquier inspección. Los defectos críticos se mantienen en cero en todas las configuraciones.
¿Puedo inspeccionar el 100 por ciento de las bandejas en lugar de muestrear?
La revisión completa de un lote de 30.000 piezas rara vez resulta económica y sufre de fatiga, por lo que los inspectores también pasan por alto defectos al final del turno. El muestreo con un plan definido ofrece una confianza estadística conocida a un coste conocido. Reserve las revisiones del 100 por ciento para seleccionar un lote fallido o para una característica sin tolerancia, como la materia extraña.
¿Quién paga cuando un envío no supera la inspección?
Lo que diga la orden de compra, y por eso los valores de AQL, el nivel de inspección y la cláusula de costes deben constar por escrito antes de la producción. La convención habitual es que un proveedor cuyo lote falla por sus propios defectos asume la selección, el reproceso y la reinspección. Si la lista de defectos nunca se acordó, espere una negociación en lugar de una norma. Los fundamentos comerciales se resumen en nuestras preguntas frecuentes sobre embalaje blíster y para huevos.
La inspección no es una prueba de confianza entre un comprador y una fábrica. Es un lenguaje compartido: tres clases de defectos, una tabla de muestreo y una lista de defectos firmada por ambas partes. Un comprador que lleva ese lenguaje al primer pedido obtiene menos disputas y menos líneas paradas. Consulte toda la gama de bandejas de huevos de PET transparente en nuestra sección de productos, o envíenos su número de alvéolos y su mercado objetivo y le cotizaremos con la muestra patrón, el plano y la lista de defectos incluidos.
Kevin Zhao escribe sobre control de calidad y operaciones de exportación para el equipo de Yelui Packaging.