En una sala de clasificación el síntoma es el mismo en todas partes. Una pila de bandejas de huevos transparentes de PET alimenta la desapiladora y, de vez en cuando, dos bandejas suben juntas. La máquina se detiene, un operario separa el par a mano y la línea vuelve a arrancar. Unas bandejas que se separan perfectamente a mano pueden seguir atascando una máquina automática, porque una desapiladora despega una bandeja de lo alto de la pila a un ritmo fijo y da por hecho que el hueco entre bandejas siempre está en el mismo sitio. Lo alentador es que el desapilado se decide en la fase de utillaje, no en la línea, y las reglas de diseño que lo gobiernan están bien documentadas.
Qué exige el anidamiento a una bandeja
Las bandejas de huevos se envían vacías y anidadas, una dentro de otra como vasos, porque un contenedor de bandejas sueltas transportaría sobre todo aire. El anidamiento coloca cada bandeja ligeramente dentro de la que queda debajo, y el desapilado es el acto de separar de nuevo esa pila, una bandeja cada vez, a la velocidad de la línea. Que funcione depende en primer lugar de la conicidad de las paredes de la cavidad. Las guías del sector sitúan una conicidad sin bloqueo de 10 grados en todas las paredes de la cavidad como el nivel en el que la mayoría de los diseños se separan sin ninguna característica especial. Algunas bandejas se arreglan con 7 grados, mientras que las bandejas poco profundas de menos de 16 mm de profundidad suelen necesitar unos 15 grados, porque una pared poco profunda apenas ofrece ángulo al que apoyarse.
En torno a la conicidad se sitúan las tolerancias de apoyo: esquinas de cavidad con un radio de al menos 3 mm, una tolerancia de pestaña a cavidad de más menos 0.9 mm, una anchura de pestaña cercana a 9.5 mm y un espesor de pared homogéneo sin pestañas arrugadas, porque una arruga en una bandeja se encaja contra la pared de la bandeja que queda debajo.
Bloqueo por vacío, fricción y electricidad estática
Tres fuerzas bloquean una pila anidada. La primera es el bloqueo por vacío. Cuando dos bases planas quedan apoyadas entre sí, el aire no puede circular entre ellas y separar las bandejas se convierte en una tarea de succión, de modo que los buenos diseños dejan una vía de respiración entre el aire del interior de la pila y el aire del exterior. La segunda es la fricción. El PET sobre PET desliza con facilidad cuando el área de contacto es baja y se agarra a medida que el contacto crece, así que los fabricantes de material emplean aditivos de desapilado o deslizantes, normalmente micropartículas de sílice o de cera que aumentan la rugosidad de la superficie y reducen el área de contacto entre las bandejas apiladas. Un agente desmoldeante de emulsión de silicona sobre una de las superficies trabaja en la misma dirección, y cualquier aditivo en una bandeja en contacto con alimentos debe contar con la conformidad de contacto alimentario del mercado de destino, de modo que la petición pertenece a la especificación, no a una llamada telefónica. La tercera fuerza es la estática. El aire seco, el almacenamiento prolongado y los edificios con calefacción en invierno también dejan que la carga se acumule en las superficies de PET, y la estática no respeta un buen ángulo de conicidad.
Topes de desapilado y utillaje escalonado
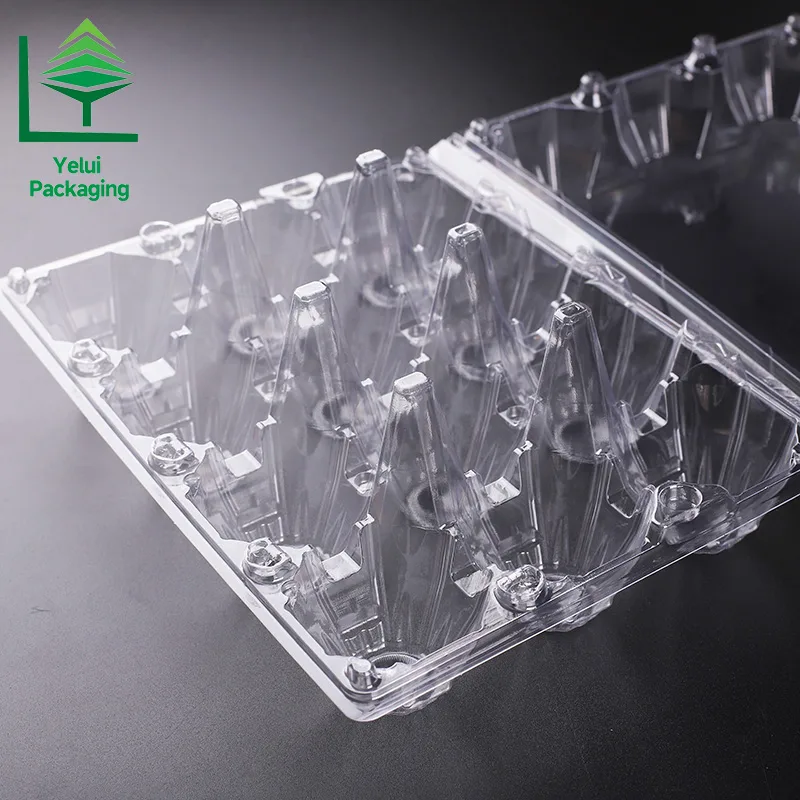
Cuando la conicidad por sí sola no puede mantener las bandejas separadas, los topes de desapilado mantienen un hueco pequeño y constante entre las bandejas anidadas, de modo que la máquina siempre tiene algo con lo que trabajar. Las guías habituales piden topes semicirculares con un diámetro de al menos 2.5 mm y una profundidad de al menos 3 mm, uno en cada una de las cuatro esquinas, más topes adicionales en una retícula de centros de unos 50 mm para bandejas grandes de 400 mm de lado en adelante. Un detalle es fácil de pasar por alto: utilice al menos cuatro cavidades de molde diferentes y escale las posiciones de los topes entre ellas en al menos 6 mm. Si todas las bandejas de la pila llevan sus topes en el mismo sitio, los topes simplemente se anidan entre sí y la característica se anula a sí misma. Nada de esto se ve en una foto de producto, que es la razón por la que la disposición de los topes pertenece al paquete de planos del utillaje, junto a las dimensiones de cavidad y la línea de recorte.
Qué exige la velocidad de la línea
Los fallos de desapilado se multiplican con la velocidad. Las máquinas de envasado en granja se catalogan desde unas 14,400 huevos por hora en el extremo pequeño hasta 72,000 en el extremo grande, y las plantas de clasificación más grandes alcanzan 288,000 huevos por hora. A 30 huevos por bandeja eso supone unas 480 a 2,400 bandejas por hora, o una bandeja separada cada 1.5 a 7.5 segundos. A ese ritmo, una desapiladora necesita que el hueco entre bandejas aparezca en el mismo sitio todas y cada una de las veces, que es la razón por la que los fabricantes de maquinaria piden tolerancias ajustadas en la pestaña y en el paso y añaden detectores de bandeja ausente para detectar fallos de alimentación. Una pila que libera 99 bandejas de cada 100 a mano sigue deteniendo la línea cada pocos minutos a plena velocidad, y un año de esas paradas suele costar más que la diferencia de precio entre una bandeja cuidada y una descuidada.
El ensayo de sobremesa
Antes de que intervenga ninguna máquina, los envasadores y los fabricantes de maquinaria utilizan un ensayo de pila sencillo que no necesita más que un banco. Forme una pila de unos 600 mm de altura, separando y volviendo a apilar cada bandeja primero, para que ninguna empiece anidada. Comprima la pila unos 25 mm y, después, retire lentamente las bandejas una a una desde arriba, recorriendo la pila entera. Si las bandejas se separan sin bloqueos desde la primera hasta la última, el diseño suele ser aceptable para líneas de envasado de alto rendimiento. Una pila que falla no siempre obliga a rediseñar, porque algunas bandejas funcionan de forma fiable con pinzas accionadas o asistencia neumática, pero eso hay que demostrarlo en la máquina real.
La misma disciplina se traslada al envío: apile las bandejas en columnas, deje cada columna con un infrallenado de en torno a un 1 percent y acueste las pilas de lado en el contenedor, de modo que la geometría de anidamiento nunca soporte una carga para la que no fue diseñada.

Qué incluir en la especificación
- Conicidad. El ángulo de cada pared de cavidad, expresado en grados, no descrito como de fácil liberación.
- Topes. Posiciones, diámetro, profundidad y el plan de escalonado entre cavidades del molde.
- Material. Tipo de resina, calibre y una declaración escrita de cualquier aditivo deslizante o de desapilado junto con su situación en materia de contacto alimentario.
- Tolerancias. De pestaña a cavidad, de pestaña a pestaña y de cavidad a cavidad, en milímetros.
- Aceptación. El ensayo de pila de 600 mm grabado en vídeo y una prueba en su máquina o en el banco de ensayo del proveedor antes de pagar el saldo del utillaje.
- Embalaje. Altura de columna, margen de infrallenado y carga de lado para el contenedor.
Cada uno de estos puntos es barato de escribir y caro de descubrir en la línea, y nuestros artículos sobre presupuestos de utillaje y sobre cómo elegir el número de cavidades cubren también las decisiones vecinas.
Respuestas rápidas
¿Qué ángulo de conicidad evita que las bandejas de huevos se bloqueen entre sí?
Las guías del sector sitúan una conicidad sin bloqueo de 10 grados en todas las paredes de cavidad como el nivel en el que la mayoría de las bandejas termoformadas se separan sin características especiales. Algunas bandejas se arreglan con 7 grados, y las bandejas poco profundas de menos de 16 mm de profundidad suelen necesitar unos 15 grados. Revise primero la conicidad, antes de culpar a los aditivos o a la máquina.
¿Por qué las bandejas se separan a mano pero se atascan en la línea de envasado?
Un tirón manual es lento y tolerante, mientras que una desapiladora despega a una velocidad fija y espera que el hueco entre bandejas esté en el mismo sitio cada vez. Las causas habituales son topes colocados de forma idéntica en todas las cavidades del molde, de modo que se anidan entre sí, carga estática en las superficies de PET, bloqueo por vacío entre bases planas y acumulación de tolerancias en la pestaña. El ensayo de pila de 600 mm con compresión deja al descubierto la mayoría de estos problemas antes de que la máquina llegue a ver la bandeja.
¿Se desapilan las bandejas de rPET de forma distinta a las de PET virgen?
Puede que sí. El contenido reciclado desplaza ligeramente la fricción superficial y la rigidez, y la variación entre lotes es mayor que con resina virgen, de modo que una bandeja probada en PET virgen no queda automáticamente probada en rPET. Pida al proveedor que declare por escrito cualquier aditivo deslizante o de desapilado junto con su situación en materia de contacto alimentario, y repita el ensayo de pila con material de producción en lugar de con una muestra de laboratorio.
El desapilado es invisible cuando funciona y caro cuando no, y casi todas las soluciones son una decisión de plano tomada semanas antes de la primera serie de producción. Nuestra sección de productos enumera los formatos de bandeja de huevos que conformamos y utillamos hoy, nuestras preguntas frecuentes sobre envases blíster para huevos responden a las preguntas que surgen antes de un pedido, y nuestra introducción al envase blíster explica el proceso que hay detrás de la bandeja en sí.
Grace Lin escribe sobre automatización de envases y compras de exportación para el equipo de Yelui Packaging.