Auf einer Sortieranlage sieht das Symptom überall gleich aus: Ein Stapel klarer Eierkartons aus PET läuft dem Entnester zu, und immer wieder heben sich zwei Kartons gleichzeitig. Die Maschine stoppt, ein Bediener zieht das Paar auseinander, und die Linie läuft weiter. Kartons, die sich von Hand einwandfrei trennen lassen, können eine automatische Maschine dennoch blockieren, denn ein Entnester zieht im festen Takt einen Karton vom oberen Ende des Stapels ab und geht davon aus, dass der Spalt zwischen den Kartons immer an derselben Stelle sitzt. Das Ermutigende ist: Über das Entnesten wird in der Werkzeugphase entschieden, nicht an der Linie, und die Konstruktionsregeln dahinter sind gut dokumentiert.
Was das Nesten von einem Karton verlangt
Eierkartons werden leer und ineinander genestet versandt, einer im anderen wie Tassen, denn ein Behälter mit losen Kartons würde größtenteils Luft transportieren. Beim Nesten sitzt jeder Karton leicht in dem darunterliegenden, und Entnesten ist der Vorgang, diesen Stapel mit Liniengeschwindigkeit wieder Karton für Karton zu trennen. Ob das funktioniert, hängt zuerst von der Entformungsschräge der Kavitätswände ab. Branchenrichtlinien setzen eine nicht klemmende Entformungsschräge von 10 Grad an allen Kavitätswänden als die Größe, bei der die meisten Konstruktionen ohne jedes Sondermerkmal trennen. Manche Kartons kommen mit 7 Grad aus, während flache Kartons unter 16 mm Tiefe meist etwa 15 Grad brauchen, weil eine flache Wand dem Stapel wenig Neigung zum Abstützen bietet.
Um die Entformungsschräge herum liegen die begleitenden Toleranzen: Kavitätsecken mit einem Radius von mindestens 3 mm, eine Toleranz von Flansch zu Kavität von etwa plus oder minus 0.9 mm, eine Flanschbreite nahe 9.5 mm und eine gleichmäßige Wandstärke ohne wellige Flansche, denn eine Welle an einem Karton verkeilt sich an der Wand des darunterliegenden.
Vakuumschluss, Reibung und statische Aufladung
Drei Kräfte blockieren einen genesteten Stapel. Die erste ist der Vakuumschluss. Wenn zwei flache Böden aufeinandersitzen, kann zwischen ihnen keine Luft nachströmen, und das Trennen der Kartons wird zu einer Saugaufgabe; gute Konstruktionen lassen daher einen Belüftungsweg zwischen der Luft im Stapel und der Luft außerhalb. Die zweite ist Reibung. PET auf PET gleitet bei geringer Kontaktfläche leicht und greift, sobald die Kontaktfläche wächst; deshalb arbeiten Materialhersteller mit Entnestungs- oder Gleitadditiven, typischerweise Mikropartikeln aus Siliziumdioxid oder Wachs, die die Oberfläche aufrauen und die Kontaktfläche zwischen gestapelten Kartons verringern. Ein Trennmittel auf Basis einer Silikonemulsion auf einer Oberfläche wirkt in dieselbe Richtung, und jedes Additiv auf einem Karton mit Lebensmittelkontakt muss für den Zielmarkt die Lebensmittelkontakt-Zulassung erfüllen; diese Anforderung gehört deshalb in die Spezifikation und nicht in ein Telefonat. Die dritte Kraft ist statische Aufladung. Trockene Luft, lange Lagerung und beheizte Winterhallen lassen Ladung auf PET-Oberflächen entstehen, und statische Aufladung respektiert auch eine gute Entformungsschräge nicht.
Entnestungsnocken und versetzte Werkzeuge
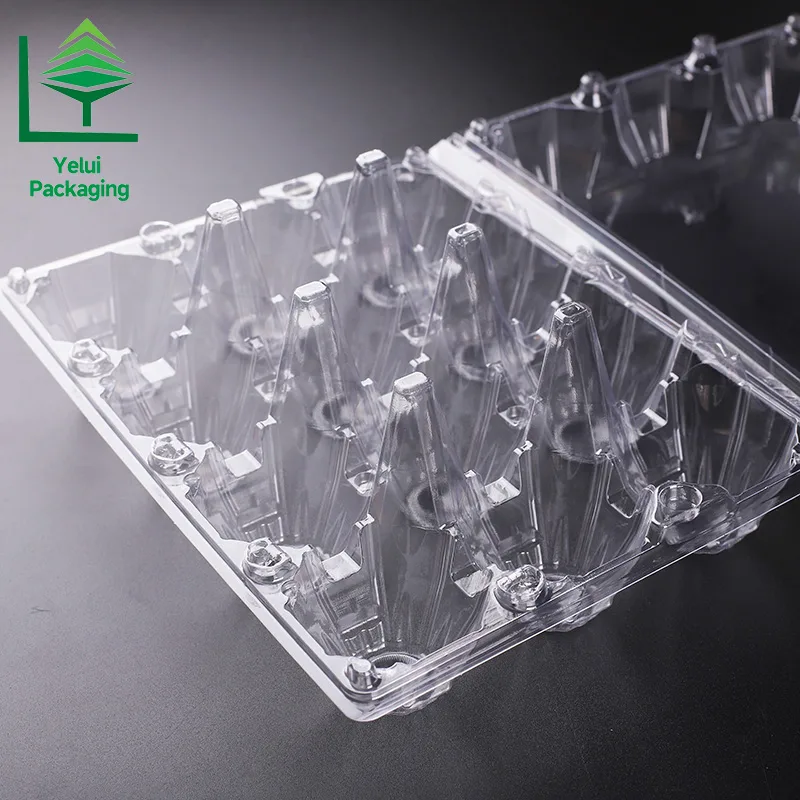
Wenn die Entformungsschräge allein die Kartons nicht auseinanderhält, sorgen Entnestungsnocken für einen kleinen, gleichbleibenden Abstand zwischen genesteten Kartons, damit die Maschine immer etwas hat, womit sie arbeiten kann. Die gängige Empfehlung verlangt halbkreisförmige Nocken mit einem Durchmesser von mindestens 2.5 mm und einer Tiefe von mindestens 3 mm, je eine in jeder der vier Ecken, dazu zusätzliche Nocken im Raster von etwa 50 mm Mittelabstand bei größeren Kartons ab 400 mm Kantenlänge. Ein Detail wird leicht übersehen: Verwenden Sie mindestens vier verschiedene Werkzeugkavitäten und versetzen Sie die Positionen der Nocken zwischen ihnen um mindestens 6 mm. Wenn jeder Karton im Stapel seine Nocken an derselben Stelle trägt, nesten die Nocken einfach ineinander, und das Merkmal hebt sich selbst auf. Nichts davon ist auf einem Produktfoto sichtbar, weshalb die Anordnung der Nocken ebenso in das Zeichnungspaket des Werkzeugs gehört wie die Kavitätsmaße und die Schneidkontur.
Was die Liniengeschwindigkeit verlangt
Fehler beim Entnesten wachsen mit der Geschwindigkeit. Verpackungsmaschinen in landwirtschaftlichen Betrieben sind am unteren Ende für etwa 14,400 Eier pro Stunde ausgelegt und am oberen Ende für 72,000, und die größten Sortierbetriebe erreichen 288,000 Eier pro Stunde. Bei 30 Eiern pro Karton sind das etwa 480 bis 2,400 Kartons pro Stunde, also ein getrennter Karton alle 1.5 bis 7.5 Sekunden. Bei diesem Tempo muss ein Entnester den Abstand zwischen den Kartons jedes Mal an genau derselben Stelle vorfinden; deshalb fordern Maschinenbauer enge Toleranzen an Flansch und Teilung und ergänzen Detektoren für fehlende Kartons, um Zuführfehler zu erkennen. Ein Stapel, der von Hand 99 von 100 Kartons freigibt, stoppt die Linie bei voller Geschwindigkeit dennoch alle paar Minuten, und ein Jahr solcher Stillstände kostet meist mehr als der Preisunterschied zwischen einem sorgfältig und einem nachlässig konstruierten Karton.
Der Tischtest
Bevor überhaupt eine Maschine im Spiel ist, nutzen Packbetriebe und Maschinenbauer einen einfachen Stapeltest, für den nichts weiter nötig ist als eine Werkbank. Bauen Sie einen Stapel von etwa 600 mm Höhe, indem Sie jeden Karton vorher trennen und neu stapeln, damit keiner von ihnen bereits genestet beginnt. Drücken Sie den Stapel um etwa 25 mm zusammen und nehmen Sie die Kartons dann langsam einzeln von oben ab, ganz nach unten durch den Stapel. Wenn sich die Kartons vom ersten bis zum letzten ohne Blockieren trennen lassen, ist die Konstruktion in der Regel für Hochleistungs-Verpackungslinien geeignet. Ein fehlgeschlagener Stapel bedeutet nicht zwangsläufig eine Neukonstruktion, denn manche Kartons laufen mit betätigten Klammern oder pneumatischer Unterstützung zuverlässig, aber das muss auf der realen Maschine nachgewiesen werden.
Dieselbe Sorgfalt gilt für den Versand: Stapeln Sie die Kartons in Spalten, unterpacken Sie jede Spalte um etwa 1 Prozent, und legen Sie die Stapel im Container auf die Seite, damit die Nestgeometrie niemals eine Last trägt, für die sie nicht konstruiert ist.

Was in die Spezifikation gehört
- Entformungsschräge. Der Winkel je Kavitätswand, angegeben in Grad, nicht umschrieben als leichtes Lösen.
- Nocken. Positionen, Durchmesser, Tiefe und der Versatzplan über die Werkzeugkavitäten hinweg.
- Material. Harztyp, Foliendicke und ein schriftlicher Vermerk zu jedem Gleit- oder Entnestungsadditiv samt Lebensmittelkontakt-Status.
- Toleranzen. Flansch zu Kavität, Flansch zu Flansch und Kavität zu Kavität, in Millimetern.
- Abnahme. Der 600-mm-Stapeltest auf Video festgehalten, sowie ein Probelauf auf Ihrer Maschine oder dem Prüfstand des Lieferanten, bevor der Restbetrag für das Werkzeug bezahlt wird.
- Verpackung. Spaltenhöhe, Unterpack-Zugabe und seitliche Beladung für den Container.
Jeder dieser Punkte ist billig aufzuschreiben und teuer, wenn er erst an der Linie auffällt, und unsere Beiträge über Werkzeugangebote und über die Wahl der Kavitätenzahl behandeln die benachbarten Entscheidungen.
Kurze Antworten
Welche Entformungsschräge verhindert, dass Eierkartons ineinander klemmen?
Branchenrichtlinien setzen eine nicht klemmende Entformungsschräge von 10 Grad an allen Kavitätswänden als den Wert, bei dem die meisten tiefgezogenen Kartons ohne Sondermerkmale trennen. Manche Kartons kommen mit 7 Grad aus, und flache Kartons unter 16 mm Tiefe brauchen meist etwa 15 Grad. Prüfen Sie zuerst die Entformungsschräge, bevor Sie Additive oder die Maschine verantwortlich machen.
Warum trennen sich Kartons von Hand, klemmen aber an der Verpackungslinie?
Ein Zug von Hand ist langsam und nachsichtig, während ein Entnester mit fester Geschwindigkeit abzieht und erwartet, dass der Abstand zwischen den Kartons jedes Mal an derselben Stelle ist. Die üblichen Ursachen sind Nocken, die auf jeder Werkzeugkavität identisch sitzen und so ineinander nesten, statische Aufladung auf PET-Oberflächen, Vakuumschluss zwischen flachen Böden sowie die Toleranzkette über den Flansch. Der 600-mm-Stapeltest mit Zusammendrücken deckt die meisten dieser Ursachen auf, bevor die Maschine den Karton überhaupt sieht.
Entnesten sich rPET-Kartons anders als Kartons aus neuem PET?
Sie können es. Recyclinganteil verschiebt Oberflächenreibung und Steifigkeit leicht, und die Schwankung von Charge zu Charge ist größer als bei Neuware; ein in neuem PET bewährter Karton ist damit nicht automatisch in rPET bewährt. Lassen Sie sich vom Lieferanten jedes Gleit- oder Entnestungsadditiv schriftlich mit seinem Lebensmittelkontakt-Status bestätigen, und wiederholen Sie den Stapeltest mit Produktionsmaterial statt mit einem Labormuster.
Entnesten ist unsichtbar, wenn es funktioniert, und teuer, wenn nicht, und fast jede Korrektur ist eine Zeichnungsentscheidung, die Wochen vor dem ersten Produktionslauf getroffen wird. Unser Produktbereich listet die Eierkarton-Formate, die wir heute formen und mit Werkzeugen ausstatten, unsere FAQ zur Blister-Eierverpackung beantwortet die Fragen, die vor einer Bestellung auftauchen, und unsere Einführung in die Blisterverpackung erklärt das Verfahren hinter dem Karton selbst.
Grace Lin schreibt über Verpackungsautomatisierung und Exporteinkauf für das Team von Yelui Packaging.