選別場では、症状はどこでも同じように見えます。透明 PET 卵トレーの積層が分離装置(デネスター)へ供給され、ときどきトレーが2枚一緒に持ち上がります。機械が停止し、作業者がその2枚を引き離し、ラインが再び動き出します。手作業では完璧に離れるトレーでも自動機を詰まらせることがあります。分離装置は一定のリズムで積層の最上部からトレーを1枚ずつ剥がし取り、トレーの間の隙間が常に同じ位置にあることを前提としているからです。心強いのは、分離性能はライン上ではなく金型の段階で決まり、その背後にある設計ルールは十分に文書化されているという点です。
ネストがトレーに求めるもの
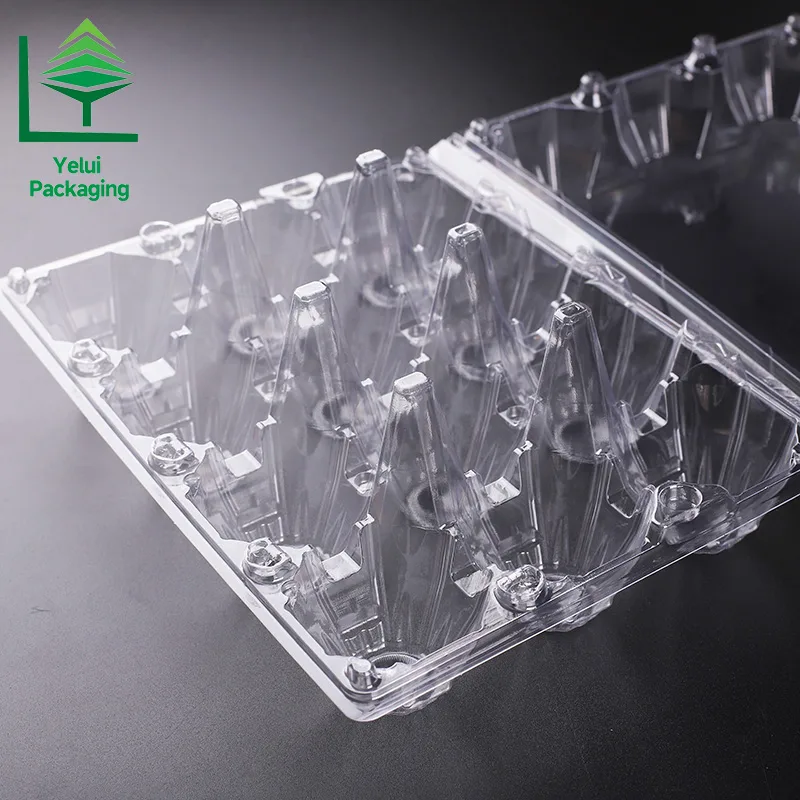
卵トレーは空のまま入れ子(ネスト)にして出荷されます。ばらのトレーを箱に詰めれば中身のほとんどが空気になるため、カップのように一つがもう一つの内側に入ります。ネストでは各トレーが下のトレーのわずかに内側へ入り込み、分離(デネスト)とはその積層を再び1枚ずつ、ライン速度でばらす作業です。成否をまず左右するのはくぼみ(キャビティ)壁のテーパ角度です。業界のガイドラインでは、すべてのキャビティ壁に 10 度の非ロックテーパを設けることが、特別な機構なしに多くの設計が分離できる水準とされています。7 度で済むトレーもありますが、深さ 16 mm 未満の浅いトレーは通常 15 度程度を必要とします。浅い壁では、積層が寄りかかる角度をほとんど取れないためです。
テーパを支えるのが次の公差です。キャビティの角の半径は 3 mm 以上、フランジとキャビティの間の公差はおおむねプラスマイナス 0.9 mm、フランジ幅は 9.5 mm 前後、そして肉厚は均一でフランジにシワがないことです。1枚のトレーのシワが、下のトレーの壁に食い込むからです。
真空ロック、摩擦、そして静電気
入れ子の積層をロックする力は三つあります。第一が真空ロックです。平らな底面同士が密着すると、その間に空気が入り込めず、トレーを離す作業が吸盤を引き剥がす作業のようになってしまいます。そのため優れた設計では、積層の内側の空気と外側の空気をつなぐ通気経路を残します。第二が摩擦です。PET 同士は、接触面積が小さいうちはよく滑りますが、接触が増えると張り付きます。そこで材料メーカーは分離(デネスト)添加剤、すなわちスリップ剤を使います。典型的にはシリカまたはワックスの微粒子で、表面をわずかに粗くして積み重ねたトレー同士の接触面積を減らします。片面へのシリコーンエマルション離型剤の塗布も同じ方向に働きます。食品接触トレーに用いる添加剤は、いずれも仕向け先市場の食品接触適合性を備えていなければなりません。したがってこの要望は電話口ではなく仕様書に書くべきものです。第三の力が静電気です。乾燥した空気、長期保管、暖房の入った冬の建物は PET 表面に電荷を蓄積させます。そして静電気は、テーパ角度がどれほど良好であってもお構いなしに作用します。
分離用ラグとキャビティのずらし
テーパだけではトレーを離せない場合、分離用のラグが入れ子のトレーの間に小さく一定の隙間を確保し、機械に常に掴む余地を残します。一般的なガイドラインでは、直径 2.5 mm 以上、深さ 3 mm 以上の半円形のラグを四隅に一つずつ、さらに 400 mm 角以上の大型トレーではおおむね 50 mm ピッチの格子状に追加のラグを配置します。見落としやすい点が一つあります。少なくとも四つの異なる金型キャビティを用い、ラグの位置をキャビティの間で 6 mm 以上ずらすことです。積層の中のすべてのトレーがラグを同じ位置に持っていると、ラグは互いに入れ子になってしまい、機構そのものが自分で相殺されます。こうしたことは製品写真には一切写りません。だからこそラグの配置は、キャビティ寸法やトリムラインと並んで金型図面パッケージに記載すべきなのです。
ライン速度が要求するもの
分離不良は速度に比例して増えます。農場のパッキング機械は、小規模側でおおむね 14,400 個/時、大規模側で 72,000 個/時とされ、最大級の選別プラントは 288,000 個/時に達します。1トレーに 30 個を詰めるとして、これはおおむね 480〜2,400 トレー/時、つまり 1.5〜7.5 秒に1枚のトレーを分離することになります。この速さでは、分離装置はトレーの間の隙間が毎回同じ位置に現れることを必要とします。だからこそ機械メーカーはフランジとピッチに厳しい公差を求め、供給不良を検知するトレー欠品検出器を追加します。100枚中99枚が手では離れる積層でも、全速運転では数分ごとにラインを止めます。そうした停止を一年分積み上げた損失は、ふつう、丁寧に作られたトレーと雑に作られたトレーの価格差を上回ります。
作業台の上でできる試験
機械を持ち出す前から、パッカーも機械メーカーもベンチ一台でできる簡単な積層試験を行います。まず各トレーを一度離して積み直し、どれも入れ子の状態から始まらないようにしてから、高さおよそ 600 mm の積層を作ります。積層をおおよそ 25 mm 圧縮し、次に最上部から1枚ずつ、積層の一番下までゆっくり取り除いていきます。最初の1枚から最後の1枚まで詰まりなく分離できれば、その設計は高性能パッキングラインに対して概ね許容できると判断されます。積層試験に失敗しても必ずしも再設計が必要とは限りません。アクチュエータ式のクリップやエアアシストで安定して稼働するトレーもあるためですが、それは実際の機械で実証しなければなりません。
同じ姿勢が出荷にも及びます。トレーは柱状に積み、各列はおよそ 1 パーセント少なめに詰め、そしてコンテナ内では積層を横向きに寝かせます。ネスト形状が、本来想定していない荷重を負わないようにするためです。

仕様書に書くべき項目
- テーパ角度。 キャビティ壁ごとの角度を度数で明記し、「離れやすい」といった表現で済ませないこと。
- ラグ。 位置、直径、深さ、そして金型キャビティ間でのずらしの計画。
- 材料。 樹脂の種類、厚み、そしてスリップ剤や分離添加剤を使用する場合はその食品接触適合の状況を文書で明示すること。
- 公差。 フランジとキャビティ間、フランジ同士、キャビティ同士をミリメートル単位で。
- 検収。 600 mm 積層試験を動画で記録し、金型の残金を支払う前に自社の機械またはサプライヤーの試験機で試運転を行うこと。
- 出荷梱包。 列の高さ、少なめに詰める許容量、そしてコンテナへの横向き積載。
これらの項目は、書き留めるのは安く、ラインで発見するのは高くつきます。隣接する判断については、金型の見積もりとポケット数の選び方の記事で扱っています。
簡単な回答
卵トレーがくっつくのを防ぐテーパ角度は何度ですか
業界のガイドラインでは、すべてのキャビティ壁に 10 度の非ロックテーパを設けることが、特別な機構なしに多くの熱成形トレーが分離できる水準とされています。7 度で済むトレーもあり、深さ 16 mm 未満の浅いトレーは通常 15 度程度を必要とします。添加剤や機械を疑う前に、まずテーパを確認してください。
手では離れるのに、パッキングラインでは詰まるのはなぜですか
手で引く動作は遅く寛容ですが、分離装置は一定の速度で剥がし、トレーの間の隙間が毎回同じ位置にあることを前提とします。よくある原因は、すべての金型キャビティでラグを同じ位置に置いたためにラグ同士が入れ子になっていること、PET 表面の静電気、平らな底面同士の真空ロック、そしてフランジの公差の積み上がりです。圧縮をかけた 600 mm 積層試験は、こうした原因のほとんどを、機械がトレーを見る前にあぶり出します。
rPET トレーはバージン PET トレーと分離挙動が違いますか
違う場合があります。リサイクル原料は表面摩擦と剛性をわずかに変化させ、ロット間のばらつきもバージン樹脂より大きくなります。そのためバージン PET で実証されたトレーが、自動的に rPET で実証されるわけではありません。サプライヤーには、スリップ剤や分離添加剤を使用している場合は食品接触適合の状況を文書で宣言するよう求め、積層試験もラボサンプルではなく量産材料で再実施してください。
分離は、うまくいっているときは見えず、うまくいかないときは高くつきます。そして対策のほとんどは、最初の量産の数週間前に行われる図面上の判断です。私たちの製品セクションには、現在成形し金型を用意している卵トレーの形状を掲載しています。ブリスター卵パッケージのよくある質問は発注前に浮上する問いに答え、ブリスターパッケージ入門はトレーそのものの背後にある工程を説明しています。
Grace Lin は Yelui Packaging チーム向けに、パッケージの自動化と輸出調達について執筆しています。