Dans un atelier de calibrage, le symptôme est partout le même. Une pile de barquettes à œufs en PET transparent alimente la machine de dégerbage, et de temps à autre deux barquettes montent ensemble. La machine s’arrête, un opérateur sépare la paire à la main, et la ligne redémarre. Des barquettes qui se séparent parfaitement à la main peuvent tout de même bloquer une machine automatique, parce qu’une dégerbeuse décolle une barquette du sommet de la pile à un rythme fixe et suppose que l’écart entre deux barquettes se trouve toujours au même endroit. La bonne nouvelle, c’est que le dégerbage se joue au stade de l’outillage et non sur la ligne, et que les règles de conception qui le régissent sont bien documentées.
Ce que le gerbage demande à une barquette
Les barquettes à œufs voyagent vides et gerbées, l’une dans l’autre comme des gobelets, parce qu’un contenant de barquettes en vrac transporterait surtout de l’air. Le gerbage place chaque barquette légèrement à l’intérieur de celle du dessous, et le dégerbage consiste à séparer à nouveau cette pile, une barquette à la fois, à la cadence de la ligne. Le résultat dépend d’abord de la dépouille des parois d’alvéoles. Les recommandations du secteur fixent à 10 degrés la dépouille non verrouillante appliquée à toutes les parois d’alvéoles : c’est le seuil à partir duquel la plupart des modèles se séparent sans dispositif particulier. Certaines barquettes se contentent de 7 degrés, tandis que les barquettes peu profondes de moins de 16 mm exigent généralement environ 15 degrés, car une paroi peu profonde offre à la pile peu d’angle pour prendre appui.
Autour de la dépouille s’articulent les tolérances qui la soutiennent : des angles d’alvéoles d’un rayon d’au moins 3 mm, une tolérance bride–alvéole d’environ plus ou moins 0.9 mm, une largeur de bride voisine de 9.5 mm, et une épaisseur de paroi régulière, sans brides froissées, car un faux pli sur une barquette vient se coincer contre la paroi de la barquette située en dessous.
Verrouillage par le vide, friction et électricité statique
Trois forces bloquent une pile gerbée. La première est le verrouillage par le vide. Lorsque deux fonds plats reposent l’un contre l’autre, l’air ne peut pas circuler entre eux et la séparation des barquettes devient une épreuve d’aspiration : les bons modèles ménagent donc une voie de respiration entre l’air emprisonné dans la pile et l’air extérieur. La deuxième est la friction. Le PET sur PET glisse facilement quand la surface de contact est faible et accroche à mesure qu’elle s’étend ; les producteurs de matériaux recourent donc à des additifs de dégerbage ou de glissement, généralement des microparticules de silice ou de cire qui rendent la surface rugueuse et réduisent la surface de contact entre les barquettes gerbées. Un agent de démoulage à base d’émulsion de silicone déposé sur une seule face va dans le même sens, et tout additif présent sur une barquette destinée au contact alimentaire doit être conforme à la réglementation des matériaux au contact des denrées alimentaires du marché de destination : la demande doit donc figurer dans le cahier des charges, et non se perdre dans un coup de téléphone. La troisième force est l’électricité statique. L’air sec, le stockage prolongé et les bâtiments chauffés en hiver laissent la charge s’accumuler sur les surfaces de PET, et l’électricité statique, elle, ne respecte pas un bel angle de dépouille.
Ergots de dégerbage et outillage décalé
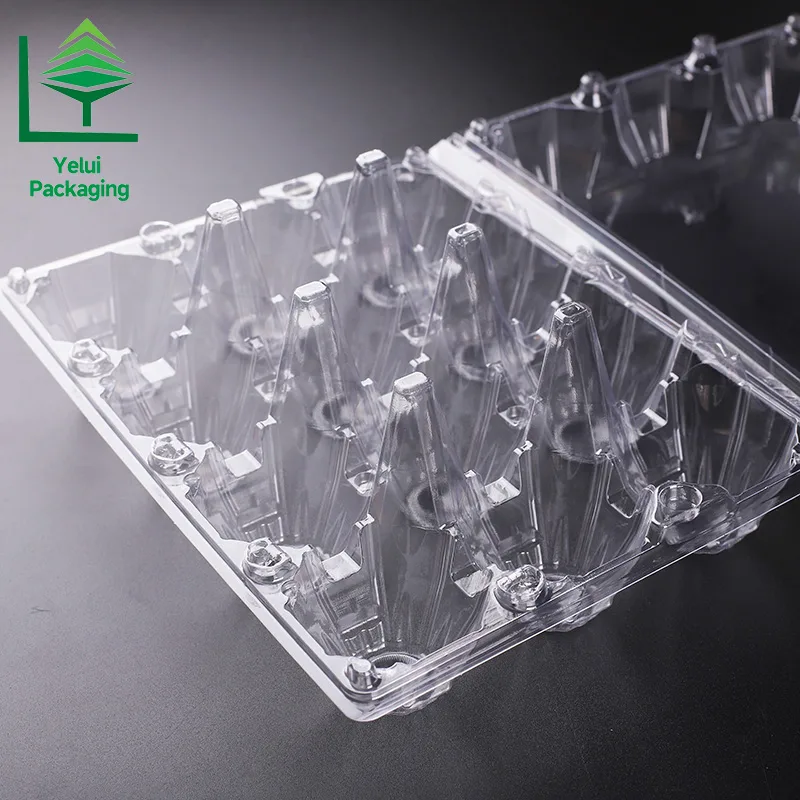
Lorsque la dépouille seule ne suffit pas à tenir les barquettes écartées, les ergots de dégerbage maintiennent un écart faible et constant entre les barquettes gerbées, de sorte que la machine dispose toujours d’une prise. Les recommandations courantes préconisent des ergots semicirculaires d’un diamètre d’au moins 2.5 mm et d’une profondeur d’au moins 3 mm, à raison d’un dans chacun des quatre coins, plus des ergots supplémentaires répartis sur une trame d’environ 50 mm d’entraxe pour les grandes barquettes de 400 mm de côté et au-delà. Un détail est facile à manquer : utiliser au moins quatre empreintes d’outil différentes et décaler les positions d’ergots entre elles d’au moins 6 mm. Si chaque barquette de la pile porte ses ergots au même endroit, les ergots s’emboîtent simplement les uns dans les autres et le dispositif s’annule de lui-même. Rien de tout cela n’est visible sur une photo produit : c’est pourquoi l’implantation des ergots doit figurer dans le dossier de plans d’outillage, à côté des dimensions d’alvéoles et de la ligne de découpe.
Ce qu’exige la cadence de la ligne
Les défauts de dégerbage s’amplifient avec la vitesse. Les machines de conditionnement à la ferme sont données pour environ 14,400 œufs par heure dans le bas de gamme jusqu’à 72,000 dans le haut de gamme, et les plus grands centres de calibrage atteignent 288,000 œufs par heure. À 30 œufs par barquette, cela représente environ 480 à 2,400 barquettes par heure, soit une barquette séparée toutes les 1.5 à 7.5 secondes. À ce rythme, une dégerbeuse exige que l’écart entre les barquettes apparaisse au même endroit, à chaque fois sans exception : c’est pourquoi les constructeurs réclament des tolérances serrées sur la bride et sur le pas, et ajoutent des détecteurs de barquette manquante pour repérer les défauts d’alimentation. Une pile qui libère 99 barquettes sur 100 à la main arrête tout de même la ligne toutes les quelques minutes à pleine cadence, et une année de ces arrêts coûte généralement plus cher que l’écart de prix entre une barquette soignée et une barquette négligée.
L’essai sur table
Avant qu’une machine n’entre en jeu, les conditionneurs et les constructeurs utilisent un essai de pile simple qui ne demande rien d’autre qu’un établi. Constituez une pile d’environ 600 mm de haut en séparant puis en rempilant chaque barquette au préalable, afin qu’aucune ne parte déjà gerbée. Comprimez la pile d’environ 25 mm, puis retirez lentement les barquettes une à une par le dessus, jusqu’en bas de la pile. Si les barquettes se séparent sans blocage, de la première à la dernière, le modèle est généralement acceptable pour des lignes de conditionnement à haute performance. Une pile qui échoue ne signifie pas toujours une reconception, car certaines barquettes tournent de façon fiable avec des pinces motorisées ou une assistance pneumatique, mais cela doit être démontré sur la machine réelle.
La même discipline s’étend au transport : gerbez les barquettes en colonnes, sous-remplissez chaque colonne d’environ 1 percent, et couchez les piles sur le côté dans le conteneur, afin que la géométrie de gerbage ne porte jamais une charge pour laquelle elle n’a pas été conçue.

Que mettre dans le cahier des charges
- Dépouille. L’angle de chaque paroi d’alvéole, exprimé en degrés, et non décrit comme un démoulage facile.
- Ergots. Positions, diamètre, profondeur et plan de décalage d’une empreinte d’outil à l’autre.
- Matière. Type de résine, grammage, et déclaration écrite de tout additif de glissement ou de dégerbage, avec son statut au contact alimentaire.
- Tolérances. Bride–alvéole, bride–bride et alvéole–alvéole, en millimètres.
- Réception. L’essai de pile de 600 mm enregistré en vidéo, et un essai de qualité sur votre machine ou sur le banc d’essai du fournisseur avant le paiement du solde de l’outillage.
- Conditionnement. Hauteur de colonne, tolérance de sous-remplissage et chargement sur le côté pour le conteneur.
Chacun de ces points coûte peu à écrire et cher à découvrir sur la ligne, et nos articles sur les devis d’outillage et sur le choix du nombre d’alvéoles couvrent les décisions voisines.
Réponses rapides
Quel angle de dépouille empêche les barquettes à œufs de se bloquer ?
Les recommandations du secteur fixent à 10 degrés la dépouille non verrouillante appliquée à toutes les parois d’alvéoles, seuil à partir duquel la plupart des barquettes thermoformées se séparent sans dispositif particulier. Certaines barquettes se contentent de 7 degrés, et les barquettes peu profondes de moins de 16 mm exigent généralement environ 15 degrés. Vérifiez d’abord la dépouille, avant d’incriminer les additifs ou la machine.
Pourquoi les barquettes se séparent-elles à la main mais se bloquent-elles sur la ligne ?
Un tirage à la main est lent et indulgent, tandis qu’une dégerbeuse décolle à vitesse fixe et attend que l’écart entre les barquettes se trouve au même endroit à chaque fois. Les causes habituelles sont des ergots placés à l’identique sur chaque empreinte d’outil, si bien qu’ils s’emboîtent les uns dans les autres, la charge statique sur les surfaces de PET, le verrouillage par le vide entre fonds plats, et l’accumulation des tolérances sur la bride. L’essai de pile de 600 mm avec compression met la plupart de ces défauts en évidence avant même que la machine ne voie la barquette.
Les barquettes en rPET se dégerbent-elles différemment des barquettes en PET vierge ?
Cela se peut. Le contenu recyclé déplace légèrement la friction de surface et la rigidité, et la variabilité d’un lot à l’autre est plus large qu’avec une résine vierge : une barquette éprouvée en PET vierge n’est donc pas automatiquement éprouvée en rPET. Demandez au fournisseur de déclarer par écrit tout additif de glissement ou de dégerbage, avec son statut au contact alimentaire, et refaites l’essai de pile sur le matériau de production plutôt que sur un échantillon de laboratoire.
Le dégerbage est invisible quand il fonctionne et coûteux quand il échoue, et presque toutes les corrections relèvent d’une décision de dessin prise plusieurs semaines avant la première série de production. Notre rubrique produits présente les formats de barquettes à œufs que nous thermoformons et outillons aujourd’hui, notre FAQ sur l’emballage blister pour œufs répond aux questions qui surgissent avant une commande, et notre introduction à l’emballage blister explique le procédé qui donne naissance à la barquette elle-même.
Grace Lin écrit sur l’automatisation de l’emballage et les achats à l’export pour l’équipe de Yelui Packaging.