A maioria dos compradores que pede bandejas de ovos personalizadas está, na verdade, a pedir uma só coisa: o seu próprio nome na embalagem. É a única parte da encomenda que um consumidor vai ler conscientemente, e a parte que transforma um artigo comum de contacto alimentar numa questão de conformidade, porque a tinta numa embalagem que envolve ovos é avaliada pelas mesmas regras que a própria embalagem. Duas decisões determinam quase tudo o que se segue: onde a tinta pode ficar e se a marca continua legível na prateleira.
Comece por onde a tinta pode ficar
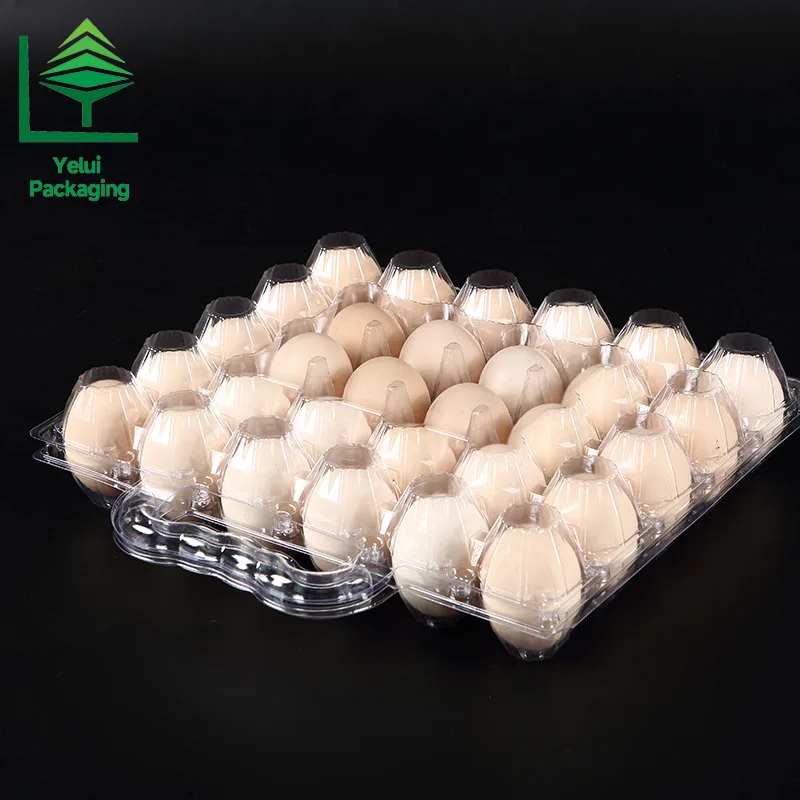
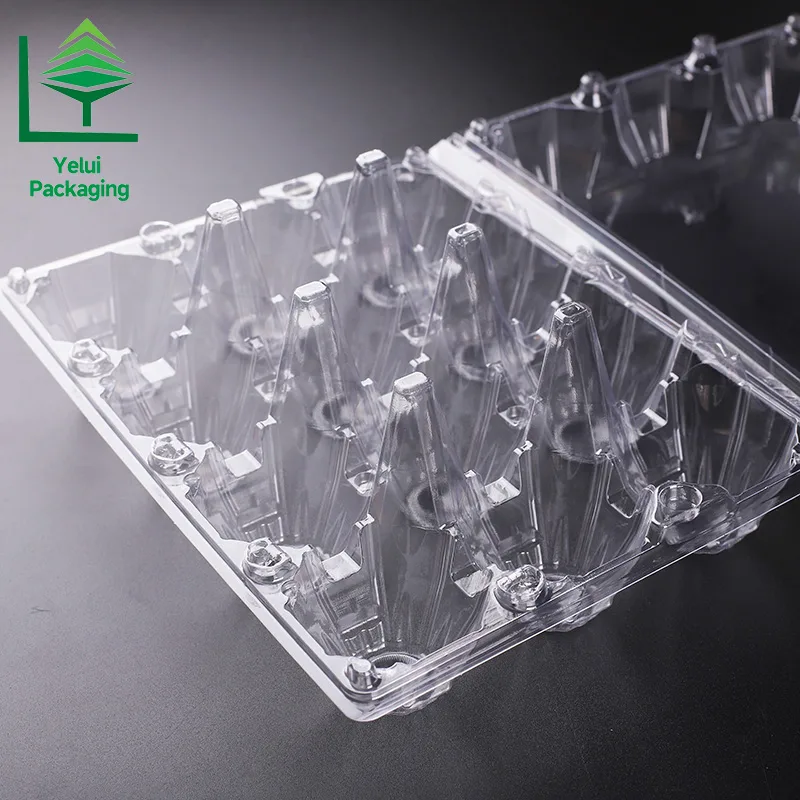
Uma bandeja de ovos fechada tem duas faces, e só uma pode levar tinta impressa: o exterior da tampa, nunca a superfície interior.
A razão não é uma formalidade legal. A casca do ovo é porosa, e uma bandeja fechada retém um pequeno volume de ar à volta dos ovos durante semanas, pelo que tudo o que a tinta liberte de volátil tem tempo para atravessar esse ar e entrar na casca. Três vias transportam componentes da tinta até ao alimento: a transferência por repasse, em que uma face impressa toca na face de contacto alimentar da bandeja seguinte de uma pilha; a difusão através do próprio material; e a transferência em fase gasosa através do espaço livre.
Numa bandeja de PET transparente, a geometria ajuda. A tampa é a superfície mais plana e maior, e a mais distante dos ovos.
Quatro vias de produção para um logótipo
Pré-impressão na chapa plana. O rolo é impresso primeiro e conformado depois, o que é a via mais barata em grande volume e dá o registo mais nítido, porque a chapa está plana e estável quando a tinta é aplicada. A conformação estica então a impressão, pelo que o desenho tem de ser pré-distorcido, e a correção difere entre a borda de uma cavidade e a sua base. A tinta também tem de resistir ao forno, onde as temperaturas da chapa ficam, grosso modo, entre 120 e 160 graus Celsius.
Impressão por almofada (tampografia). Uma almofada macia de silicone levanta a tinta de uma chapa gravada e pressiona-a sobre a bandeja acabada. Lida com curvaturas que uma prensa plana não consegue, o ferramental é barato e uma a quatro cores é um intervalo normal. A área impressa é pequena, o que se adequa a um logótipo e a uma linha curta de texto.
Serigrafia. A tinta é forçada através de uma malha, deixando uma película espessa que permanece opaca mesmo em material transparente, o que a torna a opção mais forte para uma cor viva em PET transparente. A velocidade é baixa e cada forma de bandeja precisa do seu próprio dispositivo de fixação.
Impressão digital. A jacto de tinta curado por UV coloca o desenho directamente na bandeja conformada, sem chapa e sem tela. Não se cobra nada pela preparação do desenho, pelo que é a única via que faz sentido para alguns milhares de peças ou para códigos de lote, com o custo por peça mais elevado.
Rótulos e mangas são uma quinta resposta
Nem todos os logótipos têm de ser impressos na bandeja. Um rótulo autocolante ou uma manga impressa transportam o grafismo e o texto obrigatório enquanto a bandeja por baixo fica sem impressão, de modo que o desenho pode mudar sem tocar num molde, numa chapa ou numa tela e a tinta nunca partilha ar com os ovos. O texto obrigatório que deve constar na embalagem está tratado no nosso guia sobre regras de rotulagem de caixas de ovos.
A adesão no PET não é automática
O PET é liso, não absorvente e quimicamente inerte, o que é bom para os ovos e incómodo para a tinta. A tinta molha uma superfície apenas quando o plástico tem mais energia superficial do que a tensão superficial da tinta, e o PET não tratado situa-se perto ou abaixo desse limiar.
O remédio habitual é o tratamento corona ou por chama, uma descarga eléctrica que oxida uma camada muito fina da superfície e acrescenta grupos polares. Tratar o PET eleva-o normalmente para cerca de 46 a 50 dina por centímetro, acima dos 38 a 42 dina por centímetro que a maioria dos processos de impressão exige. Os impressores verificam o resultado com uma caneta de dina, seguindo a DIN ISO 8296 ou a ASTM D2578, antes de começar uma tiragem.
Seguem-se duas consequências. O tratamento não é permanente, pelo que a chapa tratada e as bandejas tratadas devem ser impressas dentro de uma janela curta. E é facilmente anulado pela contaminação: agente desmoldante, pó, impressões digitais e aditivos de deslizamento reduzem todos a adesão de novo. A prova é um ensaio, não uma promessa. A verificação padrão é um corte em grade (cross hatch) selado com fita, segundo a ASTM D3359 ou a ISO 2409, mais um ensaio de fricção e uma verificação de resistência à água.
Que tintas as regras permitem
A legislação de contacto alimentar define a lista restrita. Na União Europeia, o enquadramento é o Regulation (EC) 1935/2004, cujo Artigo 3.º exige que um material não transfira constituintes para o alimento em quantidades que ponham em risco a saúde ou deteriorem o alimento. O Regulation (EC) 2023/2006 alarga as boas práticas de fabrico à embalagem impressa.
Continua a não existir uma lista positiva dedicada da UE para tintas de impressão. O Regulation (EU) 10/2011 abrange os plásticos e aplica-se a qualquer componente de tinta que conste da sua lista de união, com um limite de migração global de 10 miligramas por decímetro quadrado de superfície de contacto. Porque essa lacuna existe, a Swiss Ordinance SR 817.023.21, cujo Anexo 10 é a lista positiva mais completa disponível para tintas de embalagem, é usada em toda a Europa como referência de trabalho.
Nos Estados Unidos, a FDA não aprova uma tinta como categoria. Regula cada substância, e a conformidade depende de cada componente ser um aditivo alimentar permitido, geralmente reconhecido como seguro, ou estar coberto por uma isenção de limiar de regulamentação. As secções mais citadas são a 21 CFR 175.300 para revestimentos e a 21 CFR 178.3297 para colorantes em polímeros.
O óleo mineral é o outro fio. Verificou-se que hidrocarbonetos de óleo mineral saturados e aromáticos, conhecidos como MOSH e MOAH, passam de embalagens impressas para o alimento, razão pela qual vários mercados agora definem limites de transferência. Na prática, peça ao fornecedor uma declaração de conformidade, dados de ensaio de migração para a tinta e o substrato em conjunto, uma declaração de que não está presente nenhum fotoiniciador de baixo peso molecular como a benzophenone ou o ITX, e a carga de tinta curada em gramas por metro quadrado. Uma declaração cobre a tinta tal como é vendida, mas a adesão, a carga de tinta e a cura decidem-se na prensa, e a embalagem acabada é o item que tem de estar em conformidade.
O que enviar, e o que esperar
Envie o desenho vectorial com o texto convertido em curvas, cores directas identificadas pelo nome em vez de descritas, e uma nota sobre que faces podem ser impressas. Linhas finas em negativo e texto pequeno em PET transparente tendem a fechar-se, pelo que uma largura mínima de traço e um tamanho mínimo de texto devem constar na especificação do ficheiro. O custo é determinado pela preparação e não pela bandeja: uma ou duas cores directas mantêm o ferramental no mínimo, e cada cor adicional em flexografia ou offset significa outra chapa.
Depois teste a amostra. Friccione a marca com uma unha e um pano húmido, e observe a borda da impressão onde a superfície se afasta. Uma marca que resiste a um ensaio de fricção resistirá a um palete.
Respostas rápidas
Pode imprimir-se um logótipo no interior de uma bandeja de ovos?
Não, não onde a superfície toca nos ovos. A tinta pertence à face sem contacto. Se um grafismo tiver de aparecer no lado do alimento, as respostas habituais são uma camada de barreira funcional, ou um rótulo conforme aplicado a uma bandeja lisa.
Um logótipo impresso resiste à lavagem?
Isso depende da tinta e da cura, mais do que do nome do processo. Peça um ensaio de fricção e um resultado de resistência à água antes de se comprometer, e mantenha a marca no exterior da tampa.
Imprimir um logótipo acrescenta muito custo?
O aumento por unidade é pequeno quando a encomenda é suficientemente grande para absorver a preparação. A verdadeira questão é o volume: a tampografia e a serigrafia têm ferramental baixo e adequam-se a tiragens modestas, a flexografia e o offset só ficam baratos em grandes volumes, e a impressão digital elimina a preparação com o custo por peça mais elevado.
Um logótipo numa bandeja de ovos é um pequeno trabalho de impressão com uma longa cauda de decisões por trás: que face pode ser impressa, como a superfície é tratada, que química de tinta o mercado de destino aceita e como a marca é ensaiada. Acerte nessas decisões e o desenho deixa de ser um risco. Consulte os formatos de bandeja na nossa secção de produtos, ou envie-nos o seu desenho e o seu destino. Para o lado da conformação da mesma questão, veja como é fabricada uma bandeja de ovos em PET transparente, e para a família mais ampla, a nossa introdução à embalagem blister.
A Cathy Zhou escreve sobre fabrico, aprovisionamento e prática de exportação para a equipa da Yelui Packaging.