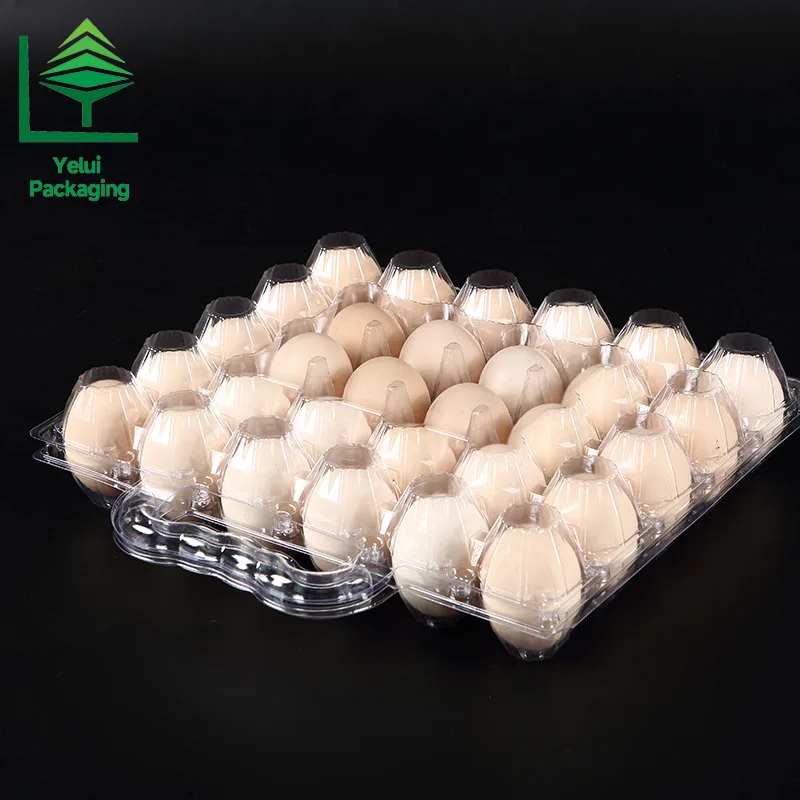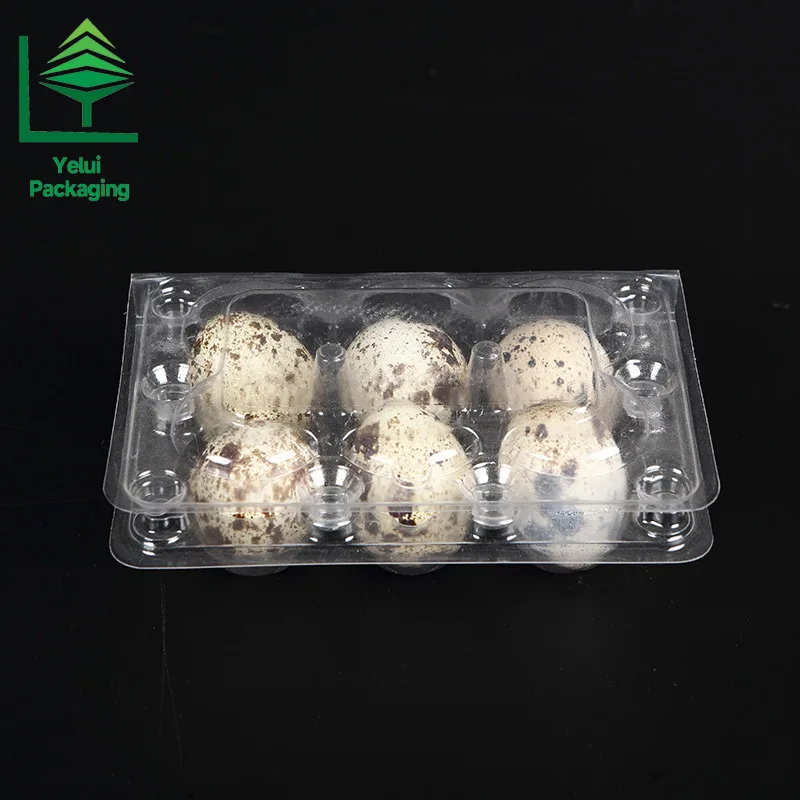
Каждый покупатель прозрачных PET-лотков для яиц учится читать цену за тысячу штук. Немногие разбираются в том, как на самом деле изготовлен лоток, который они держат в руках, хотя именно линия формования определяет почти всё, на что покупатель жалуется потом: как лоток ведёт себя в штабеле после долгого морского рейса, выдержит ли стенка ячейки полную паллету и почему одна партия кажется плотной на ощупь, а следующая — мягкой. Лоток не отливают из жидкости. Он начинается с плоского листа, и каждое различие в качестве, которое можно ощутить, — это запись того, как этот лист нагревали, растягивали и охлаждали.
Лоток начинается с плоского листа, а не с жидкости
Термоформование легко описать и трудно делать хорошо. Плоский лист жёсткого PET зажимается в рамке, проводится в печь, нагревается до размягчения, а затем прижимается или втягивается к пресс-форме и удерживается, пока не остынет достаточно, чтобы сохранить форму, заданную оснасткой. Ничего не впрыскивается, и ничто не переходит в свободно текучую жидкость. В упаковке почти всегда используют тонкий лист — в отрасли это материал толщиной менее примерно 1,5 мм.
Лист приходит с экструзионной линии, где расплавленный полимер наносится на охлаждённый вал и охлаждается так быстро, что полимерные цепи не успевают выстроиться в кристаллы, потому что кристаллы рассеивают свет. О более широком семействе изделий, изготовляемых тем же способом, читайте в нашем вводном материале о блистерной упаковке.
Толщина листа — первое решение и последнее, которое проверяют покупатели
Поставщики листа обычно называют для пищевых лотков около 0,25–0,5 мм. Толщина листа в заказе — это не толщина готового лотка. Формование растягивает лист, и отраслевые источники оценивают уменьшение толщины по сформированной детали в 20–50 процентов, сосредоточенное в самых глубоких точках ячеек и на углах, где лист поворачивает наиболее резко.
Именно поэтому два лотка, сформованные из листа одной толщины, могут вести себя совершенно по-разному. Один выдерживает нагрузку, а другой скрывает тонкое кольцо внутри стенки ячейки, которое покупатель никогда не увидит.

Нагрев — где выигрывается или теряется допуск
У каждого термопласта есть окно формования, а не единственная температура формования, и лист должен прогреться равномерно по всей толщине. Слишком холодный лист сопротивляется вытяжке, светлеет вдоль линий вытяжки и может порваться на углу. Слишком горячий лист становится текучим, провисает под собственным весом и растягивается непредсказуемо.
Провис забирает материал именно не оттуда, откуда нужно. Провисший лист скапливает полимер в самой нижней части ячейки до того, как пресс-форма начинает работу, поэтому стенки формируются из того, что осталось выше. Отраслевые источники определяют полезный диапазон формования PET примерно от 120 до 160 градусов Цельсия, и удержание такого узкого окна означает регулировку нагревателей зона за зоной.
Почему глубокие ячейки становятся тоньше и что с этим делает пуансон
Коэффициент вытяжки сравнивает глубину сформированной детали с наименьшим расстоянием поперёк её отверстия. Практические пределы для лотков лежат около 1 к 1, хотя оснастка с предварительной вытяжкой при определённых материалах может приближаться к 2 к 1. Лоток с неглубокими широкими ячейками вытягивается комфортно. Высокий лоток с узкими ячейками — нет.
Стандартное решение — пуансон: механически обработанная выпуклая форма, которая входит в нагретый лист и проталкивает материал вниз, в ячейку, до того как включается вакуум. Пуансон не создаёт материал, он перемещает его. Подвигая полимер к стенкам вместо того, чтобы позволить вакууму стянуть всё прямо на основание, он даёт более равномерную стенку. Отраслевые источники описывают ход пуансона примерно на 50–70 процентов глубины ячейки, а исследования приписывают конструкции пуансона снижение разброса толщины почти на 30 процентов по сравнению с одним вакуумом. Температура пуансона важна не меньше его формы: холодный пуансон оставляет следы охлаждения, а перегретый липнет и тянет за собой полосы.
Конусность, вентиляция и переменные, которые скрываются
Две детали пресс-формы никогда не видны на фотографии лотка. Первая — конусность: небольшой наклон стенок, чтобы деталь отсоединялась. Пластик сжимается при охлаждении, поэтому совершенно вертикальная стенка заклинивает в оснастке. У выпуклых пресс-форм обычно 3–5 градусов конусности, а вогнутым нужно меньше — обычно 1–3 градуса. Вторая — вентиляция. Воздух на дне глубокой ячейки должен куда-то уйти, и без пути наружу он сжимается в купол именно там, где лист должен прижиматься к оснастке плотнее всего. Небольшие вентиляционные отверстия в самых глубоких точках, обычно 0,4–0,8 мм, позволяют листу повторить все детали ячейки.
Две переменные материала скрыты точно так же. PET поглощает воду из воздуха, и вода, оставшаяся в листе при температуре формования, превращается в пар внутри стенки, оставляя пузырь, который остаётся невидимым, пока лоток не разрежут. Рекомендации по сушке PET — примерно 150–160 градусов Цельсия в течение четырёх-шести часов, до содержания влаги около 0,01 процента. Содержание переработанного материала повышает ставки, а не снижает их: потребительский PET после использования обычно несёт больше влаги и немного меньшую молекулярную массу. Дроблёный материал меняет то, как лист поглощает тепло, и изменение доли дроблёного материала — обычная причина, по которой дефект появляется между двумя партиями с одинаковыми документами.
Что это значит при покупке
Толщина стенки в самой глубокой точке ячейки — тот показатель, который стоит запрашивать, потому что именно её видит путь нагрузки. Толщина листа — это вход, а толщина стенки после формования — результат, поэтому поставщик, который указывает оба, измеряет собственный процесс. Спросите, как настроен пуансон под геометрию ваших ячеек, сушится ли лист по документированному режиму, и попросите допуск на толщину стенки, а не одно номинальное значение.
Затем проверьте образец. Взвесьте лоток: два лотка, заметно различающиеся по массе при одной заявленной толщине листа, обычно сняты с разных настроек. Разрежьте один через ячейку и посмотрите на стенку. Стенка, равномерная от края до основания, без светлых полос вдоль вытяжки, — это видимая подпись стабильного окна формования. О том, выдержит ли лоток затем весь путь, читайте в нашем руководстве по бою яиц при транспортировке и испытаниям лотков.

Краткие ответы
Какая толщина листа используется для прозрачных PET-лотков для яиц?
Большинство пищевых лотков формуют из листа в диапазоне 0,25–0,5 мм, и лотки для яиц находятся в середине этого диапазона. Правильное значение зависит от глубины ячейки, количества ячеек и нагрузки при штабелировании, которую лоток должен выдерживать. Поставщик должен уметь объяснить, почему данная толщина листа подходит под геометрию ваших ячеек. Смежные вопросы собраны на нашей странице вопросов и ответов по блистерной и яичной упаковке.
Более толстый лист всегда даёт более прочный лоток?
Нет. Прочность определяется толщиной стенки в точках, которые несут нагрузку, а толщина стенки решается тем, насколько равномерно материал распределён при формовании. Более тяжёлый лист, сформованный с плохо настроенным пуансоном и неравномерным нагревом, может дать более тонкие стенки у основания ячейки, чем лёгкий лист, сформованный в хорошо контролируемом окне.
Можно ли использовать переработанный PET для лотков, контактирующих с пищей?
Да, если материал и процесс для этого квалифицированы. В Европейском союзе переработанный PET, предназначенный для контакта с пищей, должен производиться по процессу, авторизованному согласно Регламенту (EU) 2022/1616. В Соединённых Штатах обычный путь — письмо об отсутствии возражений (letter of no objection) от FDA. Покупателям следует ожидать документированных доказательств, а не обещания в письме.
Прозрачные PET-лотки для яиц выглядят просто, потому что процесс устроен так, чтобы скрывать собственную сложность. Лист, нагрев, пуансон и пресс-форма — все оставляют следы на стенках, и эти следы решают, приедет ли паллета целой. Ознакомьтесь с количеством ячеек и размерами ячеек в нашем каталоге продукции или пришлите нам количество в упаковке и пункт назначения — и мы скажем, какая толщина листа и геометрия ячеек нужны для задачи.
Кевин Чжао пишет о производстве, закупках и экспортной практике для команды Yelui Packaging.