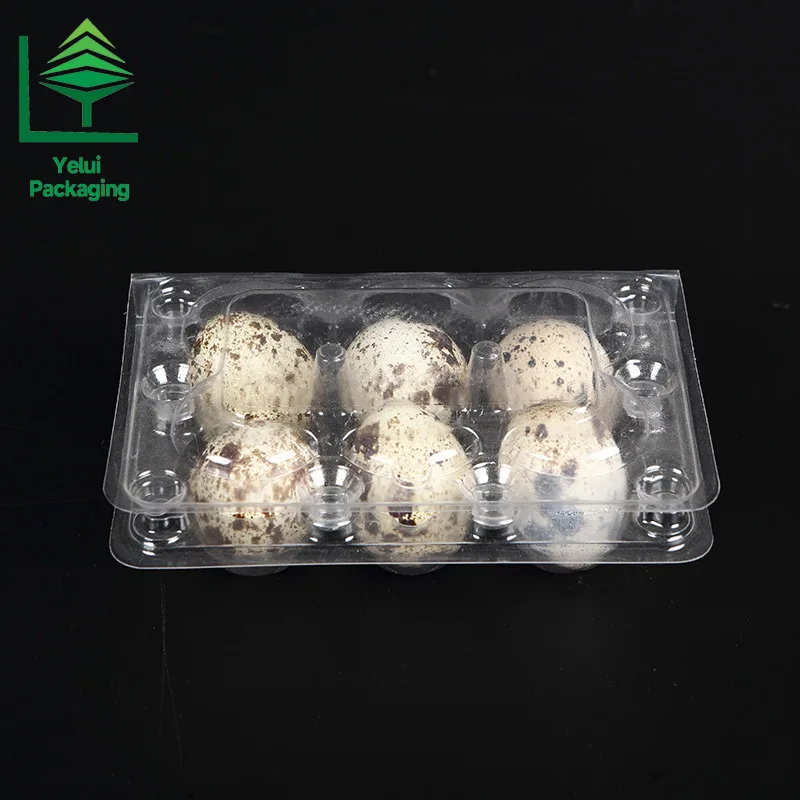
Jeder Einkäufer von Eierverpackungen aus klarem PET lernt, einen Preis pro Tausend zu lesen. Nur wenige erfahren, wie die Verpackung in ihrer Hand tatsächlich entstanden ist, obwohl die Formlinie fast alles bestimmt, worüber später geklagt wird: wie sich Verpackungen nach einer langen Seereise stapeln, ob eine Kavitätenwand unter einer vollen Palette hält und warum eine Lieferung steif wirkt, während die nächste weich erscheint. Eine Verpackung wird nicht aus einer Flüssigkeit gegossen. Sie beginnt als flache Folie, und jeder Qualitätsunterschied, den die Finger spüren, ist ein Protokoll darüber, wie diese Folie erwärmt, gedehnt und abgekühlt wurde.
Die Verpackung beginnt als flache Folie, nicht als Flüssigkeit
Thermoformen ist leicht zu beschreiben und schwer zu beherrschen. Eine flache Folie aus steifem PET wird in einen Rahmen gespannt, in einen Ofen gefahren, bis zum Erweichen erwärmt und dann gegen ein Werkzeug gedrückt oder gesaugt, wo sie bleibt, bis sie kühl genug ist, um die vom Werkzeug vorgegebene Form zu behalten. Es wird nichts eingespritzt, und nichts schmilzt in einen frei fließenden Zustand. Verpackungsarbeit nutzt fast immer dünne Folie, im Fach als Material unter etwa 1,5 mm definiert.
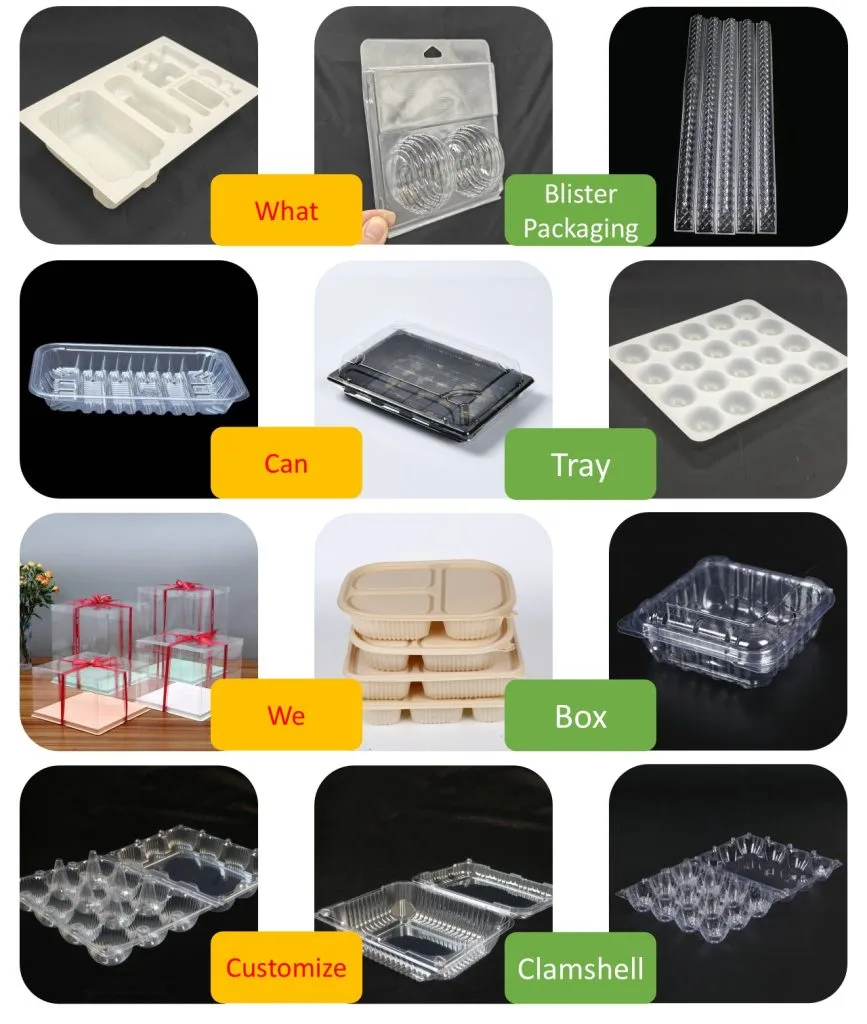
Die Folie kommt aus einer Extrusionslinie, in der die Schmelze auf eine gekühlte Walze gegossen und so schnell abgekühlt wird, dass sich die Polymerketten nie zu Kristallen ordnen, weil Kristalle das Licht streuen. Für die größere Familie von Formen, die auf dieselbe Weise entstehen, lesen Sie unsere Einführung in die Blisterverpackung.
Die Foliendicke ist die erste Entscheidung und das Letzte, was Einkäufer prüfen
Folienlieferanten nennen für Lebensmittelverpackungen üblicherweise etwa 0,25 bis 0,5 mm. Die Dicke auf der Bestellung ist nicht die Wandstärke der fertigen Verpackung. Beim Formen wird die Folie gedehnt, und Fachquellen beziffern die Abnahme am geformten Teil mit 20 bis 50 Prozent, konzentriert an den tiefsten Stellen der Kavitäten und an den Ecken, wo die Folie am schärfsten umbiegt.
Deshalb können sich zwei Verpackungen aus derselben Foliendicke völlig unterschiedlich verhalten. Die eine trägt ihre Last, die andere verbirgt einen dünnen Ring in einer Kavitätenwand, wo ihn kein Einkäufer je sehen wird.

Die Wärme entscheidet, ob die Toleranz gewonnen oder verloren wird
Jeder Thermoplast hat ein Formfenster statt einer einzelnen Formtemperatur, und die Folie muss über ihre gesamte Dicke gleichmäßig temperiert sein. Eine zu kalte Folie sträubt sich gegen die Dehnung, zeigt helles Weißwerden entlang der Ziehlinien und kann an einer Ecke reißen. Eine zu heiße Folie wird flüssig, sackt unter ihrem eigenen Gewicht durch und dehnt sich unvorhersehbar.
Das Durchsacken stiehlt Material genau an der falschen Stelle. Eine durchgesackte Folie sammelt Polymer im untersten Teil der Kavität, bevor das Werkzeug überhaupt arbeitet, sodass die Wände aus dem Rest darüber entstehen. Fachquellen verorten das nutzbare Formfenster für PET insgesamt zwischen etwa 120 und 160 Grad Celsius, und ein so enges Fenster hält man nur, indem die Heizungen Zone für Zone geregelt werden.
Warum tiefe Kavitäten dünn werden und was ein Stempel dagegen tut
Das Ziehverhältnis setzt die Tiefe eines geformten Teils ins Verhältnis zum kleinsten Abstand über seiner Öffnung und sagt voraus, wie schwierig eine Form wird. Praktische Grenzen für Verpackungen liegen nahe 1 zu 1, doch mit Vordehnung ausgelegte Werkzeuge können bei bestimmten Materialien bis etwa 2 zu 1 reichen. Eine Verpackung mit breiten, flachen Kavitäten lässt sich bequem formen. Eine hohe Verpackung mit engen Kavitäten nicht.
Das übliche Mittel ist ein Stempel, ein gefrästes männliches Formteil, das in die heiße Folie eintritt und Material in die Kavität drückt, bevor Vakuum angelegt wird. Der Stempel erzeugt kein Material, er verschiebt es. Indem er Polymer zu den Seiten trägt, statt das Vakuum alles gerade nach unten in den Boden ziehen zu lassen, entsteht eine gleichmäßigere Wand. Fachquellen beschreiben Stempel, die bis etwa 50 bis 70 Prozent der Kavitätentiefe einfahren, und Studien schreiben der Stempelauslegung eine Verringerung der Wandstärkenschwankung um bis zu etwa 30 Prozent gegenüber reinem Vakuum zu. Die Stempeltemperatur zählt so viel wie die Form: Ein kalter Stempel hinterlässt Kühlmarken, ein zu heißer klebt und zieht Kratzer.
Entformungsschräge, Entlüftung und die verborgenen Variablen
Zwei Details des Werkzeugs erscheinen nie auf dem Foto einer Verpackung. Das erste ist die Entformungsschräge, die leichte Neigung in den Wänden, damit das Teil freikommt. Weil Kunststoff beim Abkühlen schrumpft, klemmt eine völlig senkrechte Wand am Werkzeug. Männliche Formen tragen üblicherweise 3 bis 5 Grad Schräge, weibliche Formen brauchen weniger, meist 1 bis 3 Grad. Das zweite Detail ist die Entlüftung. Luft am Boden einer tiefen Kavität muss irgendwohin entweichen, und ohne Weg verdichtet sie sich zu einem Dom genau dort, wo die Folie am festesten am Werkzeug anliegen sollte. Kleine Entlüftungsbohrungen an den tiefsten Stellen, häufig 0,4 bis 0,8 mm, lassen die Folie das volle Detail der Kavität abbilden.
Zwei Materialvariablen verbergen sich auf dieselbe Weise. PET nimmt Wasser aus der Luft auf, und Wasser, das bei Formtemperatur noch in der Folie steckt, wird im Wandinneren zu Dampf und hinterlässt einen Einschluss, der unsichtbar bleibt, bis jemand die Verpackung aufschneidet. Die Trocknungsempfehlungen für PET liegen bei etwa 150 bis 160 Grad Celsius über vier bis sechs Stunden, bis auf etwa 0,01 Prozent Feuchte. Recyclinganteil erhöht die Anforderungen eher, als sie zu senken, weil PET aus Post Consumer Sammlung meist mit mehr Feuchte und etwas geringerer Molmasse ankommt. Mahlgut verändert die Wärmeaufnahme der Folie, und eine Verschiebung seines Anteils ist eine häufige Ursache für Fehler zwischen zwei Chargen mit identischen Papieren.
Was das beim Einkauf bedeutet
Die Wandstärke an der tiefsten Stelle der Kavität ist der Wert, den man anfordern sollte, weil der Lastpfad genau sie sieht. Die Foliendicke ist ein Einsatz, die Wandstärke nach dem Formen das Ergebnis, also misst ein Lieferant, der beide nennt, den eigenen Prozess. Fragen Sie, wie der Stempel für Ihre Kavitätengeometrie eingestellt ist, ob die Folie nach einem dokumentierten Plan getrocknet wird, und verlangen Sie eine Toleranz der Wandstärke statt eines einzelnen Nennwerts.
Prüfen Sie anschließend selbst ein Muster. Wiegen Sie eine Verpackung, denn zwei Verpackungen mit sichtbar unterschiedlicher Masse bei gleicher angegebener Foliendicke stammen meist aus verschiedenen Einstellungen. Schneiden Sie eine durch eine Kavität auf und sehen Sie die Wand an. Eine gleichmäßige Wand vom Rand bis zum Boden, ohne helle Streifen entlang der Ziehrichtung, ist die sichtbare Signatur eines stabilen Formfensters. Ob die Verpackung danach die Reise übersteht, behandelt unser Leitfaden zu Eierbruch beim Transport und Verpackungstests.

Kurze Antworten
Welche Foliendicke wird für Eierverpackungen aus klarem PET verwendet?
Die meisten Lebensmittelverpackungen werden aus Folie im Bereich von 0,25 bis 0,5 mm geformt, und Eierverpackungen liegen in der Mitte dieses Bereichs. Der richtige Wert hängt von der Kavitätentiefe, der Kavitätenzahl und der Stapellast ab, die getragen werden muss. Ein Lieferant sollte erklären können, warum eine bestimmte Dicke zu Ihrer Kavitätengeometrie passt. Weitere Fragen sind in unseren Häufigen Fragen zu Blisterverpackung und Eierverpackung gesammelt.
Ergibt eine dickere Folie immer eine stärkere Verpackung?
Nein. Die Festigkeit einer geformten Verpackung kommt aus der Wandstärke an den lasttragenden Stellen, und diese Wandstärke wird davon bestimmt, wie gleichmäßig das Material beim Formen verteilt wurde. Eine schwerere Folie, geformt mit schlecht eingestelltem Stempel und ungleichmäßiger Beheizung, kann am Kavitätenboden dünnere Wände haben als eine leichtere Folie, die in einem gut beherrschten Fenster geformt wurde.
Kann recyceltes PET für Eierverpackungen mit Lebensmittelkontakt verwendet werden?
Ja, sofern Material und Prozess dafür qualifiziert sind. In der Europäischen Union muss recyceltes PET für Lebensmittelkontakt aus einem nach Regulation (EU) 2022/1616 zugelassenen Verfahren stammen. In den Vereinigten Staaten ist der übliche Weg ein Unbedenklichkeitsschreiben der FDA. Einkäufer sollten dokumentierte Nachweise erwarten statt eines Versprechens in einer E-Mail.
Eierverpackungen aus klarem PET wirken einfach, weil der Prozess darauf ausgelegt ist, seine eigene Schwierigkeit zu verbergen. Folie, Wärme, Stempel und Werkzeug hinterlassen ihre Spuren in den Wänden, und diese Spuren entscheiden, ob eine Palette unversehrt ankommt. Sehen Sie sich Kavitätenzahlen und Größen in unserem Produktbereich an, oder senden Sie uns Packungsgröße und Zielort, und wir sagen Ihnen, welche Foliendicke und Kavitätengeometrie die Aufgabe braucht.
Kevin Zhao schreibt über Fertigung, Beschaffung und Exportpraxis für das Team von Yelui Packaging.