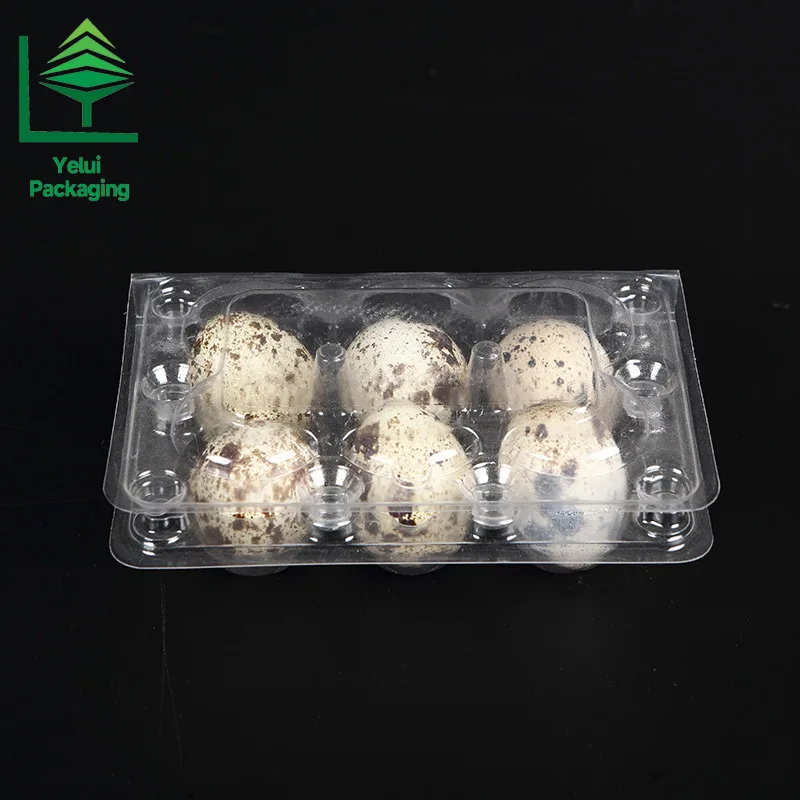
Todo comprador de bandejas de huevo de PET transparente aprende a leer un precio por millar. Muy pocos aprenden cómo se fabricó realmente la bandeja que tienen en la mano, aunque la línea de termoconformado decide casi todo lo que después se reprocha: cómo se apilan las bandejas tras una larga travesía marítima, si una pared de alvéolo aguanta bajo una paleta completa y por qué un envío se siente rígido mientras el siguiente se siente blando. Una bandeja no se moldea a partir de un líquido. Comienza como una lámina plana, y cada diferencia de calidad que sus dedos perciben es un registro de cómo se calentó, se estiró y se enfrió esa lámina.
La bandeja empieza como una lámina plana, no como un líquido
El termoconformado es fácil de describir y difícil de hacer bien. Una lámina plana de PET rígido se sujeta en un marco, entra en un horno, se calienta hasta reblandecerse y luego se empuja o se aspira contra un molde, donde se mantiene hasta que está lo bastante fría para conservar la forma que le dio el útil. Nada se inyecta y nada se funde en un estado líquido fluido. El trabajo de envasado utiliza casi siempre lámina delgada, definida en el sector como lámina por debajo de unos 1,5 mm.
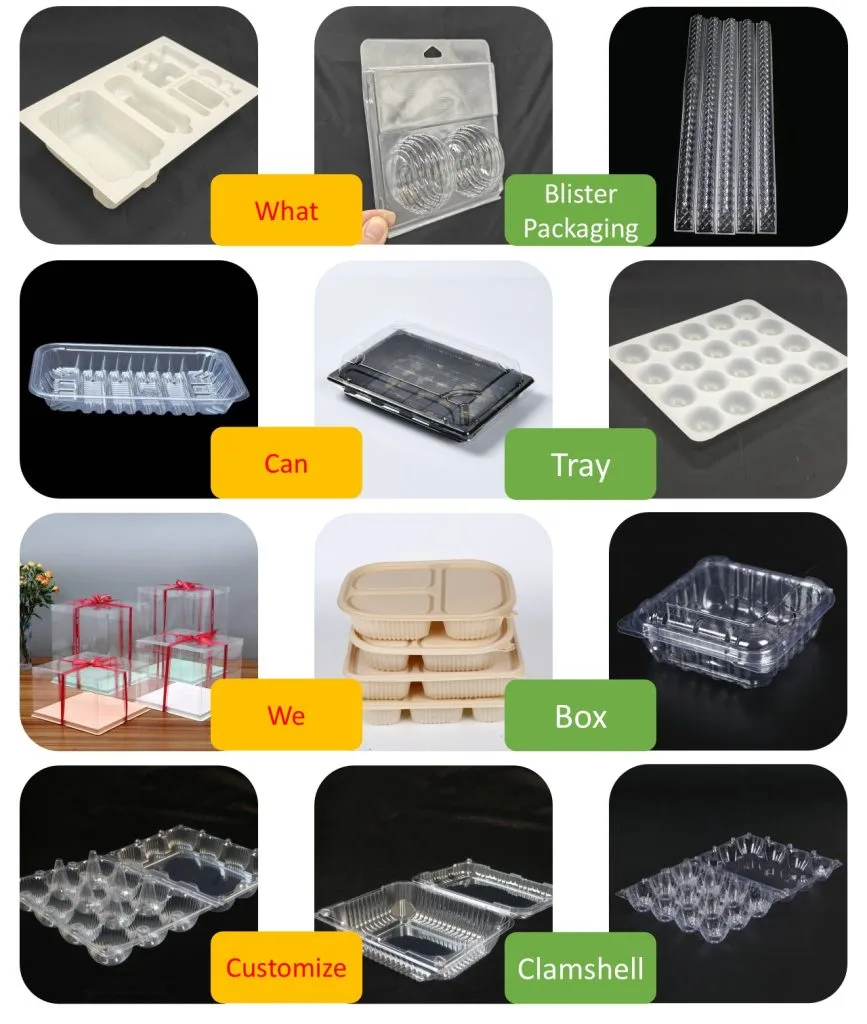
La lámina llega de una línea de extrusión donde el polímero fundido se vierte sobre un rodillo refrigerado y se enfría tan rápido que las cadenas poliméricas nunca se organizan en cristales, porque los cristales dispersan la luz. Para la familia más amplia de formas fabricadas del mismo modo, consulte nuestra introducción al embalaje blíster.
El grosor de lámina es la primera decisión y lo último que revisan los compradores
Los proveedores de lámina suelen cotizar entre 0,25 y 0,5 mm para bandejas alimentarias. El grosor que figura en el pedido no es el espesor de la bandeja terminada. El conformado estira la lámina, y las referencias del sector sitúan la reducción en una pieza formada entre el 20 y el 50 por ciento, concentrada en los puntos más profundos de los alvéolos y en las esquinas donde la lámina gira más bruscamente.
Por eso dos bandejas formadas con el mismo grosor pueden comportarse de manera totalmente distinta. Una soporta su carga y la otra esconde un anillo fino dentro de la pared de un alvéolo, donde ningún comprador lo verá jamás.

El calor es donde se gana o se pierde la tolerancia
Todo termoplástico tiene una ventana de conformado más que una temperatura única, y la lámina debe alcanzar una temperatura uniforme en todo su espesor. Una lámina demasiado fría se resiste al estirado, muestra un blanqueamiento pálido a lo largo de las líneas de estirado y puede rasgarse en una esquina. Una lámina demasiado caliente se vuelve fluida, se comba bajo su propio peso y se estira de forma impredecible.
El combado roba material justo del lugar equivocado. Una lámina combada acumula polímero en la parte más baja del alvéolo antes de que el molde haga trabajo alguno, así que las paredes se forman con lo que queda por encima. Las fuentes del sector sitúan el rango útil de conformado del PET entre unos 120 y 160 grados Celsius, y mantener una ventana tan estrecha exige controlar las resistencias zona por zona.
Por qué se adelgazan los alvéolos profundos y qué aporta un tapón
La relación de estirado compara la profundidad de una pieza formada con la distancia más corta a través de su abertura. Los límites prácticos para bandejas rondan 1 a 1, aunque un utillaje diseñado con pre estirado puede acercarse a 2 a 1 con ciertos materiales. Una bandeja de alvéolos anchos y poco profundos se conforma con facilidad. Una bandeja alta de alvéolos estrechos, no.
El remedio habitual es un tapón, una forma macho mecanizada que entra en la lámina caliente y empuja el material hacia el fondo del alvéolo antes de aplicar el vacío. El tapón no crea material, lo desplaza. Al llevar el polímero hacia los lados en lugar de dejar que el vacío tire todo recto hacia el fondo, produce una pared más uniforme. Las referencias del oficio describen tapones que llegan a aproximadamente el 50 o 70 por ciento de la profundidad del alvéolo, y los estudios atribuyen al diseño del tapón una reducción de la variación de espesor de hasta un 30 por ciento frente al vacío solo. La temperatura del tapón importa tanto como su forma: un tapón frío deja marcas de enfriamiento, mientras que uno demasiado caliente se pega y arrastra rayas.
Ángulo de salida, venteo y las variables ocultas
Dos detalles del molde nunca aparecen en la foto de una bandeja. El primero es el ángulo de salida, la ligera conicidad practicada en las paredes para liberar la pieza. Como el plástico se contrae al enfriarse, una pared totalmente vertical agarra el útil. Los moldes macho llevan normalmente de 3 a 5 grados de salida y los moldes hembra necesitan menos, en general de 1 a 3 grados. El segundo detalle es el venteo. El aire del fondo de un alvéolo profundo tiene que escapar a algún sitio, y sin salida se comprime formando un domo justo donde la lámina debería quedar más apretada contra el útil. Pequeños orificios de venteo en los puntos más profundos, habitualmente de 0,4 a 0,8 mm, permiten que la lámina reproduzca todo el detalle del alvéolo.
Dos variables de material se ocultan del mismo modo. El PET absorbe agua del aire, y el agua que aún queda dentro de la lámina a la temperatura de conformado se convierte en vapor dentro de la pared, dejando una ampolla invisible hasta que alguien corta la bandeja. Las recomendaciones de secado del PET se sitúan en torno a 150 a 160 grados Celsius durante cuatro a seis horas, hasta unos 0,01 por ciento de humedad. El contenido reciclado eleva la exigencia en lugar de reducirla, porque el PET post consumo suele llegar con más humedad y una masa molecular ligeramente menor. El re molido cambia cómo absorbe calor la lámina, y un cambio en su proporción es una causa frecuente de defectos entre dos lotes con documentación idéntica.
Qué significa esto a la hora de comprar
El espesor de pared en el punto más profundo del alvéolo es el dato que conviene pedir, porque es lo que realmente ve el camino de carga. El grosor de lámina es una entrada y el espesor de pared tras el conformado es el resultado, así que un proveedor que cotiza ambos está midiendo su propio proceso. Pregunte cómo está ajustado el tapón para la geometría de su alvéolo, si la lámina se seca según un protocolo documentado, y pida una tolerancia de espesor de pared en lugar de una única cifra nominal.
Después compruebe una muestra. Pese una bandeja, porque dos bandejas cuya masa difiere visiblemente con el mismo grosor declarado suelen salir de ajustes distintos. Corte una por un alvéolo y mire la pared. Una pared uniforme del borde al fondo, sin vetas pálidas a lo largo del estirado, es la firma visible de una ventana de conformado estable. Si la bandeja sobrevive después al viaje se trata en nuestra guía sobre la rotura de huevos en tránsito y los ensayos de bandeja.

Respuestas rápidas
¿Qué grosor de lámina se usa para las bandejas de huevo de PET transparente?
La mayoría de las bandejas alimentarias se forman con lámina en la banda de 0,25 a 0,5 mm, y las bandejas de huevo se sitúan en el centro de ese rango. La cifra correcta depende de la profundidad del alvéolo, del número de alvéolos y de la carga de apilado que deba soportar. Un proveedor debería poder explicar por qué un grosor dado conviene a la geometría de su alvéolo. Otras preguntas están reunidas en nuestras preguntas frecuentes sobre embalaje blíster y envases para huevo.
¿Una lámina más gruesa da siempre una bandeja más resistente?
No. La resistencia de una bandeja ya formada proviene del espesor de pared en los puntos que soportan carga, y ese espesor lo decide la uniformidad con que se repartió el material durante el conformado. Una lámina más pesada formada con un tapón mal ajustado y un calentamiento desigual puede acabar con paredes más finas en el fondo del alvéolo que una lámina más ligera formada dentro de una ventana bien controlada.
¿Se puede usar PET reciclado en bandejas de huevo para contacto alimentario?
Sí, siempre que el material y el proceso estén cualificados para ello. En la Unión Europea, el PET reciclado destinado al contacto alimentario debe proceder de un proceso autorizado conforme al Reglamento (UE) 2022/1616. En Estados Unidos, la vía habitual es una carta de no objeción de la FDA. El comprador debería exigir pruebas documentadas y no una promesa por correo.
Las bandejas de huevo de PET transparente parecen sencillas porque el proceso está diseñado para ocultar su propia dificultad. La lámina, el calor, el tapón y el molde dejan sus marcas en las paredes, y esas marcas deciden si una paleta llega intacta. Consulte los números de alvéolos y los tamaños en nuestra sección de productos, o envíenos su formato de pack y su destino y le diremos qué grosor y qué geometría de alvéolo necesita el trabajo.
Kevin Zhao escribe sobre fabricación, aprovisionamiento y práctica exportadora para el equipo de Yelui Packaging.