Chaque acheteur de plateaux à œufs en PET transparent apprend à lire un prix au millier. Très peu apprennent comment le plateau qu’ils tiennent en main a réellement été fabriqué, alors que la ligne de thermoformage décide de la plupart des reproches qui suivront : la façon dont les plateaux s’empilent après une longue traversée maritime, la tenue d’une paroi d’alvéole sous une palette complète, et la raison pour laquelle une expédition paraît rigide quand la suivante semble molle. Un plateau n’est pas moulé à partir d’un liquide. Il commence sous forme de feuille plate, et chaque différence de qualité que vos doigts perçoivent est l’enregistrement de la façon dont cette feuille a été chauffée, étirée et refroidie.
Le plateau commence comme une feuille plate, pas comme un liquide
Le thermoformage est simple à décrire et difficile à réussir. Une feuille plate de PET rigide est serrée dans un cadre, conduite dans un four, chauffée jusqu’à ramollir, puis poussée ou aspirée contre un moule et maintenue jusqu’à ce qu’elle soit assez froide pour conserver la forme donnée par l’outil. Rien n’est injecté et rien ne fond en un état liquide fluide. Le travail d’emballage utilise presque toujours une feuille mince, définie dans le métier comme une feuille inférieure à environ 1,5 mm.
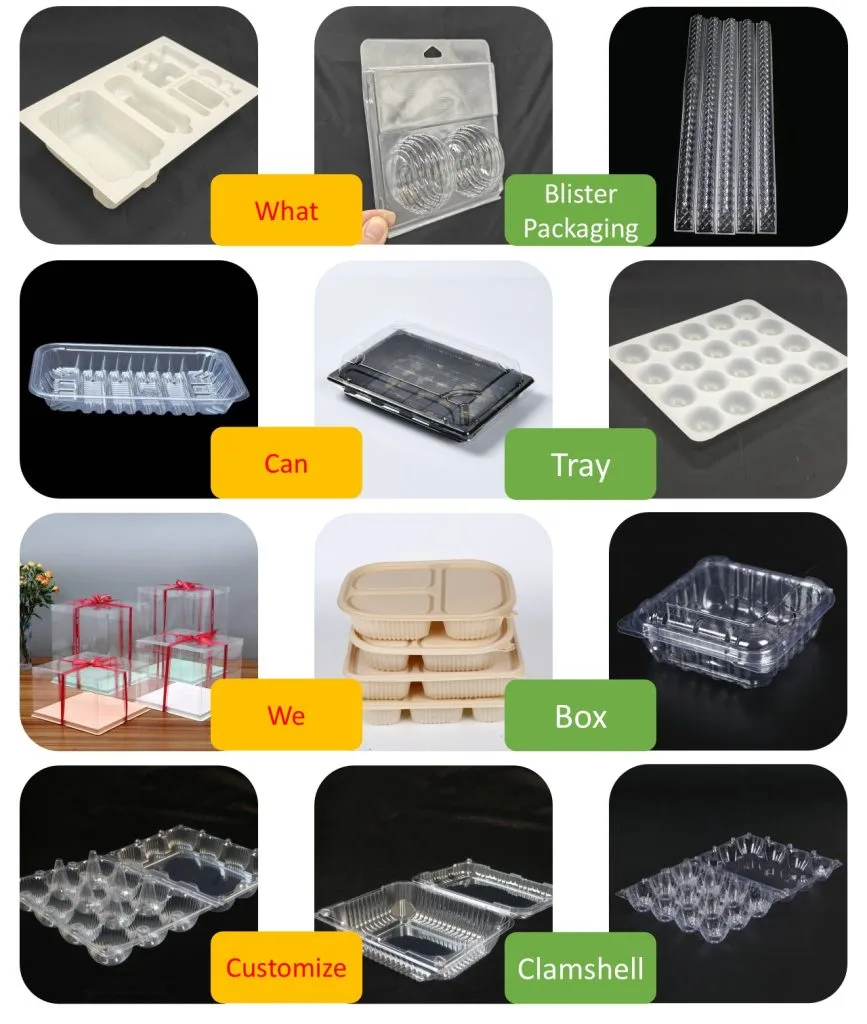
La feuille arrive d’une ligne d’extrusion où le polymère fondu est coulé sur un rouleau refroidi et refroidi si vite que les chaînes polymères ne s’organisent jamais en cristaux, car les cristaux diffusent la lumière. Pour la famille plus large de formes fabriquées de la même manière, consultez notre introduction à l’emballage blister.
L’épaisseur de feuille est la première décision et la dernière chose que les acheteurs vérifient
Les fournisseurs de feuille annoncent couramment environ 0,25 à 0,5 mm pour les plateaux alimentaires. L’épaisseur figurant sur le bon de commande n’est pas l’épaisseur du plateau fini. Le formage étire la feuille, et les références du secteur situent la réduction sur une pièce formée entre 20 et 50 pour cent, concentrée aux points les plus profonds des alvéoles et aux angles où la feuille tourne le plus brusquement.
C’est pourquoi deux plateaux formés dans la même épaisseur peuvent se comporter de façon totalement différente. L’un porte sa charge, et l’autre dissimule un anneau mince à l’intérieur d’une paroi d’alvéole, là où aucun acheteur ne le verra jamais.

La chaleur est le point où la tolérance se gagne ou se perd
Chaque thermoplastique possède une fenêtre de formage plutôt qu’une température de formage unique, et la feuille doit atteindre une température homogène sur toute son épaisseur. Une feuille trop froide résiste à l’étirement, montre un blanchiment pâle le long des lignes d’étirage et peut se déchirer dans un angle. Une feuille trop chaude devient fluide, s’affaisse sous son propre poids et s’étire de façon imprévisible.
L’affaissement vole de la matière exactement au mauvais endroit. Une feuille affaissée accumule du polymère dans la partie la plus basse de l’alvéole avant que le moule ne travaille, si bien que les parois se forment avec ce qui reste au-dessus. Les sources du secteur situent la plage de formage utile du PET globalement entre environ 120 et 160 degrés Celsius, et tenir une fenêtre aussi étroite suppose de piloter les résistances zone par zone.
Pourquoi les alvéoles profondes s’amincissent, et ce qu’un poinçon y change
Le rapport d’étirage compare la profondeur d’une pièce formée à la plus petite distance en travers de son ouverture. Les limites pratiques pour les plateaux se situent près de 1 pour 1, même si un outillage conçu avec pré étirement peut approcher 2 pour 1 avec certaines matières. Un plateau à alvéoles larges et peu profondes se forme facilement. Un plateau haut à alvéoles étroites, non.
Le remède habituel est un poinçon, une forme mâle usinée qui pénètre dans la feuille chaude et pousse la matière vers le fond de l’alvéole avant l’application du vide. Le poinçon ne crée pas de matière, il la déplace. En portant le polymère vers les côtés au lieu de laisser le vide tout tirer droit vers le fond, il produit une paroi plus régulière. Les références du métier décrivent des poinçons descendant à environ 50 à 70 pour cent de la profondeur de l’alvéole, et des études attribuent à la conception du poinçon une réduction de la variation d’épaisseur allant jusqu’à environ 30 pour cent par rapport au vide seul. La température du poinçon compte autant que sa forme : un poinçon froid laisse des marques de refroidissement, tandis qu’un poinçon trop chaud colle et traîne des rayures.
Dépouille, éventage et les variables qui se cachent
Deux détails du moule n’apparaissent jamais sur la photo d’un plateau. Le premier est la dépouille, la légère conicité ménagée dans les parois pour libérer la pièce. Comme le plastique se rétracte en refroidissant, une paroi parfaitement verticale emprisonne l’outil. Les moules mâles portent typiquement 3 à 5 degrés de dépouille et les moules femelles en demandent moins, généralement 1 à 3 degrés. Le second est l’éventage. L’air au fond d’un alvéole profond doit s’échapper quelque part, et sans chemin de sortie il se comprime en un dôme exactement là où la feuille devrait être plaquée au plus près de l’outil. De petits évents aux points les plus profonds, couramment 0,4 à 0,8 mm, permettent à la feuille de reproduire tout le détail de l’alvéole.
Deux variables de matière se cachent de la même façon. Le PET absorbe l’eau de l’air, et l’eau encore présente dans la feuille à la température de formage se transforme en vapeur à l’intérieur de la paroi, laissant une cloque invisible jusqu’à ce qu’un plateau soit coupé. Les recommandations de séchage du PET se situent autour de 150 à 160 degrés Celsius pendant quatre à six heures, jusqu’à environ 0,01 pour cent d’humidité. Le contenu recyclé augmente les enjeux au lieu de les réduire, car le PET post consommation arrive généralement avec plus d’humidité et une masse moléculaire légèrement inférieure. Le rebroyé modifie la façon dont la feuille absorbe la chaleur, et une variation de son taux est une cause fréquente de défaut entre deux lots aux documents identiques.
Ce que cela signifie au moment de l’achat
L’épaisseur de paroi au point le plus profond de l’alvéole est la valeur qu’il faut demander, car c’est elle que le chemin de charge sollicite. L’épaisseur de feuille est une donnée d’entrée et l’épaisseur de paroi après formage est le résultat : un fournisseur qui annonce les deux mesure donc son propre procédé. Demandez comment le poinçon est réglé pour la géométrie de votre alvéole, si la feuille est séchée selon un protocole documenté, et une tolérance d’épaisseur de paroi plutôt qu’une valeur nominale unique.
Vérifiez ensuite un échantillon. Pesez un plateau, car deux plateaux dont la masse diffère visiblement à épaisseur déclarée identique sortent habituellement de réglages différents. Coupez-en un dans un alvéole et regardez la paroi. Une paroi régulière du bord au fond, sans stries pâles le long de l’étirage, est la signature visible d’une fenêtre de formage stable. Savoir si le plateau survivra ensuite au voyage est traité dans notre guide sur la casse des œufs en transit et les essais de plateau.

Réponses rapides
Quelle épaisseur de feuille utilise-t-on pour les plateaux à œufs en PET transparent ?
La plupart des plateaux alimentaires sont formés dans une bande de 0,25 à 0,5 mm, et les plateaux à œufs se situent au milieu de cette plage. La valeur juste dépend de la profondeur de l’alvéole, du nombre d’alvéoles et de la charge d’empilement à supporter. Un fournisseur devrait pouvoir expliquer pourquoi une épaisseur donnée convient à la géométrie de votre alvéole. D’autres questions sont rassemblées sur notre FAQ sur l’emballage blister et les emballages pour œufs.
Une feuille plus épaisse donne-t-elle toujours un plateau plus solide ?
Non. La solidité d’un plateau formé vient de l’épaisseur de paroi aux points qui portent la charge, et cette épaisseur dépend de la régularité de la répartition de matière pendant le formage. Une feuille plus lourde formée avec un poinçon mal réglé et un chauffage inégal peut finir avec des parois plus minces au fond de l’alvéole qu’une feuille plus légère formée dans une fenêtre bien maîtrisée.
Le PET recyclé peut-il servir pour des plateaux à œufs au contact alimentaire ?
Oui, à condition que la matière et le procédé soient qualifiés pour cet usage. Dans l’Union européenne, le PET recyclé destiné au contact alimentaire doit provenir d’un procédé autorisé au titre du règlement (UE) 2022/1616. Aux États-Unis, la voie habituelle est une lettre d’absence d’objection de la FDA. L’acheteur doit attendre des preuves documentées plutôt qu’une promesse dans un courriel.
Les plateaux à œufs en PET transparent paraissent simples parce que le procédé est conçu pour dissimuler sa propre difficulté. La feuille, la chaleur, le poinçon et le moule laissent tous leurs marques dans les parois, et ces marques décident si une palette arrivera intacte. Parcourez les nombres d’alvéoles et les tailles dans notre catalogue, ou envoyez-nous votre conditionnement et votre destination et nous vous dirons quelle épaisseur et quelle géométrie d’alvéole s’imposent.
Kevin Zhao écrit sur la fabrication, le sourcing et les pratiques d’export pour l’équipe Yelui Packaging.