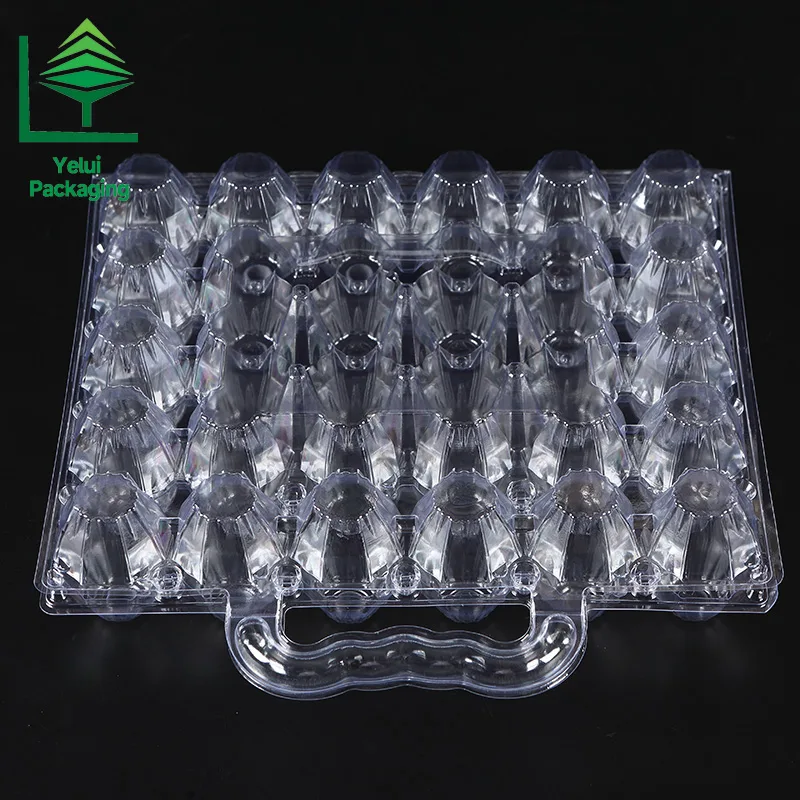
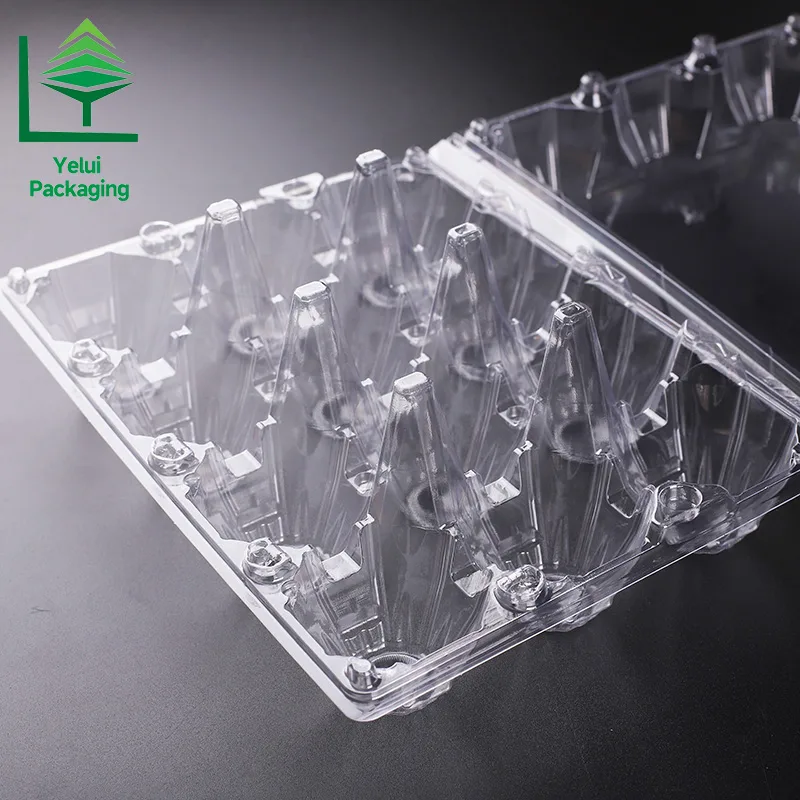
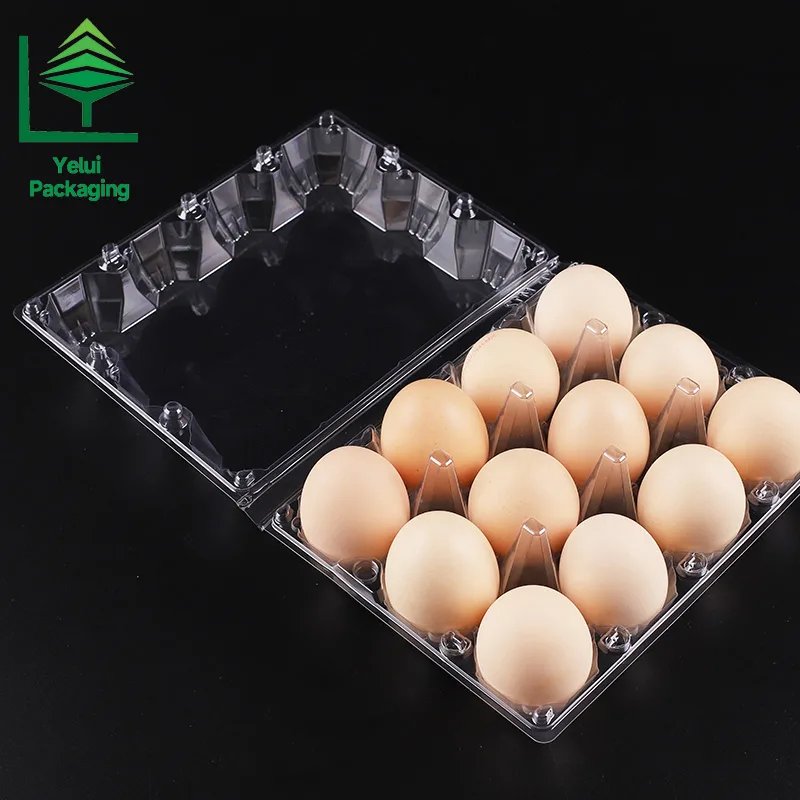
フタが少し浮いた状態で店頭に並んだ卵パックは、その時点で既に負けています。ひとたびフタが持ち上がると、卵はポケットから抜け出して動き回り、店舗スタッフはトレーごと売り場から下げてしまいます。開閉部は透明 PET 卵トレーのなかで最もコストのかからない機構でありながら、成形ラインから冷蔵庫の棚までパッケージが無事に届くかどうかを左右する、最も決定的な要素でもあります。
開閉部が失敗する三つのパターン
開閉部が失敗するのは、ロックの保持力が絶対的に不足しているからであることは稀です。よくある原因は三つあります。閉合ステーションに与えられた時間がコンマ数秒しかなく、ロックが最後まで入り切らないケース。輸送中の振動でロックが少しずつ緩み、自然に開いてしまうケース。そしてヒンジが割れ、ロック自体は機能しているのにフタがぐらぐらと垂れ下がるケースです。それぞれ有効な対策は異なります。
見積もりで提示される三つの開閉方式
市場に出ている卵トレーの開閉部は、ほぼ次の三つの方式、あるいはその組み合わせのいずれかです。
- 摩擦スナップ。 フタ側のフランジにあるビードやリブが、ベース側の溝にはまり込みます。成形に追加コストがかからず、閉合も速いため、大量流通のスーパー向けトレーでは既定の選択です。一方で、フランジがたわむと保持力は急激に低下します。
- タブとスロット。 フタ側のタブがベースのフランジに開いたスロットを通り抜け、その裏側に引っ掛かる確実なロックです。破損のモードがタブの引き裂きになるため、摩擦スナップより振動に強いという利点があります。
- 二次シール。 閉合後に貼るラベル、バンド、スリーブです。金型を変えずに明確な不正開封防止の証拠を得られる唯一の選択肢であり、同時にパックあたりのコストが増える唯一の方式でもあります。
形状より先に樹脂が決めてしまうこと
材料の選択は、開閉部が到達できる性能の上限を決めてしまいます。PET は剛性が高く、歯切れのよいスナップ感が出るため、透明な卵トレーの主流となっています。ただし PET は繰り返し屈曲するヒンジには向きません。そのため成形 PET パッケージでは、コイニングまたはスコアリングを施したヒンジ、つまり意図的に薄く半径を持たせた折り目を使い、限られた回数だけ屈曲させる設計としています。薄くしすぎれば初回の閉合で割れる応力線ができ、薄さが足りなければフタは跳ね返って開いてしまいます。
ポリプロピレンは逆の挙動を示します。半結晶構造によって真の耐疲労性を持つリビングヒンジが得られるため、開閉回数が多いパッケージでは、透明性で劣るにもかかわらず PP が選ばれる傾向があります。
スナップロックを支配する数値
片持ちスナップにおいて支配的な量は力ではなく、アームの付け根におけるひずみです。実務で使われる式は「ひずみ = 1.5 × たわみ × 板厚 ÷ 長さの二乗」であり、そこから導かれる四つの帰結が実際には重要になります。
- 長さが最も強いテコになる。 長さは分母で二乗されるため、短く厚いアームが割れる条件でも、長く薄いアームは生き残ります。
- 付け根にフィレットを付ける。 タブの付け根の内側が鋭角になっていると応力集中源になります。壁厚のおおむね半分の半径を付けることが、この部品で最も安価な割れ防止策です。
- タブに導入角を与える。 25〜30 度程度あれば、フタは叩き込まれるのではなく滑り込むように収まります。そして叩き込むことこそがフックを剪断破壊させる行為です。
- 用途に応じて保持角を選ぶ。 買い物客が再び開けるパッケージでは 40〜50 度程度、破り開くまで開いてはならないパッケージでは 80〜90 度程度が目安です。
公表されているひずみの値は、ポリプロピレンで 5〜8 パーセント程度、より硬い樹脂ではそれ以下となっています。再閉可能なパッケージはこの限界を大きく下回る領域に置くべきです。破壊の原因は初回の閉合力ではなく疲労だからです。
ヒンジ:スコア入りの折り目か、真のリビングヒンジか
ポリプロピレンのリビングヒンジは薄いウェブで、成形後のゲージで通常 0.25〜0.5mm です。これが機能するのは、薄い断面を流れる溶融樹脂がヒンジ軸に沿って分子を配向させるためであり、成形側はその配向を固定するために、部品がまだ温かいうちにヒンジを屈曲させます。仕上がりの良い PP ヒンジは数千サイクルに耐えるとされています。PET パッケージにはそれに相当するものがありません。スコア入りの折り目は、限られた屈曲回数を前提に設計されたものなのです。
ですから、シートの厚さではなく、成形後のゲージでヒンジがどれだけの厚さか、そして何回の屈曲に耐える必要があるかを尋ねてください。ヒンジ軸上やスナップアームの付け根にウェルドラインがあると、ひずみが最も高い位置に弱い面が残ります。ゲート位置を金型のレビューに含めるべきなのはそのためで、詳しくは金型の見積もりに本当に含まれるものの記事で解説しています。
工程を増やさずに不正開封防止を得る
確実に閉まる開閉部と、不正開封が分かる開閉部は同じではありません。確実な開閉部はハンドリングのあいだパッケージを閉じたままに保ちますが、不正開封防止は買い物客に対して開封された事実を示します。摩擦スナップはその役割を完璧に果たしていても、買い物客には何も伝えません。
熱成形なら、その証拠を工程を増やさずに造り込めます。フランジに成形したミシン目入りの破断ブリッジは、開封するとブリッジが壊れます。引き裂かなければ外れないインターロック式のロック、あるいは破断しやすい溶着部という方法もあります。いずれも初回の開封で目に見えて壊れ、コストを包装ラインではなく金型に移すことができます。
金型に投資する前に開閉部をテストし、仕様として書く方法
次の五つのチェックで、修正コストが安いうちに開閉部の問題のほぼすべてを捉えられます。
- 開閉サイクル。 実際に成形したパックで 20〜50 サイクルを実施し、ヒンジ部と各タブの付け根の白化を確認します。
- 開閉部を下にしての落下。 卵を充填したパックをテーブルの高さからフタ側を下にして平らに落とすと、緩んで開いてしまうロックが見つかります。
- 振動。 振動台での短時間の試験、あるいはトラックに積んだパレットによる試験を行い、開いた状態で戻ってきたパックの数を数えます。
- 低温での確認。 パックを冷蔵庫でコンディショニングしたうえで両方の試験を繰り返します。剛性も摩擦力も温度で変化するからです。
- 実速度での閉合トライアル。 ライン速度で数百パックを閉じ、浮いた状態で戻ってくる数を数えます。
そのうえで、RFQ に六つの項目を書き込みます。開閉方式、目標とする開閉サイクル数、不正開封防止の要否、成形後のヒンジ厚または屈曲サイクルの目標、自社の包装ラインにおける閉合力の許容範囲、そして落下と振動のルーチンを充填済みパックが何個生き残る必要があるか、です。
簡単な回答
卵パックのフタは、なぜ倉庫ではなく輸送中に開くのですか?
違いはハンドリングにあります。棚に置かれたパックにはほとんど荷重がかかりませんが、道路上のパレットは連続的な振動にさらされ、ロックをコンマ数ミリずつ緩めていきます。充填済みのパックは開閉部を下にしてテストしてください。
透明 PET 卵トレーに真のリビングヒンジは付けられますか?
ポリプロピレンのパッケージと同じ意味では難しいのが実情です。PET は硬く透明ですが、割れずに繰り返し屈曲させることはできないため、成形 PET パッケージでは限られた屈曲回数を前提としたコイニングまたはスコア入りの折り目を使います。開閉回数が多い用途であれば、成形後のヒンジ厚と屈曲サイクルの目標を書面で求めてください。
ラベリングの工程を増やさずに不正開封防止を追加するには?
証拠を金型に造り込むよう依頼してください。フランジを横切るミシン目入りの破断ブリッジ、引き裂かなければ外れないインターロック式のロック、あるいは破断しやすい溶着部です。いずれも初回の開封で目に見えて壊れ、元の状態には戻せません。小ロットであれば、フタの合わせ目にラベルを貼るほうが安価です。
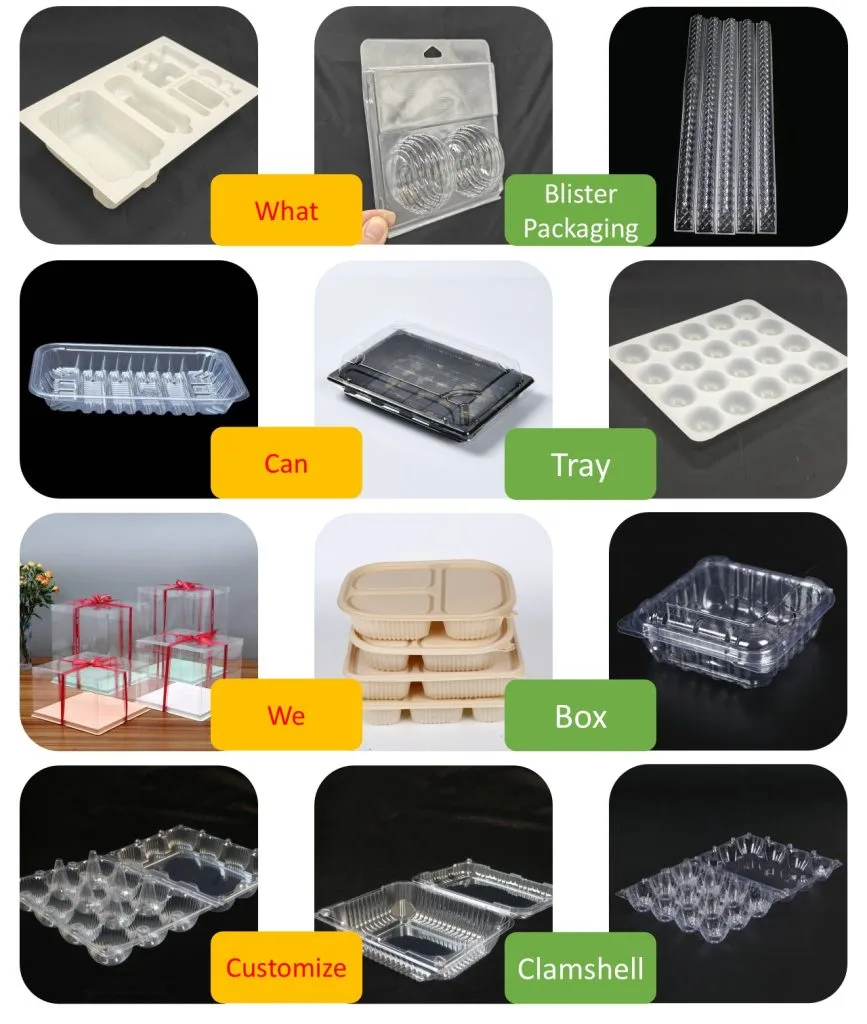
開閉部は数グラムのプラスチックとコンマ数ミリの形状でできていますが、卵が設計どおりのポケットに収まったまま届くかどうかを決めるのは、まさにこの部分です。金型を切る前に、開閉方式、サイクルの目標値、合格判定の試験を RFQ に書き込んでおけば、議論は意見の応酬から測定へと移ります。まずはブリスター包装とは何かのページをご覧いただき、続けて透明 PET 卵トレーが作られる工程で成形のステップをご確認ください。あるいは、キャビティ数とターゲット市場をお知らせいただければ、開閉部の仕様を含めたお見積もりを提示いたします。
Cathy Zhou は、Yelui Packaging チーム向けに包装技術と輸出調達について執筆しています。