
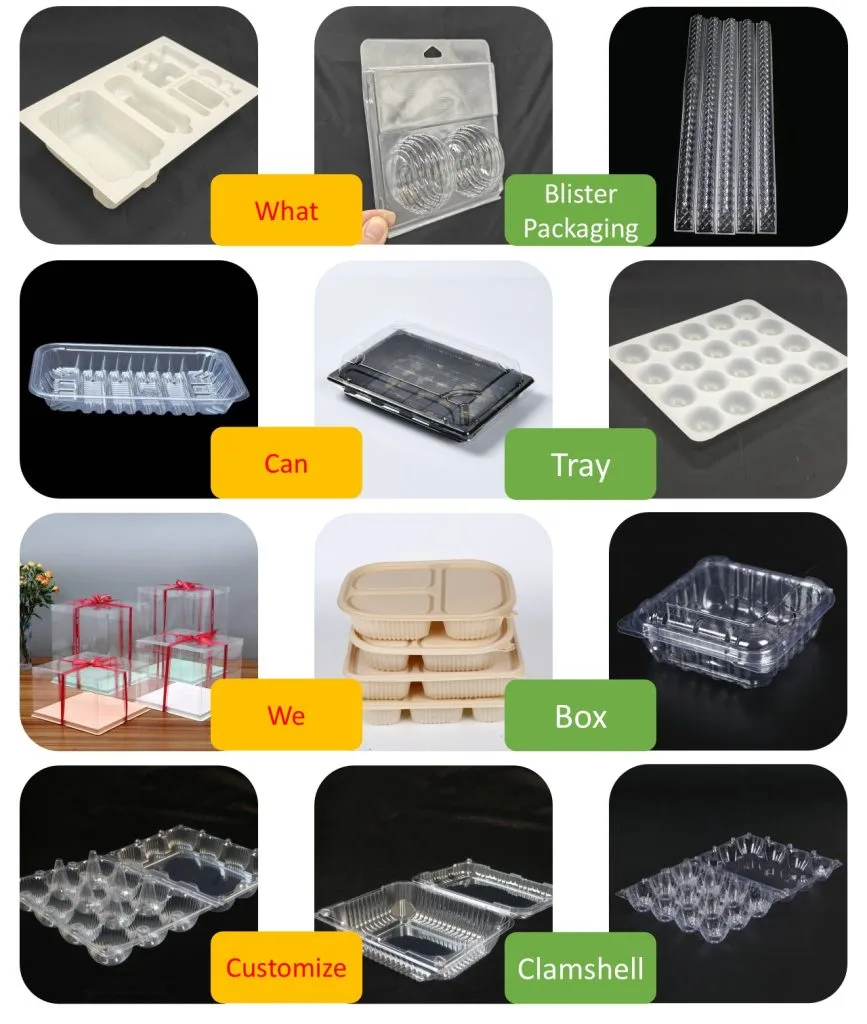
Demandez à trois usines le prix d’une même barquette à œufs en PET transparent et les prix unitaires se tiendront à quelques pour cent les uns des autres. Demandez le prix de l’outillage et les chiffres iront de quelques milliers à vingt mille dollars pour un seul et même plan. Le moule est le paiement unique le plus important d’un projet d’emballage sur mesure, et c’est la ligne que les acheteurs comparent le moins, alors qu’elle fixe le prix unitaire pendant des années.
Pourquoi la ligne d’outillage résiste à la comparaison
Deux moules peuvent être chiffrés à partir d’un même plan et différer sur des points qu’aucun devis ne mentionne. L’aluminium peut être une plaque moulée ou une billette usinée sur une grande CNC. Le refroidissement peut se réduire à quelques canaux percés ou ne pas exister du tout, et l’outil de découpe peut accompagner le moule ou être facturé séparément. Comparez le périmètre avant de comparer le prix.
Ce que contient un devis d’outillage complet
Un moule de formage pour barquette à œufs n’est qu’une pièce d’un ensemble. Le périmètre complet couvre l’outil de formage lui-même, cavité femelle ou noyau mâle, selon la surface qui doit tenir la tolérance la plus serrée. Il couvre le système de prétirage (plug assist) qui étire la feuille dans les alvéoles profondes pour que les parois ne s’amincissent pas au fond, ainsi que les circuits de vide et de pression qui tirent la feuille vers le bas.
Il couvre également les canaux de refroidissement et la tuyauterie adaptée à votre machine, plus l’outillage de découpe : soit une règle d’acier qui coupe sur un poste séparé, soit un poinçon usiné intégré au poste de formage. L’outillage d’empilage, l’essai de production, le dossier de plans et les inserts de rechange doivent figurer dans le même document. La dépouille est la variable discrète : une cavité se contente souvent de 1 to 3 degrees, un noyau exige 3 to 7, et chaque degré supplémentaire vole de la place à l’alvéole voisine.
Matériau d’outil : trois familles et le volume qui convient à chacune
Patrons en bois ou MDF coûtent le moins cher et arrivent en quelques jours, mais ne tiennent guère au-delà d’une dizaine de pièces avant de se dégrader. Ils permettent de trancher les questions d’ajustement, de forme et de rendu esthétique, et guère plus.
La plaque à outillage, le composite époxy et les outils imprimés en 3D supportent un faible volume de pièces et encaissent bien les révisions tant que le design bouge encore, ce qui en fait un pont raisonnable lorsque les prévisions de volume restent incertaines.
L’aluminium usiné est le débouché de tout outillage de production. Sa durée de vie se situe couramment à 50,000 to 200,000 cycles, avec des outils fraisés livrés en 1 to 3 weeks et des outils plus grands ou plus complexes en 4 to 8 weeks. L’aluminium moulé couvre les très grands outils, et l’acier se justifie rarement en faible épaisseur parce que les pressions de formage sont basses. L’aluminium tire sa place de la chaleur plus que de la résistance : les valeurs d’une plaque d’aluminium moulé avoisinent 142 W per meter kelvin, soit un ordre de grandeur au-dessus de la plaque à outillage et du composite en résine, ce qui explique pourquoi une même pièce tourne plus lentement quand le moule n’est pas en métal.
Nombre d’empreintes : plus de pièces par course, à temps de cycle égal
Une presse s’ouvre, forme et se ferme dans le même temps, que l’outil porte 8 pockets or 16. Un outil de 16 empreintes rend donc deux fois plus de pièces par course à temps de cycle identique, ce qui fait du nombre d’empreintes le levier le plus puissant sur le coût unitaire en thermoformage de faible épaisseur. Les outils de production pour l’emballage tournent couramment entre 12 et 24 cavités, et les lignes cyclent entre environ 3 and 15 seconds : une empreinte de plus vaut donc de l’argent réel sur une année.
Le plafond vient de l’aire de formage de votre machine, de la profondeur de la pièce et de la capacité à répartir chaleur et pression uniformément sur l’outil. Les alvéoles profondes consomment plus de place et plus de feuille, si bien que le nombre d’empreintes recule à mesure que la profondeur d’emboutissage augmente. Un outil à très grand nombre d’empreintes est aussi plus lourd et libère les barquettes par grandes séries, ce qui convient à une marque qui expédie par conteneur et pénalise un conditionneur qui a besoin de séries courtes. Le versant commercial de ce compromis est traité dans notre article sur le choix du nombre d’empreintes.

Refroidissement, découpe et les postes que les acheteurs oublient
Le refroidissement est le moteur discret du temps de cycle. Les sources industrielles situent le gain d’un moule en aluminium refroidi à l’eau à 30 to 50 percent face à un bloc refroidi à l’air, pour un surcoût d’outillage de 20 to 40 percent : un arbitrage qui se rembourse généralement en moins d’un an sur une ligne qui tourne en continu.
La découpe est le second coût caché. Une règle d’acier coûte couramment entre 500 to 3,000 dollars et coupe les pièces formées à up to 60 cycles per minute sur une presse séparée. Un poinçon usiné intégré au poste de formage coûte plus cher, mais garantit une meilleure qualité de bord et davantage de répétabilité : les gros volumes penchent donc vers le poinçon, et une famille de barquettes similaires vers des règles de découpe interchangeables.
Délai : ce que cinq semaines contiennent réellement
Le délai d’outillage pour les moules de barquettes à œufs en Chine se chiffre couramment à environ cinq semaines après versement de l’acompte et approbation des plans définitifs. Relisez la phrase deux fois, car le compte à rebours démarre à l’approbation des plans et non au virement. Ces cinq semaines contiennent une revue DFM, un ou deux tours de validation des plans, l’usinage et le polissage CNC, puis l’assemblage, l’essai et le contrôle. Les échantillons partent généralement par avion chez l’acheteur dans la semaine qui suit l’essai, et les deux éléments qui décalent la date sont les modifications demandées après validation et la complexité, comme le formage sous pression.
Le calcul d’amortissement qui tranche
Le coût unitaire en thermoformage de faible épaisseur suit une formule courte : le coût de la surface de matière divisé par le taux d’utilisation, plus le coût du moule divisé par le nombre de pièces attendu, plus le taux horaire machine multiplié par le temps de cycle, plus la découpe. Les grandeurs qui le font le plus bouger sont l’utilisation de la feuille, où les chutes se situent couramment entre 20 to 50 percent, et le temps de cycle à des taux horaires de 40 to 100 dollars per hour.
Mettez un chiffre sur la récupération de l’outillage. Supposons qu’un ensemble couvrant l’outil de formage, la découpe, l’outil d’empilage et un insert de rechange coûte 12,000 dollars, et que la barquette se vende pendant trois ans à about 300,000 units a year. L’outillage ajoute alors environ 0.013 dollars à chaque barquette. Si le même outillage permet une réduction d’épaisseur de 0.45 mm à 0.40 mm, l’économie de matière par barquette représente plusieurs fois cette récupération et se répète à chaque commande.

Cinq clauses à régler avant l’acompte
- Propriété. Le transfert de titre intervient au paiement final, avec les fichiers de plans.
- Exclusivité. La question de savoir si l’usine peut produire votre géométrie pour d’autres.
- Stockage et maintenance. L’endroit où l’outil vit entre deux commandes.
- Modifications et usure. Le prix d’un changement d’alvéole, une définition convenue de l’usure en fin de vie, et le coût d’une rénovation.
- Sortie. Ce qui se passe si vous déplacez le programme, emballage et fret compris.
Réponses rapides
Combien coûte un moule pour barquette à œufs en PET transparent ?
Les estimations industrielles pour l’emballage de faible épaisseur situent un outil de formage entre environ 2,000 and 15,000 dollars, auxquels s’ajoute une règle d’acier de découpe de 500 to 3,000 dollars : un outil au nombre d’empreintes modéré, refroidi à l’eau et à poinçonnage intégré se situe donc au milieu de cette fourchette. Les chiffres empruntés aux devis de thermoformage industriel de forte épaisseur sont plus élevés et ne sont pas comparables.
Combien de temps faut-il pour obtenir un moule de barquette à œufs sur mesure ?
Environ cinq semaines à compter de l’approbation des plans, tel est le chiffre courant chez les moulistes chinois, plus une à deux semaines pour les échantillons par avion et un tour de révision. La cause de retard la plus fréquente n’est pas la capacité d’usinage mais un plan inachevé, car une modification après validation renvoie le travail à l’atelier.
Un nombre d’empreintes plus élevé réduit-il toujours mon prix unitaire ?
Non. Le nombre d’empreintes ne réduit le coût unitaire que si votre machine peut porter l’outil, si les alvéoles sont assez peu profondes pour partager l’aire de formage, et si vos volumes de commande absorbent la production. Un outil de 24 cavités sur une ligne qui reçoit des commandes de 30,000 barquettes crée des lots qui dorment en entrepôt.
Un moule est une immobilisation assortie d’un plan de maintenance, d’une espérance de vie et d’un plan de sortie, et le devis n’en est que la première page. Notre section produits liste les formats et les nombres d’empreintes que nous avons déjà outillés, et notre FAQ sur les emballages blister pour œufs couvre les questions qui surgissent avant une commande d’outillage.
Cathy Zhou écrit sur l’ingénierie de l’emballage et les achats à l’export pour l’équipe Yelui Packaging.